


Вальцы – это специализированные механические станки, которые играют ключевую роль в процессе изготовления цилиндрических деталей из листового металла. В данной статье мы рассмотрим различные типы вальцов, включая трехвалковые и четырехвалковые модели, а также самодельные варианты, их особенности и области применения. Понимание классификации и принципов работы вальцовочного оборудования позволит не только выбрать подходящий станок для конкретных задач, но и освоить навыки самостоятельного изготовления вальцов, что значительно расширит возможности в обработке металла и повысит эффективность производственных процессов.
Принципы работы
Для создания круглого профиля трубы из листового металла сначала края заготовки подвергаются предварительному подгибу. Затем, увеличивая угол подгиба, заготовка принимает овальную форму. На заключительном этапе она обрабатывается до достижения необходимого профиля.
Обработка осуществляется с помощью валков. Минимальный диаметр получаемой трубы зависит от диаметра валка, вокруг которого происходит формирование. Чем меньше диаметр валка, тем меньше будет внутренний диаметр трубы.
В машиностроении широко используются трехвалковые вальцы, а в тяжелом машиностроении — четырехвалковые.
Трехвалковые вальцы работают по следующему принципу.
Листовая заготовка помещается между верхним и двумя нижними валками. Все валки оснащены механизмом подачи, который обеспечивает подгиб листа. После создания необходимого усилия с помощью верхнего валка лист металла прокатывается поочередно в обе стороны, что инициирует процесс формирования профиля. Вал постепенно перемещается, пока заготовка не достигнет заданного профиля.
В зависимости от конструкции вальцов может перемещаться либо верхний вал, либо оба нижних одновременно.


Виды, классификация и использование
Разнообразие конструкций и типов вальцов позволяет производить широкий спектр продукции для различных секторов экономики. Их можно разделить на несколько категорий:
- По количеству валков:
- двухвалковые;
- трехвалковые;
- четырехвалковые.
- По типу привода:
- ручной;
- механический;
- электрический;
- гидравлический.
- По методу сгибания:
- сегментные;
- дроновые;
- пружинные;
- арбалетные.
- По типу управления:
- ручное;
- с числовым программным управлением (ЧПУ).
Небольшие двухвалковые вальцы чаще всего используют ювелиры. С их помощью прокатывают плоские или профильные заготовки, выполняя вальцовку.
Двухвалковые вальцы также применяются в сфере общественного питания для раскатки теста. Это позволяет получить тесто одинаковой толщины и нужной длины.

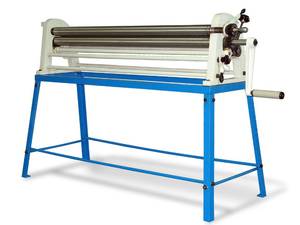
Обычно такие устройства имеют ручной привод, так как не требуют значительных усилий. Для синхронного вращения всех валков используется цепная или зубчатая передача. Они компактны, легкие и могут быть закреплены на столе с помощью струбцины или нескольких болтов.
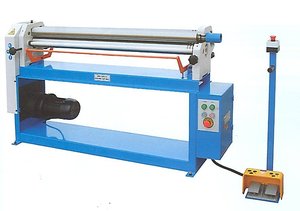
Электрические модели отличаются высокой производительностью и активно используются для производства труб из листового металла. Трубы предназначены для воздуховодов, дымоходов, водостоков и других нужд.
Электропривод и легкая рамная конструкция позволяют устанавливать такие станки прямо на месте работы или в домашних мастерских. Более крупные и мощные модели предназначены для промышленных предприятий.
Вальцы с гидравлическим приводом относятся к тяжелому оборудованию. Обычно их высота значительно превышает человеческий рост, а мощность привода позволяет обрабатывать стальные листы толщиной свыше 100 мм. Получаемые детали могут достигать диаметра 6 м.
Для формирования конуса на вальцегибочной машине необходимо обеспечить боковым валам дополнительную степень свободы. Это достигается за счет подвижности одной стороны вала, которая может подниматься на нужную высоту в зависимости от угла конуса. При этом заготовка может смещаться, и для предотвращения этого устанавливается упорный ролик.
К этой категории оборудования также относится прокатный станок для листового металла, предназначенный для получения листов различной толщины из горячих заготовок путем прокатки. Станки такого типа используются на сталелитейных заводах.
Поскольку заготовки подаются при высоких температурах, валы таких станков изготавливаются из жаропрочной термически обработанной стали.


| Тип вальцов | Основные характеристики | Применение |
|---|---|---|
| Ручные вальцы | Небольшая производительность, ручное управление | Изготовление мелких деталей, прототипов |
| Электрические вальцы | Автоматизированное управление, высокая производительность | Массовое производство труб |
| Гидравлические вальцы | Высокая сила сжатия, возможность работы с толстыми листами | Изготовление труб большого диаметра |
Интересные факты
Вот несколько интересных фактов о вальцах и оборудовании для изготовления трубы из листового металла:
 Читайте также:

-
Принцип работы вальцов: Вальцы работают по принципу холодной или горячей деформации, что позволяет изменять форму листового металла без его разрушения. Это достигается за счет применения силы, которая заставляет металл принимать нужную форму, что особенно важно при производстве труб, где требуется высокая точность и однородность.
-
Разнообразие типов вальцов: Существуют различные типы вальцов, включая трехвалковые и четырехвалковые. Трехвалковые вальцы обычно используются для создания конусов и цилиндров, в то время как четырехвалковые обеспечивают более точное формирование и могут использоваться для создания труб с различными диаметрами и толщинами стенок.
-
Автоматизация процессов: Современные вальцы часто оснащаются автоматизированными системами управления, что позволяет значительно повысить эффективность производства. Такие системы могут контролировать скорость, давление и другие параметры в процессе вальцовки, что обеспечивает высокое качество конечного продукта и минимизирует количество отходов.
Станок для гибки листового металла своими руками
В домашних мастерских мастера часто создают вальцовочное оборудование самостоятельно. С его помощью можно производить изделия из жести, черной и нержавеющей стали толщиной до 1,5 мм, а также из алюминия и его сплавов.
Для изготовления и сборки ручных вальцов необходимо скачать чертежи с тематических форумов и адаптировать их под свои нужды, чтобы создать самодельный вальцовый станок.
Однако придется заказать изготовление зубчатых колес и валов, так как их шейки обычно многоступенчатые и требуют шлифовки для точной посадки подшипников.
Для повышения жесткости конструкции лучше использовать швеллер вместо профильной трубы. Резка деталей должна выполняться в соответствии с подготовленными чертежами. Если ваш станок двухвалковый, подшипниковые узлы должны находиться на одной осевой линии. В случае трехвалкового станка валы располагаются в форме равностороннего треугольника.
Сборка осуществляется в следующем порядке:
- Сварка несущей рамы.
- Установка боковых стоек.
- Монтаж валов.
- Установка элементов передачи вращения.
- Проверка работоспособности.
При добавлении дополнительных устройств, таких как профильные катки, вальцы могут быть преобразованы в фальцевальный станок. Высота фальца регулируется с помощью катка, а ответная часть с П-образной формой изготавливается на другом комплекте катков.
https://youtube.com/watch?v=XbWedDE1zRI
Технические характеристики вальцов
Вальцы для изготовления трубы из листового металла представляют собой специализированное оборудование, которое используется для формовки и обработки металлических листов в трубы различных диаметров и толщин. Технические характеристики вальцов играют ключевую роль в определении их производительности, качества конечного продукта и области применения. Рассмотрим основные параметры, которые следует учитывать при выборе вальцов.

Типы вальцов
Существует несколько типов вальцов, каждый из которых имеет свои уникальные характеристики:
- Трехвалковые вальцы: Имеют три вала, которые обеспечивают более точное формирование трубы. Они подходят для работы с тонколистовым металлом и позволяют получать трубы с высокой точностью.
- Двухвалковые вальцы: Используются для обработки более толстых листов. Они обеспечивают большую силу сжатия, что позволяет работать с более жесткими материалами.
- Четырехвалковые вальцы: Обеспечивают наилучшее качество формовки и минимальные деформации. Четыре вала позволяют равномерно распределять нагрузку на лист, что особенно важно при работе с высокопрочными сталями.
Максимальная толщина листа
Одним из ключевых параметров вальцов является максимальная толщина обрабатываемого листа. Этот показатель варьируется в зависимости от конструкции и мощности машины. Например, для легких вальцов максимальная толщина может составлять от 1 до 5 мм, в то время как более мощные модели способны обрабатывать листы толщиной до 20 мм и более.
Ширина обрабатываемого листа
Ширина листа, который может быть обработан вальцами, также является важным параметром. Обычно вальцы могут обрабатывать листы шириной от 1000 до 3000 мм. Однако существуют специализированные модели, которые могут работать с более широкими листами, что позволяет производить трубы больших диаметров.
Диаметр трубы
Вальцы могут производить трубы различных диаметров, что зависит от конструкции машины и ее настроек. Минимальный диаметр трубы, как правило, составляет около 20-30 мм, в то время как максимальный может достигать 1000 мм и более. Важно учитывать, что для получения труб меньшего диаметра могут потребоваться специальные насадки или дополнительные устройства.
Скорость работы
Скорость работы вальцов также является важным параметром, который влияет на производительность. Она может варьироваться от 1 до 10 метров в минуту в зависимости от типа вальцов и материала, с которым они работают. Высокая скорость работы позволяет значительно увеличить объем производства, однако может негативно сказаться на качестве конечного продукта.
Энергетические характеристики
Энергетические характеристики вальцов включают в себя мощность двигателя и потребляемую энергию. Мощность может варьироваться от 5 до 100 кВт в зависимости от типа и назначения вальцов. Эффективное использование энергии позволяет снизить эксплуатационные расходы и повысить общую производительность оборудования.
Управление и автоматизация
Современные вальцы часто оснащаются системами автоматизации, которые позволяют значительно упростить процесс управления. Это может включать в себя программируемые логические контроллеры (ПЛК), сенсорные панели и системы мониторинга, которые обеспечивают точный контроль за процессом формовки и позволяют быстро настраивать оборудование под различные задачи.
В заключение, выбор вальцов для изготовления трубы из листового металла зависит от множества факторов, включая технические характеристики, требования к качеству и производительности, а также специфику обрабатываемых материалов. Правильный выбор оборудования позволит значительно повысить эффективность производства и качество конечной продукции.
Процесс контроля качества труб
Контроль качества труб, изготовленных из листового металла, является важным этапом в производственном процессе, который обеспечивает соответствие конечного продукта установленным стандартам и требованиям. Этот процесс включает в себя несколько ключевых этапов, каждый из которых направлен на выявление возможных дефектов и обеспечение надежности и долговечности труб.

Первым шагом в контроле качества является визуальный осмотр. На этом этапе специалисты проверяют трубы на наличие видимых дефектов, таких как вмятины, трещины, коррозия или другие повреждения, которые могут возникнуть в процессе производства или транспортировки. Визуальный осмотр позволяет быстро выявить очевидные проблемы, которые могут повлиять на эксплуатационные характеристики труб.
Следующим этапом является измерение геометрических параметров труб. Это включает в себя проверку диаметра, толщины стенки и длины труб. Используются специальные инструменты, такие как штангенциркули и микрометры, которые позволяют точно измерять размеры и гарантировать, что они соответствуют техническим требованиям. Неправильные размеры могут привести к проблемам при монтаже и эксплуатации трубопроводов.
После визуального осмотра и измерений проводится неразрушающий контроль, который позволяет выявить внутренние дефекты, такие как поры, трещины или включения. Наиболее распространенные методы неразрушающего контроля включают ультразвуковую дефектоскопию, радиографию и магнитно-порошковый контроль. Эти методы позволяют обнаружить скрытые дефекты, которые могут негативно сказаться на прочности и надежности труб.
Кроме того, важным аспектом контроля качества является испытание на прочность. Трубы подвергаются гидравлическим или пневматическим испытаниям, которые позволяют определить их способность выдерживать давление, превышающее рабочие условия. Эти испытания помогают выявить слабые места в конструкции труб и гарантируют, что они смогут справляться с эксплуатационными нагрузками.
Не менее важным является контроль химического состава материала, из которого изготовлены трубы. Для этого проводятся лабораторные анализы, которые позволяют определить содержание легирующих элементов и других компонентов. Соответствие химического состава установленным стандартам гарантирует, что трубы будут обладать необходимыми механическими свойствами и коррозионной стойкостью.
Наконец, все результаты контроля качества документируются и фиксируются в отчетах. Это обеспечивает прозрачность производственного процесса и позволяет отслеживать историю качества каждой партии труб. В случае выявления дефектов, производитель обязан принять меры для их устранения, что может включать повторное производство или утилизацию бракованных изделий.
Таким образом, процесс контроля качества труб из листового металла является комплексным и многоступенчатым. Он включает в себя визуальный осмотр, измерение геометрических параметров, неразрушающий контроль, испытания на прочность и анализ химического состава. Все эти меры направлены на обеспечение надежности и долговечности труб, что является критически важным для их успешного применения в различных отраслях промышленности.
Современные технологии и инновации в производстве труб
Производство труб из листового металла претерпело значительные изменения благодаря внедрению современных технологий и инновационных решений. В последние годы наблюдается активное использование автоматизированных систем, которые позволяют значительно повысить эффективность и качество производственного процесса.
Одним из ключевых направлений в этой области является применение компьютерного моделирования и CAD/CAM-систем. Эти технологии позволяют проектировать трубы с учетом всех необходимых параметров, таких как диаметр, толщина стенки и форма. Благодаря этому можно оптимизировать процесс резки и формовки, что в свою очередь снижает количество отходов и повышает экономическую эффективность производства.
Кроме того, современные вальцы, используемые для изготовления труб, оснащены высокотехнологичными системами управления, которые обеспечивают точность и стабильность процесса. Такие вальцы могут автоматически регулировать давление и скорость в зависимости от характеристик обрабатываемого материала, что позволяет минимизировать риск дефектов и повысить качество конечного продукта.
Инновационные технологии также включают в себя использование новых материалов и сплавов, которые обладают улучшенными механическими свойствами и коррозионной стойкостью. Это позволяет производить трубы, которые могут использоваться в более жестких условиях эксплуатации, например, в нефтегазовой или химической промышленности.
Важным аспектом является и внедрение технологий, направленных на снижение воздействия на окружающую среду. Многие производители стремятся к минимизации выбросов и отходов, используя замкнутые циклы производства и переработки. Это не только отвечает современным экологическим требованиям, но и способствует снижению затрат на сырье и энергоресурсы.
Также стоит отметить, что современные технологии позволяют значительно ускорить процесс производства. Автоматизация и роботизация отдельных этапов, таких как сварка и обработка, позволяют сократить время на изготовление труб и повысить производственные мощности. Это особенно актуально в условиях растущего спроса на трубы в различных отраслях.
Таким образом, современные технологии и инновации в производстве труб из листового металла открывают новые горизонты для производителей, позволяя им не только улучшать качество своей продукции, но и повышать конкурентоспособность на рынке. Внедрение новых решений становится необходимым условием для успешного функционирования предприятий в условиях быстро меняющейся экономики.


