


В современном производственном процессе контроль качества играет ключевую роль, и дефектоскопы становятся незаменимыми инструментами для выявления брака деталей. Эта статья посвящена различным методам и технологиям, которые позволяют эффективно организовать процесс отбраковки, избавляя специалистов от необходимости полагаться на субъективные оценки. Мы рассмотрим актуальные аппараты и их функциональные возможности, а также предоставим видеообзор, который поможет лучше понять, как современные дефектоскопы могут улучшить качество продукции и повысить эффективность производства.
На что способен рядовой дефектоскоп?
Приобретая любое изделие, покупатели стремятся к высокому качеству. Например, владельцы автомобилей и строительных инструментов предпочитают обращаться к надежным поставщикам, чтобы гарантировать наилучший уровень качества. Однако даже в этом случае никто не застрахован от подделок или некачественных товаров. Как можно проверить деталь на наличие дефектов, не разбирая её? В этом нам поможет уникальное устройство, которое мы рассмотрим.
Существует несколько типов приборов для обнаружения дефектов, и каждый из них работает по своему принципу. Что мы понимаем под дефектами? К ним относятся нарушения целостности или однородности структуры, коррозионные очаги на металле, отклонения в химическом составе, неправильные размеры и другие недостатки. Оборудование для выявления этих признаков брака бывает различных размеров: от компактных, которые удобно держать в руке, до крупных устройств, предназначенных для проверки больших деталей, длина которых может достигать 7 метров и более.
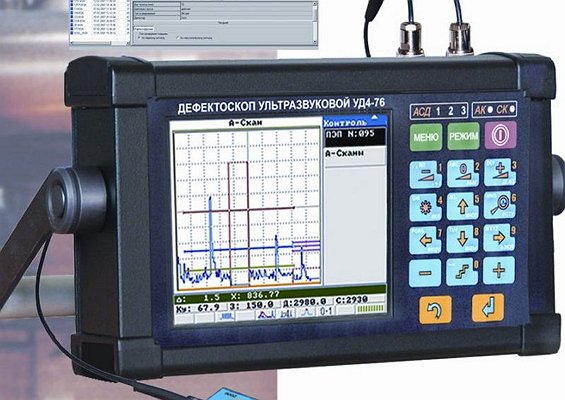
Приборы для определения дефектов материалов делятся на несколько категорий: рентгеновские, магнитные, ультразвуковые и гамма-дефектоскопы.
Каждый из этих приборов имеет уникальную конструкцию и принцип работы, основанный на сложных физических процессах. Об этом мы поговорим подробнее ниже. Кроме того, существует значительная потребность в обследовании внутренних полостей различных коммуникаций. В этом случае на помощь приходит внутритрубный дефектоскоп. Это устройство, представляющее собой ерш, запускается в трубы вместе с транспортируемым веществом и проходит по заданной траектории, делая снимки нужных участков. Рабочая часть этого устройства может включать все четыре упомянутых типа приборов, поэтому мы вернемся к ним снова.
Магнитная природа
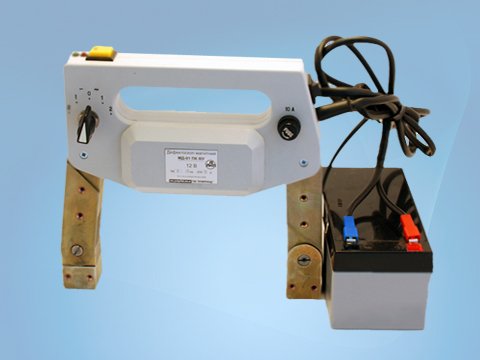
Что собой представляет магнитный вариант данного устройства? С помощью уникального порошково-магнитного метода этот инструмент выявляет дефекты как на поверхности, так и под ней. В зависимости от назначения их можно разделить на универсальные, предназначенные для общего использования, и специализированные, фокусирующиеся на узких областях. Конструкция магнитных приборов может быть стандартной или компактной, удобной для транспортировки.
Эта модель позволяет контролировать детали различных размеров и сварные швы. Она также подходит для проверки внутренних поверхностей отверстий, применяя намагничивание определенных участков или всего изделия с помощью циркулярного или продольного поля. В процессе измерений поле создается с использованием устройств, которые намагничиваются и питаются постоянным или импульсным током. Также возможно использование постоянных магнитов. Принцип работы заключается в создании магнитного поля в местах возможных дефектов для их обнаружения.
Поскольку магнитное поле невидимо, для его визуализации используется магнитный порошок. Он распределяется наиболее плотно над каждой трещиной, а плотность уменьшается по мере удаления от дефекта. В образовавшемся магнитном поле порошковые частицы намагничиваются и образуют цепочки. Под воздействием магнитных сил эти частицы притягиваются к неплотным соединениям или трещинам, скапливаясь над ними и формируя «кучки», что позволяет определить наличие дефектов.


| Метод дефектоскопии | Описание метода | Применение |
|---|---|---|
| Ультразвуковая дефектоскопия | Использует ультразвуковые волны для обнаружения внутренних дефектов | Металлические и композитные детали |
| Магнитопорошковая дефектоскопия | Применяет магнитные частицы для выявления поверхностных и подповерхностных трещин | Стальные детали и сварные швы |
| Радиографическая дефектоскопия | Использует рентгеновские или гамма-лучи для визуализации внутренних структур | Комплексные детали и сварные соединения |
| Визуально-оптическая дефектоскопия | Основана на визуальном осмотре с помощью увеличительных приборов | Поверхностные дефекты, коррозия |
| Электромагнитная дефектоскопия | Применяет электромагнитные поля для обнаружения дефектов в проводящих материалах | Провода, трубы, детали из цветных металлов |
Интересные факты
Вот несколько интересных фактов о дефектоскопах и методах обнаружения брака в деталях:
-
Разнообразие методов: Дефектоскопы используют различные методы для обнаружения дефектов, включая ультразвуковую, радиографическую, магнитно-порошковую и капиллярную дефектоскопию. Каждый из этих методов имеет свои преимущества и применяется в зависимости от типа материала и характера возможных дефектов.
-
Автоматизация и искусственный интеллект: Современные дефектоскопы все чаще оснащаются системами автоматического анализа и искусственного интеллекта, что позволяет значительно повысить точность и скорость обнаружения дефектов. Такие системы могут обучаться на больших объемах данных и выявлять даже самые мелкие недостатки, которые могут быть пропущены человеческим глазом.
-
Применение в различных отраслях: Дефектоскопы находят применение не только в машиностроении, но и в авиации, строительстве, энергетике и медицине. Например, в авиационной отрасли ультразвуковая дефектоскопия используется для проверки целостности крыльев и других критически важных компонентов, что обеспечивает безопасность полетов.
Насколько опасен рентген: для человека и для дефектов?
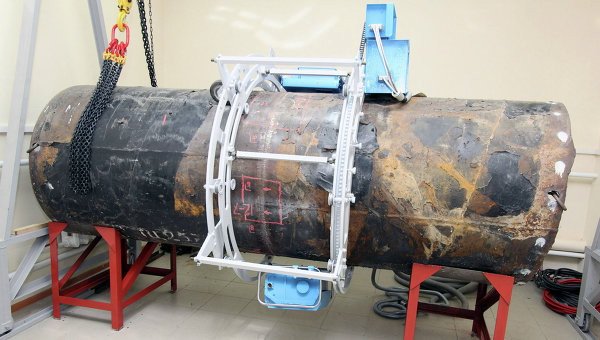
Рентгеновские устройства для обнаружения дефектов применяются для тщательного контроля стальных компонентов толщиной до 15 см. Важно помнить: находиться рядом с оборудованием во время рентгеновского обследования строго запрещено, так как это может привести к облучению обслуживающего персонала и окружающих людей. С помощью этого оборудования проверяют качество сварных швов и другие соединения.
Особое внимание уделяется швам в критически важных местах, например, в стыках газовых баллонов. К устройству прикрепляется кассета с рентгеновской пленкой, после чего баллон подносится к области просвечивания. Затем, спустя некоторое время, его убирают из потока лучей. Для прекращения воздействия устанавливается защитный экран, в это время под рентгеновское обследование подается следующий баллон. Оба этих процесса могут быть автоматизированы.
Ранее были созданы промежуточные лаборатории, использующие прицепные фургоны, оснащенные рентгеновскими и гамма-анализаторами. Лаборатория включает помещения для персонала, где созданы условия для работы и отдыха операторов, обычно их бывает двое. Основное и резервное оборудование для анализа дефектов может быть спроектировано так, чтобы обеспечивать контроль на строительной площадке в течение примерно месяца.

Выбраковка деталей с помощью ультразвука
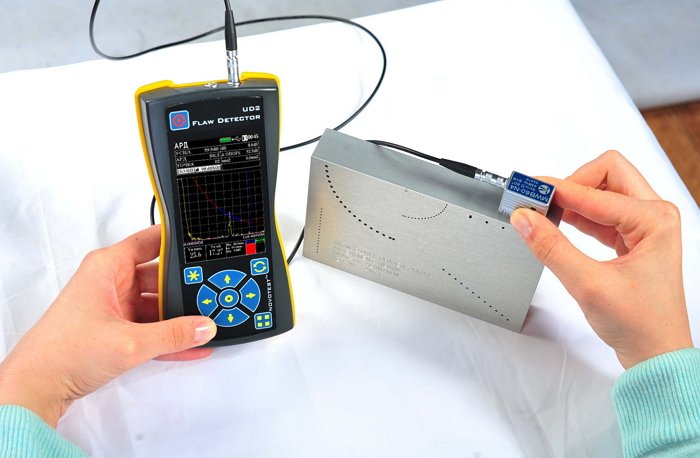
Теперь рассмотрим ультразвуковую методику выявления дефектов, которая появилась в 1928 году. Этот метод основан на изучении распространения ультразвуковых колебаний с низкой частотой в контролируемых изделиях. В современном мире он считается одним из самых распространённых способов неразрушающего контроля и широко используется по всему миру.
Существует два основных подхода к неразрушающему контролю с использованием ультразвуковых устройств: активные (динамичные) и пассивные (инертные). Активные методы контроля включают как излучение, так и приём акустических волн. В рамках методов отражения выделяются: эхо-импульсный, зеркальный, дифракционно-временной, дельта-метод и другие. Все эти методики объединяет способность выявлять дефекты различных размеров — от самых мелких до крупных.

Гамма-лучи для определения дефектов
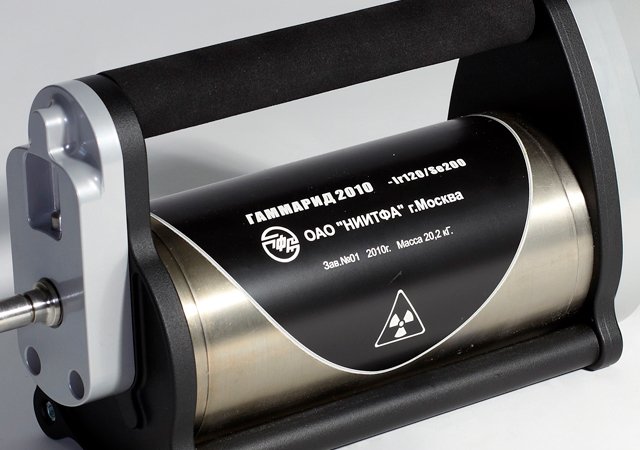
Гамма-вариант контролирующего устройства широко используется в условиях, где нет возможности подключения к электрической сети, а также для работы с объектами, к которым сложно подвести датчики. Этот прибор сочетает источник излучения (изотоп), герметично заключенный в металлический корпус, помещенный в радиационный контейнер с защитой, и пульт управления, который открывает и закрывает доступ к излучающему пучку.

В комплекте с гамма-прибором обычно поставляются дополнительные аксессуары: транспортировочные тележки, опоры для установки и крепления радиационных головок, а также защитные контейнеры для безопасной транспортировки источников излучения. Производство таких устройств включает два типа моделей: многосторонние, оснащенные шлангом для направления излучения к месту контроля через ампулопровод, и приборы для фронтального и панорамного просвечивания.

Оптические методы контроля качества
Оптические методы контроля качества представляют собой один из наиболее распространенных и эффективных способов обнаружения дефектов в деталях. Эти методы основаны на использовании света для анализа поверхности и структуры материалов, что позволяет выявлять различные виды брака, такие как трещины, поры, неровности и другие дефекты.
Существует несколько основных оптических методов, которые применяются в дефектоскопии:
- Визуальный контроль: Это самый простой и доступный метод, который включает в себя осмотр поверхности детали невооруженным глазом или с использованием увеличительных стекол и луп. Визуальный контроль позволяет быстро выявить явные дефекты, такие как царапины, вмятины и другие видимые повреждения.
- Оптическая микроскопия: Этот метод позволяет исследовать детали под высоким увеличением, что дает возможность обнаружить микродефекты, которые невозможно увидеть невооруженным глазом. Оптические микроскопы могут быть как простыми, так и сложными, с возможностью использования различных методов освещения, таких как светлое, темное поле или флуоресцентное освещение.
- Интерферометрия: Данный метод основан на принципе интерференции света и позволяет выявлять даже самые незначительные изменения в поверхности детали. Интерферометрия используется для измерения толщины пленок, выявления неровностей и других дефектов, которые могут повлиять на функциональность изделия.
- Лазерная сканирующая микроскопия: Этот метод сочетает в себе преимущества лазерной технологии и микроскопии. Лазерный луч сканирует поверхность детали, создавая трехмерное изображение, что позволяет детально анализировать ее структуру и выявлять дефекты на микроуровне.
- Спектроскопия: Спектроскопические методы, такие как инфракрасная или ультрафиолетовая спектроскопия, позволяют анализировать состав материалов и выявлять изменения, связанные с наличием дефектов. Эти методы могут быть использованы для определения химического состава и структуры материалов, что также помогает в обнаружении брака.
Каждый из этих методов имеет свои преимущества и недостатки, и выбор конкретного метода зависит от типа детали, требований к качеству и условий производства. Оптические методы контроля качества являются важной частью процесса обеспечения надежности и долговечности изделий, что в свою очередь способствует повышению конкурентоспособности на рынке.
В заключение, оптические методы контроля качества играют ключевую роль в дефектоскопии, позволяя эффективно и точно выявлять брак деталей. Их использование способствует снижению производственных затрат, повышению качества продукции и удовлетворенности клиентов.
Сравнение различных технологий дефектоскопии
Дефектоскопия представляет собой важный процесс контроля качества, который позволяет выявлять дефекты и недостатки в деталях и конструкциях. Существует несколько технологий дефектоскопии, каждая из которых имеет свои особенности, преимущества и недостатки. Рассмотрим наиболее распространенные методы, используемые в промышленности.
1. Ультразвуковая дефектоскопия
Ультразвуковая дефектоскопия (УЗД) основана на использовании высокочастотных звуковых волн для обнаружения внутренних дефектов в материалах. Этот метод позволяет выявлять трещины, поры, включения и другие недостатки, которые могут быть недоступны для визуального осмотра.
Преимущества УЗД включают:

- Высокая чувствительность к малым дефектам;
- Возможность контроля различных материалов, включая металлы, пластики и композиты;
- Отсутствие необходимости в разрушении образца.
Однако, УЗД требует квалифицированного персонала и может быть ограничена в случае сложной геометрии деталей.
2. Магнитно-порошковая дефектоскопия
Этот метод применяется для обнаружения поверхностных и подповерхностных дефектов в ферромагнитных материалах. Он основан на намагничивании детали и нанесении магнитного порошка, который скапливается в местах дефектов, образуя видимые указатели.
Преимущества магнитно-порошковой дефектоскопии:
- Высокая скорость и простота выполнения;
- Эффективность при обнаружении трещин и других поверхностных дефектов;
- Низкая стоимость оборудования.
Тем не менее, этот метод не подходит для немагнитных материалов и требует предварительной подготовки поверхности.
3. Радиографическая дефектоскопия
Радиографическая дефектоскопия использует рентгеновские или гамма-лучи для получения изображений внутренней структуры детали. Этот метод позволяет выявлять как поверхностные, так и внутренние дефекты, такие как пустоты, трещины и включения.
Преимущества радиографической дефектоскопии:
- Способность обнаруживать дефекты в любых материалах;
- Создание постоянных записей, которые могут быть использованы для дальнейшего анализа;
- Возможность контроля больших объемов продукции.
Однако, радиографическая дефектоскопия требует соблюдения мер безопасности из-за использования радиоактивных источников и может быть дорогостоящей в реализации.
4. Визуальная дефектоскопия
Визуальная дефектоскопия является самым простым и доступным методом, который включает в себя осмотр поверхности деталей с помощью глаз или оптических приборов. Этот метод позволяет быстро выявлять явные дефекты, такие как коррозия, механические повреждения и неправильные геометрические формы.
Преимущества визуальной дефектоскопии:

- Низкая стоимость и простота выполнения;
- Мгновенное получение результатов;
- Не требует специального оборудования.
Однако, визуальная дефектоскопия ограничена в способности обнаруживать скрытые дефекты и требует высокой квалификации оператора для точной интерпретации результатов.
Заключение
Выбор метода дефектоскопии зависит от множества факторов, включая тип материала, геометрию детали, требования к качеству и бюджет. Каждая из технологий имеет свои сильные и слабые стороны, и часто для достижения наилучших результатов целесообразно комбинировать несколько методов. Таким образом, понимание особенностей различных технологий дефектоскопии позволяет эффективно контролировать качество продукции и минимизировать риски, связанные с использованием дефектных деталей.
Будущее дефектоскопии: инновации и тренды
Дефектоскопия, как наука и практика, постоянно развивается, адаптируясь к новым технологиям и требованиям промышленности. В последние годы наблюдается ряд значительных инноваций и трендов, которые формируют будущее этой области. Рассмотрим основные из них.
1. Автоматизация и роботизация процессов
С внедрением автоматизированных систем и робототехники, дефектоскопия становится более эффективной и точной. Роботы, оснащенные современными дефектоскопами, могут проводить инспекции в труднодоступных местах, минимизируя человеческий фактор и повышая безопасность. Автоматизация позволяет сократить время на проверку и снизить затраты на труд.
2. Использование искусственного интеллекта
Искусственный интеллект (ИИ) и машинное обучение становятся важными инструментами в дефектоскопии. Системы, обученные на больших объемах данных, могут быстро и точно идентифицировать дефекты, анализируя изображения и данные, полученные от различных сенсоров. Это не только ускоряет процесс обнаружения брака, но и повышает его точность, позволяя избежать ложных срабатываний.
3. Нанотехнологии и новые материалы
С развитием нанотехнологий и появлением новых материалов, таких как композиты и легкие сплавы, возникает необходимость в адаптации методов дефектоскопии. Новые технологии, такие как ультразвуковая дефектоскопия на наноуровне, позволяют выявлять микротрещины и другие дефекты, которые ранее были недоступны для традиционных методов. Это открывает новые горизонты для контроля качества в высокотехнологичных отраслях, таких как авиация и медицина.
4. Интеграция с цифровыми технологиями
Цифровизация процессов становится неотъемлемой частью дефектоскопии. Использование облачных технологий для хранения и анализа данных позволяет компаниям эффективно управлять информацией о дефектах и проводить анализ в реальном времени. Это также способствует улучшению взаимодействия между различными подразделениями и повышению общей эффективности производства.
5. Устойчивое развитие и экология
Современные тренды в дефектоскопии также учитывают вопросы устойчивого развития и экологии. Разработка методов, которые минимизируют воздействие на окружающую среду, становится важной задачей. Например, использование неразрушающих методов контроля, которые не требуют применения химических реагентов, способствует снижению экологического следа производства.
Таким образом, будущее дефектоскопии обещает быть ярким и многообещающим. Инновации в области автоматизации, искусственного интеллекта, новых материалов и цифровых технологий открывают новые возможности для повышения качества и надежности продукции. Важно следить за этими трендами и адаптироваться к ним, чтобы оставаться конкурентоспособными на рынке.


