


Сварка меди — это процесс, требующий особого подхода и знаний о специфике используемых материалов. В данной статье мы рассмотрим графитовые электроды, их типы и особенности работы с медью, что поможет вам лучше понять, как правильно выбрать и использовать электроды для достижения качественного результата. Мы также обсудим классификацию изделий, их характерные особенности и представим список популярных производителей, что сделает вашу работу более эффективной. Знание ключевых принципов сварки и правильный выбор диаметра электрода позволят вам успешно справляться с задачами по сварке меди своими руками.
Разновидности электродов для сварки меди
Специальные медные электроды предназначены для сварки меди и других цветных металлов. Они также активно используются для обработки медных труб. К числу таких электродов относятся:
- ESAB OK 94.55;
- ESAB OK NiCu-7 (OK 92.86);
- ЕСАБ OK Ni-1 (OK 92.05);
- ZELLER 390;
Перед началом работы с ними важно ознакомиться с их особенностями.
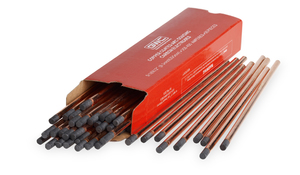
Комсомолец-100 применяется для наплавки и сварки меди марок М1 и М3. Процесс осуществляется на постоянном токе и может выполняться в наклонном или нижнем положении. Толщина угольных электродов для сварки медных проводов составляет от 3 до 5 мм. Рекомендуемая сила тока для диаметра 3 мм — от 90 до 180 ампер, для 4 мм — от 120 до 140 ампер, а для 5 мм — от 150 до 190 ампер. Эти параметры зависят от расположения шва. Перед сваркой необходимо предварительно нагреть свариваемые детали до 200 градусов, в зависимости от их толщины.
ОЗБ2М предназначен для работы с бронзовыми элементами и используется в художественном литье. С его помощью можно направлять бронзу на сталь и исправлять дефекты чугуна. При этом следует использовать ток обратной полярности. Работы проводятся в горизонтальном или вертикальном положении. Модификация включает следующие компоненты:
- фосфор;
- железо;
- медь;
- марганец;
- олово;
- никель.
Длина этих электродов составляет 350 мм. Для эффективной работы необходимо устанавливать сварочный ток в следующих диапазонах:
- от 90 до 120 ампер — для диаметра 3 мм;
- от 120 до 160 ампер — для диаметра 4 мм.
ОЗБ-3 используется для сварки меди, бронзы и других цветных металлов. Эти электроды имеют специальное покрытие. Сварка выполняется в нижнем положении с использованием постоянного тока. Производительность наплавки составляет от 12,5 г/А.ч до 3,5 кг.ч при диаметре изделия 4 мм.

https://youtube.com/watch?v=xp28S-7SdT8
Использование типов АНЦ/ОЗМ-2 и АНЦ/ОЗМ-3
Электрод АНЦ/ОЗМ-2 предназначен для работы с чистой медью. При незначительной толщине материала предварительный нагрев не требуется. Сварочные работы можно выполнять в нижнем или наклонном положении. Важно, чтобы постоянный ток имел обратную полярность. Для наплавки одного килограмма металла потребуется 1,6 кг данного электрода.
Электрод АНЦ/ОЗМ-3 используется для сварки медных изделий толщиной от 4 до 6 мм. Для успешной сварки ток должен быть установлен в диапазоне от 220 до 300 ампер для диаметра 4 мм. Если диаметр 5 мм, то ток должен составлять от 350 до 400 ампер, а для 6 мм — от 420 до 600 ампер. Шов располагается в нижнем положении, а для работы рекомендуется использовать короткую дугу. Сварка без предварительного нагрева возможна для меди толщиной до 10 мм. При этом колебания электрода должны быть минимальными и поперечными. Кромки не требуют обработки двусторонним швом.

| Параметр | Графитовые электроды | Медные электроды |
|---|---|---|
| Применение | Сварка, резка, электродные процессы | Сварка меди и медных сплавов |
| Температура плавления | Высокая (около 3650°C) | Средняя (около 1085°C) |
| Электропроводность | Высокая | Очень высокая |
Интересные факты
Вот несколько интересных фактов о графитовых электродах и их применении в сварке меди с использованием инверторных сварочных аппаратов:
-
Высокая теплопроводность: Графитовые электроды обладают отличной теплопроводностью, что делает их идеальными для сварки меди. Это позволяет быстро и эффективно передавать тепло к свариваемым деталям, что способствует качественному соединению.
-
Устойчивость к высоким температурам: Графит может выдерживать очень высокие температуры, что делает его подходящим материалом для сварки, где требуется высокая температура для расплавления меди. Это свойство позволяет использовать графитовые электроды в различных условиях, включая промышленные.
-
Экологичность и переработка: Графитовые электроды могут быть переработаны и использованы повторно, что делает их более экологически чистым вариантом по сравнению с некоторыми другими материалами. Это особенно важно в свете современных тенденций к устойчивому развитию и минимизации отходов в производстве.
Эти факты подчеркивают важность графитовых электродов в сварочной технологии, особенно при работе с медью.
Особенности стержней ESAB ОК 94.25, ESAB OK 94.35, ESAB OK 94.55
Модель ESAB ОК 94.25 идеально подходит для работы с цветными металлами и их сплавами, особенно с оловянной бронзой, латуни и медью. Этот электрод также можно использовать для наплавки на сталь, защищая её от коррозии. Для обработки толстых медных изделий рекомендуется предварительно нагревать их до 300 градусов. Модель зарекомендовала себя как надежная при использовании в пространственных положениях 1−4.
Тип скрутки ESAB OK 94.35 имеет толстое рутиловое покрытие и предназначен для обработки изделий из меди и никеля, при этом содержание никеля не должно превышать 30%. Этот электрод позволяет наплавлять кромки и подходит для работы в различных положениях. Наплавленный металл обладает высокой устойчивостью к коррозии, не теряет своих свойств в морской соленой воде и демонстрирует отличную прочность.
Электрод ESAB OK 94.55 эффективен для работы с красной латунью, бронзой и медью. При сварке используется короткая дуга, а электрод должен располагаться перпендикулярно к кромкам. Важно, чтобы сварные валики перекрывали друг друга, а каждый проход следует очищать от шлака. Подходящие положения для работы с этим изделием — 1−4 и 6. Твердость составляет 120 HB, а предел прочности — 400 мПа.
Характеристики изделий ESAB OK NiCu-7, ESAB OK Ni-1, ZELLER 390
Сварочные электроды ESAB OK NiCu-7 предназначены для работы с никелем и медью. Металл, получаемый с их помощью, обладает высокой устойчивостью к коррозии в солёной воде и образованию трещин. Он сохраняет свои свойства даже в щелочной и кислой среде. Кроме того, такой металл хорошо поддается ковке. Для сварки с использованием этого электрода рекомендуется применять положения 1−4 и 6. Данная модель доступна в толщине от 2 до 4 мм и требует постоянного тока с обратной полярностью.
Электрод ESAB OK Ni-1 имеет стандартное покрытие. Чтобы избежать трещин и пор, важно использовать токи, соответствующие диаметру электрода. Положения для сварки аналогичны тем, что применяются для предыдущей модели. Прокаливание электрода осуществляется в течение 2 часов при температуре 250 градусов Цельсия, для чего также необходим постоянный ток.
Электроды ZELLER 390 имеют основное покрытие. Их предел прочности составляет 200 мПа, текучесть — 185, а твердость — 40 HB. Эти электроды выпускаются в различных длинах от 300 до 450 мм и диаметром от 2,5 до 5 мм.
 Читайте также:

Сила тока для электрода толщиной 2,5−5 мм должна быть установлена в диапазоне 80−110 ампер. Для электрода диаметром 3 мм ток должен составлять от 100 до 130 А, для 4 мм — от 130 до 170 А, а для 5 мм — от 174 до 200 А. Эти электроды идеально подходят для сварки изделий, требующих повышенной стойкости к коррозии, а также для надежности домашней электропроводки и защиты от теплового воздействия.
Список популярных производителей
Наилучшие результаты демонстрирует компания ESAB и её электроды, которые популярны по всему миру. Шведская компания ESAB была основана в 1904 году и специализируется на производстве сварочных аппаратов различных типов. Она также разработала множество современных сварочных технологий, соответствующих актуальным требованиям.
ZELLER — немецкая компания, работающая с 1963 года. Она предлагает ассортимент, включающий более 500 наименований. Все продукты соответствуют высоким стандартам, обладают отличной коррозионной стойкостью и обеспечивают надежное соединение.
Материал для стержней
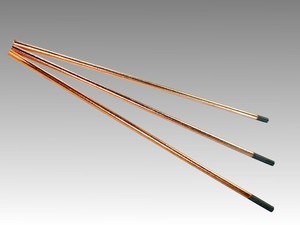
Стержни для электродов медных сплавов изготавливаются из прутков и проволоки, соответствующих стандартам ГОСТ. В основном используются бронза и медь. Эти сплавы находят широкое применение в производстве. Медные стержни имеют диаметр от 2 до 6 мм и могут быть обернуты жестью толщиной 0,3 мм. На них наносят различные покрытия, включая рутиловое и основное.
Для электродов модели Комсомолец-100 стержень изготавливается из меди марки М1. Бронзовые изделия производятся из специального сплава и покрываются смесью различных компонентов. В некоторых случаях используются оловянно-фосфористая бронза. Бронзовые стержни обеспечивают высокое качество сварных швов, так как менее подвержены окислению по сравнению с медными. Однако при определенных условиях бронзовые стержни могут снижать механическую прочность.
Ключевые принципы сварки
При сварке меди и её сплавов сварщик сталкивается с рядом сложностей. На шве могут возникать трещины. В процессе сварки легкоплавкие соединения скапливаются на границах кристаллов, что приводит к образованию пор. Это необходимо учитывать и предотвращать. Медь толщиной до 4 мм соединяется без предварительной обработки кромок, а для изделий толщиной до 10 мм требуется односторонняя разделка. Угол скоса кромок не должен превышать 70 градусов.
Допускается притупление кромок в пределах от 1,5 до 3 мм. Текучесть меди значительно усложняет сварку в потолочном, горизонтальном и вертикальном положениях. Дуговая сварка осуществляется при повышенном сварочном токе из-за высокой теплопроводности этого металла. Кромки соединяются с минимальным зазором, что обусловлено высокой текучестью меди. Часто рекомендуется использовать стальную подкладку.
Изделия толщиной более 6 мм следует предварительно нагревать до 250 градусов. Это нужно делать заранее, учитывая характеристики плавления металла и особенности сплавов. Тонкие металлы не рекомендуется нагревать. Оптимально выполнять сварку дугой с расстоянием от 10 до 15 мм, что облегчает манипуляции с электродом.
Для сварки меди используется постоянный ток с обратной полярностью. Дуговая сварка латуни и бронзы выполняется с мощной дугой, достигаемой за счет увеличенного напряжения и соответствующей силы тока. Работа выполняется быстро и эффективно. По возможности сварку лучше производить в нижнем положении, а также под углом 20 градусов к вертикали.

Дуга должна быть направлена на поверхность сварочной ванны. Рекомендуется применять специальные подкладки из графита и асбеста, учитывая характеристики металла. Медь плавится при температуре 1080 градусов, а её прочность составляет 20 кг на квадратный миллиметр. Если изделие имеет значительную толщину, его следует обрабатывать постепенно, заполняя один слой за другим.
Сварка выполняется с использованием обратноступенчатого шва, длина каждого участка составляет от 20 до 30 см. Участок делится на две части в соотношении 75% и 25%. Длинный участок обрабатывается в направлении меньшего, что снижает риск появления трещин. Работа выполняется снизу. Шов корректируется с помощью кувалды или молотка из-за вспенивания. В процессе сварки необходимо уменьшать ток, так как перегрев тонкой меди может привести к её повреждению. Перед началом работы электроды следует прокаливать при температуре, рекомендованной производителем.
Выбор диаметра электрода
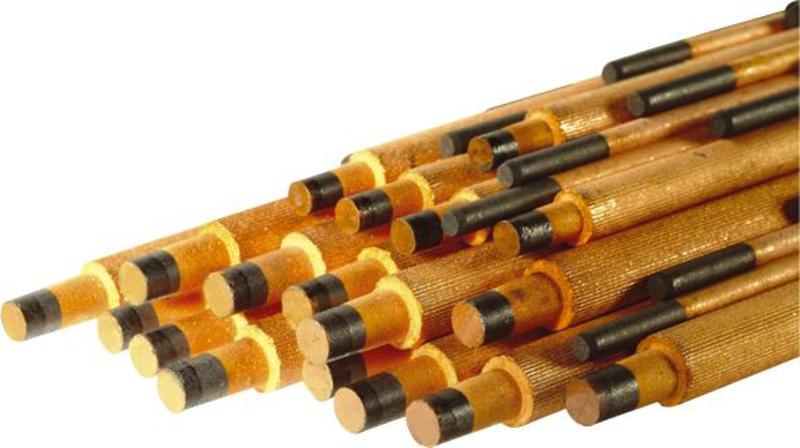
При выборе диаметра электрода важно учитывать толщину материала или сплава, из которого он изготовлен. Также следует помнить, что при сварке на высоких токах могут возникать поры. Специалисты рекомендуют подбирать диаметр электрода в зависимости от толщины меди и её сплавов.
Существуют электроды для наплавки и сварки с предварительным подогревом до 300 градусов Цельсия, а также с небольшим подогревом до 150 градусов. Однако сварка возможна и без предварительного нагрева. Для меди можно использовать ручную сварку как угольными, так и металлическими электродами, а также аргонодуговую сварку. Процесс сварки цветных металлов существенно отличается от сварки стали из-за различий в физических свойствах этих материалов.
Основные факторы, влияющие на свариваемость цветных металлов, — это температура плавления и кипения.
Не менее важны теплопроводность и чувствительность к газам, таким как кислород и азот. Медь обладает высокой текучестью в расплавленном состоянии и хорошими тепло- и электрическими проводниками. При сварке могут возникать микротрещины и поры из-за взаимодействия с кислородом и водородом. Чтобы избежать таких дефектов, следует использовать качественно раскисленный металл.
Сварка меди в домашних условиях осуществляется с использованием хорошо прокаленных электродов. Перед началом работы детали необходимо подготовить в местах соединения швов, тщательно очистив их до металлического блеска и удалив загрязнения и жир.

Технологические процессы сварки меди с использованием графитовых электродов
Сварка меди является важным процессом в различных отраслях, таких как электротехника, автомобилестроение и производство оборудования. Использование графитовых электродов в этом процессе открывает новые возможности для достижения высококачественных соединений. Графитовые электроды обладают уникальными свойствами, которые делают их идеальными для сварки меди, включая высокую теплопроводность, устойчивость к высоким температурам и хорошую электрическую проводимость.
Процесс сварки меди с использованием графитовых электродов может быть реализован через несколько технологий, включая дуговую сварку и сварку в среде инертного газа. Важно отметить, что выбор технологии зависит от конкретных условий работы и требований к конечному продукту.
Одним из наиболее распространенных методов является дуговая сварка, при которой электрическая дуга образуется между графитовым электродом и свариваемым материалом. Этот метод позволяет достичь высокой температуры, необходимой для плавления меди и формирования прочного соединения. Графитовые электроды, благодаря своей высокой термостойкости, способны выдерживать значительные нагрузки и обеспечивать стабильный процесс сварки.
При использовании инверторного сварочного аппарата, графитовые электроды могут быть применены для создания дуги с высокой стабильностью. Инверторные технологии позволяют точно контролировать параметры сварки, такие как напряжение и ток, что особенно важно при работе с медью, которая требует аккуратного подхода из-за своей высокой теплопроводности. Это позволяет избежать перегрева и деформации материала, что может негативно сказаться на качестве соединения.
Кроме того, медные электроды, используемые в сочетании с графитовыми, могут значительно улучшить процесс сварки. Они обеспечивают дополнительную проводимость и способствуют более равномерному распределению тепла. Это особенно важно при сварке толстых медных деталей, где необходимо обеспечить глубокое проникновение и качественное соединение.
При сварке меди с использованием графитовых электродов также следует учитывать такие факторы, как выбор защитного газа и режимы сварки. Использование инертного газа, такого как аргон, помогает предотвратить окисление сварного шва и улучшает его механические свойства. Правильный выбор режима сварки, включая скорость подачи электрода и угол наклона, также играет ключевую роль в достижении качественного результата.
В заключение, сварка меди с использованием графитовых электродов представляет собой высокоэффективный процесс, который требует внимательного подхода к выбору оборудования и технологий. Графитовые электроды, благодаря своим уникальным свойствам, обеспечивают стабильность и качество сварных соединений, что делает их незаменимыми в современных производственных процессах.
Преимущества и недостатки графитовых электродов при сварке меди
Графитовые электроды находят широкое применение в сварке меди благодаря своим уникальным свойствам. Они обеспечивают высокую проводимость электрического тока, что делает их идеальными для процессов, требующих интенсивного нагрева. Однако, как и любой другой материал, графитовые электроды имеют свои преимущества и недостатки, которые необходимо учитывать при выборе метода сварки меди.
Преимущества графитовых электродов
- Высокая теплопроводность: Графит обладает отличной теплопроводностью, что позволяет быстро и эффективно передавать тепло на сварочную зону. Это особенно важно при сварке меди, которая требует значительных температур для достижения качественного соединения.
- Устойчивость к высоким температурам: Графитовые электроды могут выдерживать высокие температуры без значительных изменений в своих свойствах, что делает их надежными в условиях интенсивной эксплуатации.
- Долговечность: Графитовые электроды имеют длительный срок службы, что снижает затраты на замену и обслуживание оборудования. Это особенно актуально для промышленных условий, где сварка происходит регулярно.
- Низкий уровень загрязнения: В отличие от некоторых других материалов, графитовые электроды не выделяют вредных газов или частиц при нагревании, что делает их более экологически чистыми.
Недостатки графитовых электродов
- Хрупкость: Графитовые электроды могут быть хрупкими и подвержены механическим повреждениям. Это требует осторожного обращения и правильного хранения, чтобы избежать поломок.
- Высокая стоимость: По сравнению с другими типами электродов, графитовые электроды могут иметь более высокую цену, что может стать препятствием для их использования в некоторых случаях.
- Ограниченная доступность: В некоторых регионах графитовые электроды могут быть менее доступны, чем традиционные медные или стальные электроды, что может усложнить процесс закупки.
- Специфические требования к оборудованию: Для эффективного использования графитовых электродов может потребоваться специализированное сварочное оборудование, что также может увеличить затраты на внедрение технологии.
Таким образом, выбор графитовых электродов для сварки меди должен основываться на тщательном анализе всех преимуществ и недостатков, а также на специфике выполняемых работ. Учитывая все аспекты, можно добиться высококачественных результатов и оптимизировать процесс сварки.
Советы по уходу и хранению графитовых электродов
Графитовые электроды являются важным компонентом в процессе сварки, особенно при работе с медью. Чтобы обеспечить их долговечность и эффективность, необходимо следовать определённым рекомендациям по уходу и хранению.
1. Правильное хранение: Графитовые электроды следует хранить в сухом и защищённом от влаги месте. Влага может негативно сказаться на их свойствах, что приведёт к ухудшению качества сварки. Рекомендуется использовать специальные контейнеры или упаковки, которые обеспечивают защиту от внешних факторов.
2. Избегайте механических повреждений: Графитовые электроды довольно хрупкие, поэтому их необходимо бережно транспортировать и хранить. Избегайте ударов и падений, которые могут привести к трещинам или сколам. Если электрод повреждён, его лучше заменить, так как это может негативно сказаться на процессе сварки.
3. Регулярная проверка состояния: Перед использованием графитовых электродов важно проверять их на наличие повреждений. Если вы заметили какие-либо дефекты, такие как трещины или износ, лучше не использовать такие электроды, так как это может привести к неэффективной сварке и ухудшению качества соединения.
4. Чистота электродов: Перед началом сварочных работ рекомендуется очищать графитовые электроды от загрязнений. Используйте мягкую ткань или щётку, чтобы удалить пыль и грязь. Это поможет избежать загрязнения сварочного шва и улучшит качество соединения.
5. Температурный режим: Графитовые электроды чувствительны к резким перепадам температур. Храните их в помещении с постоянной температурой, избегая мест с высокой влажностью и резкими колебаниями температуры. Это поможет сохранить их свойства и предотвратить деформацию.
6. Использование по назначению: Графитовые электроды предназначены для определённых типов сварки. Используйте их только в тех процессах, для которых они предназначены, чтобы избежать преждевременного износа и повреждений. Например, для сварки меди лучше использовать электроды, специально разработанные для этого материала.
Следуя этим простым, но важным рекомендациям, вы сможете значительно продлить срок службы графитовых электродов и обеспечить высокое качество сварочных работ. Правильный уход и хранение помогут избежать множества проблем, связанных с использованием этих компонентов в процессе сварки.


