


В данной статье мы рассмотрим процесс изготовления ручного профилегиба своими руками, который станет незаменимым инструментом для тех, кто занимается металлообработкой или строительством. Понимание принципа работы станка и его конструктивных особенностей позволит вам создать эффективное устройство для гибки профиля, соответствующее вашим индивидуальным требованиям. Мы предоставим подробные инструкции и чертежи, что поможет вам сэкономить средства и время, а также повысить качество выполняемых работ.
Работа профилегибочного станка
В процессе работы станков используется метод холодного деформирования. Существуют два типа устройств, которые различаются направлением приложения силы. Эти схемы имеют разные конструктивные особенности, расположение валов (как подвижных, так и неподвижных) и систему привода, но демонстрируют одинаковую эффективность.
В первом варианте прижимающий валик перемещается сверху вниз. Это распространенная схема, используемая в трубогибах и станках для изгиба профилей. Во втором случае вал прижимает заготовку снизу, что является альтернативным способом приложения деформационной силы. Здесь боковые ролики остаются неподвижными, а движется только центральный вал, что характерно для агрегатов с гидравлическим приводом.
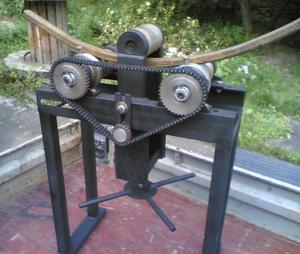
Изготовление профилегибочного станка
Создание профилегибочного станка может показаться сложной задачей, но его можно собрать самостоятельно. Чертежи можно разработать или найти в интернете. Важно, чтобы они содержали детализированные изображения всех компонентов с точными размерами, а не были просто схематичными. Обычно самодельные устройства предназначены для работы с профилем диаметром до 50−60 мм.
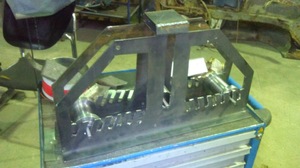
| Этап | Описание действий | Необходимые материалы и инструменты |
|---|---|---|
| Проектирование | Определите размеры и тип профиля | Лист бумаги, карандаш, линейка |
| Сборка рамы | Изготовьте раму из стальных уголков | Стальные уголки, сварочный аппарат |
| Установка валов | Установите валы для гибки профиля | Валы, подшипники, крепежные элементы |
| Настройка | Отрегулируйте расстояние между валами | Рулетка, ключи |
| Тестирование | Проведите тестовую гибку профиля | Образцы материала для гибки |
Интересные факты
Вот несколько интересных фактов о создании ручного профилегиба своими руками:
-
Принцип работы: Ручной профилегиб работает по принципу механического изгиба, где профиль проходит через пару роликов, которые постепенно изменяют его форму. Это позволяет создавать различные формы и углы, что делает устройство универсальным для работы с металлом, пластиком и другими материалами.
-
Материалы и инструменты: Для создания профилегиба своими руками можно использовать доступные материалы, такие как стальные уголки, трубы и подшипники. Часто в качестве основы используют старые детали от автомобилей или строительных машин, что делает проект более экономичным и экологичным.
-
Настройка и точность: Один из ключевых моментов при создании ручного профилегиба — это точная настройка роликов. Неправильное расположение или зазор между роликами может привести к деформации профиля или его повреждению. Поэтому важно уделить внимание регулировке и тестированию устройства перед началом работы.
Подготовка материалов и узлов
Для создания станка понадобятся следующие компоненты:
- подшипниковые узлы с установленными роликами;
- металлический швеллер высотой 80 см;
- три стальных вала диаметром 8 см;
- велосипедная цепь или цепь от «жигулей»;
- стальная полоса толщиной 5−6 мм;
- болты М20 длиной не менее 6 см и соответствующие гайки;
- металлическая арматура диаметром 12 мм с гладкой поверхностью.
Для подготовки заготовок для станины необходимо отрезать от швеллера две поперечные детали длиной 20 см и два продольных куска по 70 см. На торцах продольных заготовок сделайте срез под углом 70˚.
Первоначальный этап работы
Чтобы точно определить место установки подшипников, их прикладывают к верхней части двух продольных элементов станины и делают разметку для болтов. Рекомендуется использовать керн для работы с металлической поверхностью. Узлы подшипников временно откладываются в сторону, а в деталях станины сверлят сквозные отверстия с помощью электрической дрели и сверла диаметром 20 мм, предназначенного для металла.

Боковые крепежные элементы для вала изготавливаются из швеллера непосредственно на месте, учитывая диаметр вала, выбранного для станка. В крепежных деталях сверлят отверстия для прохождения вала. Чтобы предотвратить смещение вала под воздействием больших нагрузок, края отверстий укрепляют стальными полосками. Общая толщина стенки в области отверстия должна составлять не менее 1 см.
Прижимной узел формируется из заранее подготовленного куска швеллера, длина которого соответствует ширине вала, а концы заготовки скашиваются под углом 45˚. Основная часть для вала выполняется в П-образной форме с использованием двух боковых кусков швеллера и поперечной заготовки. Из остатков металлического профиля изготавливаются еще две заготовки длиной по 50 см, которые обеспечивают направление движения вала.
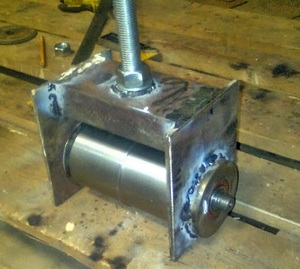
Последующий этап изготовления
Из полосового металла вырезают два элемента, длина которых рассчитывается так, чтобы они свободно помещались внутри швеллера. Эти детали будут служить крепежом для болтового соединения. Для обеспечения прохода болтов в пластинах сверлят сквозные отверстия, отступая от края на 1 см. Готовые крепежные элементы помещают в полость швеллера и приваривают.
В собранную конструкцию станины устанавливают вал, после чего с помощью сварки соединяют продольные и поперечные заготовки. К готовой станине прикрепляют вертикальные направляющие полозья из швеллера, по которым будет перемещаться узел прижима.
Центральный прижимной болт устанавливается в отверстие диаметром 22 мм, которое сверлится так, чтобы болт мог свободно двигаться, но не выпадал. Для этого на конце болта создают небольшие стопорные наплывы.
Направляющие полозья для каретки устанавливаются на поперечной перекладине, для которой используются две заготовки из швеллера. Размеры определяются по расстоянию между полозьями. В теле полозьев делают два отверстия, размечая их так, чтобы они совпадали с уже имеющимися в прогонах. Для центральной гайки выполняется сквозное отверстие, к которому приваривается гайка.
Для крепления перекладины сверху применяются два болта, проходящие насквозь. Для обеспечения надежного соединения используются граверные шайбы. Подшипниковые узлы фиксируются болтами, которые проходят через соответствующие отверстия, а для затяжки применяются граверные шайбы. На верхней части рамы располагаются валы, которые находятся на узлах подшипников.
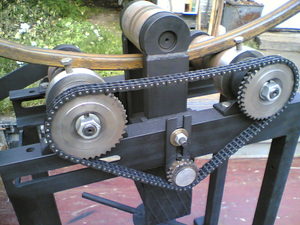
После выполнения всех работ шестерни соединяются со ступицами при помощи сварки. При этом последняя деталь приваривается под цепью. Шпиндельный вал и ступица должны иметь одинаковый диаметр. Для надежного соединения на ступице наплавляется выступающая борозда, а в теле вала протачивается поперечная канавка. Обычно шестеренка просто приваривается к валу, затем надевается на шпиндели и затягивается с помощью обычной гайки и контргайки.

Последний этап
В центре вертикального направляющего швеллера, в нижней части ворот, приваривается ось для крепления ворот. Она размещается со стороны шестерен. Перед началом сварочных работ проверяется правильность расположения оси относительно полозьев. Это необходимо, чтобы при необходимости цепь можно было легко снять или надеть, но в рабочем состоянии она оставалась натянутой.
Для создания стандартного ворот используется отрезок стальной полосы длиной 50 см. К одному концу этой заготовки приваривается кусок прутка, который будет служить ручкой. Другой конец полосы соединяется со ступицей, диаметр которой соответствует внутреннему диаметру подготовленных шестеренок.
На рукояточную ступицу устанавливается шестеренка для работы с цепью. Это выполняется с помощью тисков. Для упрощения процесса шестеренку предварительно нагревают до температуры не ниже 120˚С. Это увеличивает размер посадочного отверстия, что облегчает запрессовку. При остывании отверстие сужается, и шестеренку уже невозможно будет снять.
Для создания узла прижима используется остаток арматуры, который продевается в отверстие на краю болта, образуя нечто похожее на рукоять. Перед тем как надеть цепь на три рабочих шестеренки, ступицу крепят на заранее укрепленную ось и затягивают основной и контргайкой. В результате получается надежный редуктор для передачи вращательного движения.
Заключительный этап включает окрашивание станины и всех неподвижных элементов устройства для предотвращения коррозии металлических деталей. Движущиеся и поворачивающиеся узлы, а также детали, которые трутся друг о друга, не подлежат окраске.


Тонкости изготовления агрегата
Первым шагом в создании гибочного станка является разработка чертежей. В сети можно найти схемы для ручного профилегиба, но их нужно адаптировать под свои нужды, так как универсальных решений для различных типов профилей и проката не существует.
Хотя сборка может показаться простой, важно правильно разместить все компоненты, чтобы избежать расшатывания деталей под нагрузкой во время изгиба. Неправильное расположение валов и направляющих для каретки может привести к повреждению профиля или образованию некорректного радиуса (например, угловатого или перекошенного), что испортит материал.

При использовании чертежей из интернета важно, чтобы очертания профиля совпадали, что на практике происходит крайне редко. Можно использовать только схемы станины, расположения прижимного оборудования, ступиц с шестеренками и рукоятки для вращения. Чертеж можно считать пригодным для изготовления гибочного станка только в следующих случаях:
- если в процессе создания чертежа не было допущено технических ошибок, что может определить только специалист, поэтому стоит проконсультироваться с опытным механиком;
- если описание сборки выполнено подробно и включает все необходимые размеры и разметки, а также деталировочные схемы с указанием взаимного расположения рабочих и вспомогательных элементов и крепежных деталей;
- если в конструкции используются материалы и детали, которые легко приобрести.
Чаще всего чертеж разрабатывает мастер самостоятельно, основываясь на готовых схемах и адаптируя их под свои требования. При этом важно учитывать некоторые нюансы:
- форма опорных поверхностей вальцов должна быть выбрана с учетом поперечного сечения профиля, а также его формы и конфигурации, что иногда может быть непростой задачей;
- необходимо учитывать, с какой стороны профиля будет происходить изгиб, например, будет ли полка уголка снаружи арки или внутри.
Учет конфигурации проката важен для того, чтобы после прохождения профиля через валики получить качественно изогнутый элемент без повреждений его продольных выступов. Это особенно критично для изделий с крупным поперечным сечением, так как без тщательной настройки поверхности роликов профиль может быть испорчен, и его будет сложно использовать по назначению.

https://youtube.com/watch?v=Hhxzr5nXlTQ


Выбор формы рабочей поверхности ролика
Прокат с небольшим сечением, например, тонкие трубы или квадратные профили, легко изгибается без сложных форм. Для этого опорная боковая сторона вальцов должна быть гладкой и ровной. Для других видов проката существуют определенные стандарты и решения:
- Для изгиба труб прямоугольного или квадратного сечения боковые поверхности валиков обрабатываются в виде ровной плоскости с прямыми краями. Это необходимо для надежного фиксации профиля в образовавшейся выемке. Боковая часть ответного вальца изготавливается с размерами, соответствующими внутреннему расстоянию между краями опорного ролика, что позволяет удерживать профиль на месте.
- Овальные или круглые прутки успешно изгибаются на роликах с вырезами в боковой поверхности, соответствующими необходимому сечению.
- Для изгиба уголка по внешней стороне (в готовой арке внутренняя часть уголка будет снаружи) контур изгибающего ролика выполняется плоским с удерживающим бортиком по краю. Ответный вал также делается плоским, а рабочее положение вальцов на станке выбирается так, чтобы зазор между ними соответствовал толщине полки уголка.
- Изгиб уголка по внутренней поверхности требует наличия удерживающего борта на ответном валу, в то время как основной ролик должен иметь ровную поверхность.
- Швеллер изгибается аналогично уголку, но удерживающие бортики располагаются с обеих сторон опорного или ответного вала, в зависимости от того, с какой стороны готовой арки будут находиться полки швеллера.
- Для изгиба двутавровой балки поверхности ответного и опорного роликов делают ровными и одинаковыми по размеру, равными внутреннему расстоянию между полками двутавра. Торцы валов проходят в полости между полками проката, предотвращая возможные деформации.
- В некоторых случаях необходимо изгибать швеллер или двутавровую балку поперек полок. В этом случае требуется создание сложной поверхности на ответном и основном валах с удерживающими бортиками с обеих сторон.
Создать универсальный профилегиб, подходящий для работы с любым профилем, невозможно. Оптимальным решением станет подбор комплектов сменных роликов, которые можно хранить для различных случаев и устанавливать при необходимости с помощью болтового соединения. Эти особенности должны быть учтены на этапе проектирования и отражены в чертежах.


Тестирование и настройка профилегиба
После завершения сборки ручного профилегиба необходимо провести его тестирование и настройку, чтобы убедиться в правильности работы устройства и его способности выполнять заданные задачи. Этот этап включает в себя несколько ключевых шагов, которые помогут вам добиться максимальной эффективности и точности при гибке профилей.
1. Проверка механики устройства
Первым делом необходимо проверить все механические части профилегиба. Убедитесь, что все соединения крепкие, а подвижные элементы свободно перемещаются. Проверьте наличие люфта в механизмах, так как это может негативно сказаться на качестве гибки. Если вы заметили какие-либо проблемы, исправьте их до начала тестирования.
2. Настройка угла гибки
Для достижения нужного угла гибки важно правильно настроить механизм. Используйте угломер или транспортир, чтобы установить необходимый угол. Для этого можно сделать пробный прогиб на ненужном куске материала. Измерьте угол и, если он отличается от желаемого, отрегулируйте положение гибочного вала или других элементов, отвечающих за угол гибки.

3. Выбор материала для тестирования
Для тестирования профилегиба лучше всего использовать тот же материал, который вы планируете использовать в дальнейшем. Это может быть сталь, алюминий или другой металл. Начните с небольших образцов, чтобы избежать потерь материала. Убедитесь, что выбранный вами профиль соответствует возможностям вашего устройства.
4. Проведение пробной гибки
После настройки угла и выбора материала проведите пробную гибку. Установите профиль в устройство и аккуратно выполните гибку. Обратите внимание на то, как материал ведет себя во время процесса: не должно быть трещин, деформаций или других повреждений. Если вы заметили какие-либо проблемы, возможно, потребуется изменить настройки или использовать другой подход к гибке.
5. Оценка качества гибки
После завершения пробной гибки оцените качество полученного изделия. Проверьте, соответствует ли угол гибки заданным параметрам, и нет ли видимых дефектов. Если результат вас устраивает, можно переходить к работе с основными материалами. Если нет, повторите процесс настройки и тестирования до достижения желаемого результата.
6. Регулярное обслуживание
Не забывайте о регулярном обслуживании вашего профилегиба. Проверяйте состояние всех механических частей, смазывайте подвижные элементы и следите за их износом. Это поможет продлить срок службы устройства и обеспечит стабильное качество гибки на протяжении всего времени его эксплуатации.
Следуя этим шагам, вы сможете успешно протестировать и настроить свой ручной профилегиб, что позволит вам эффективно использовать его в различных проектах и получать качественные результаты.
Безопасность при работе с профилегибом
Работа с профилегибом требует особого внимания к безопасности, так как неправильное обращение с инструментом может привести к травмам. Прежде всего, необходимо обеспечить правильную организацию рабочего места. Убедитесь, что оно хорошо освещено и свободно от лишних предметов, которые могут стать причиной несчастного случая.
Перед началом работы обязательно ознакомьтесь с инструкцией к вашему профилегибу, если таковая имеется. Это поможет вам понять, как правильно использовать инструмент и какие меры предосторожности следует соблюдать. Если вы собираетесь использовать самодельный профилегиб, убедитесь, что все его элементы надежно закреплены и не имеют острых краев, которые могут повредить кожу.
Используйте защитные средства: перчатки, защитные очки и, при необходимости, наушники. Перчатки защитят ваши руки от порезов и ушибов, а очки уберегут глаза от металлической стружки и других частиц, которые могут вылетать во время работы. Наушники помогут защитить слух, если вы работаете с мощными инструментами или в шумной среде.
При работе с профилегибом всегда следите за своим положением. Старайтесь не наклоняться слишком близко к инструменту, чтобы избежать травм в случае неожиданного сдвига или поломки. Держите руки подальше от движущихся частей и не пытайтесь поправить заготовку, пока инструмент находится в работе.
Также важно следить за состоянием инструмента. Регулярно проверяйте его на наличие износа или повреждений. Если вы заметили какие-либо дефекты, немедленно остановите работу и устраните проблему. Не забывайте о том, что использование неисправного инструмента может привести к серьезным травмам.
Наконец, всегда будьте внимательны и сосредоточены на процессе работы. Избегайте отвлекающих факторов, таких как разговоры по телефону или общение с другими людьми. Помните, что ваша безопасность зависит от вашего внимания и ответственности.
Уход и обслуживание ручного профилегиба
Уход и обслуживание ручного профилегиба являются важными аспектами, которые обеспечивают его долговечность и эффективность в работе. Правильное обслуживание инструмента не только продлевает его срок службы, но и гарантирует высокое качество изгиба материалов. Рассмотрим основные рекомендации по уходу за ручным профилегибом.
1. Регулярная очистка
После каждого использования профилегиба необходимо очищать его от остатков металла, пыли и других загрязнений. Для этого можно использовать мягкую щетку или тряпку. Важно избегать абразивных материалов, которые могут повредить поверхность инструмента.
2. Смазка движущихся частей
Все подвижные элементы профилегиба требуют регулярной смазки. Для этого рекомендуется использовать машинное масло или специальную смазку для металла. Смазывать следует оси, шарниры и другие механизмы, которые подвергаются трению. Это поможет избежать заедания и износа деталей.
3. Проверка и затяжка крепежных элементов
Периодически необходимо проверять состояние всех крепежных элементов профилегиба. В процессе работы некоторые гайки и болты могут ослабевать, что может привести к снижению точности изгиба. Если вы заметили, что какие-либо элементы ослабли, их следует подтянуть до необходимого уровня.
4. Хранение инструмента
Правильное хранение ручного профилегиба также играет важную роль в его обслуживании. Инструмент следует хранить в сухом и защищенном от влаги месте. Если профилегиб не будет использоваться длительное время, рекомендуется покрыть его защитным слоем масла, чтобы предотвратить коррозию.
5. Регулярная проверка на повреждения
Перед каждым использованием профилегиба стоит внимательно осмотреть его на наличие повреждений. Обратите внимание на трещины, деформации и другие дефекты, которые могут повлиять на работу инструмента. Если вы обнаружили какие-либо проблемы, лучше отремонтировать или заменить поврежденные детали до начала работы.
6. Обучение и соблюдение техники безопасности
Важно помнить, что правильное использование профилегиба также включает в себя соблюдение техники безопасности. Перед началом работы ознакомьтесь с инструкцией и рекомендациями по эксплуатации. Носите защитные очки и перчатки, чтобы избежать травм.
Следуя этим простым рекомендациям, вы сможете обеспечить надежную и долгую работу вашего ручного профилегиба, а также повысить качество выполняемых работ. Регулярный уход и обслуживание помогут избежать неожиданных поломок и сделают процесс профилирования более комфортным и безопасным.


