


Вольфрамовые электроды играют ключевую роль в процессе аргонодуговой сварки, обеспечивая стабильность и качество сварного шва. Правильный выбор и использование этих электродов напрямую влияют на эффективность сварочных работ, а также на долговечность и надежность соединений. В данной статье мы рассмотрим классификацию и маркировку вольфрамовых электродов, их состав и особенности, а также их применение в сварке различных материалов, включая алюминий. Знание этих аспектов поможет специалистам и любителям сварки сделать обоснованный выбор, что, в свою очередь, повысит качество выполняемых работ.
Применение и особенности сварки
Использование вольфрамовых электродов обеспечивает стабильность сварочного процесса и постоянство сварочной дуги, что способствует получению высококачественных сварных швов. Наилучшие результаты достигаются в атмосфере защитных газов. Этот метод подходит для соединения металлов, таких как молибден и никель, а также других.
Эти электроды неплавящиеся, но в процессе сварки их комбинируют с присадочной проволокой. Вольфрамовые изделия применяются для соединения металлов с различным химическим составом.
На поверхности изделий из вольфрама и его сплавов не используют покрытия. Присадочный материал подается сварщиком отдельно, обычно в виде прутка или проволоки.
Защита сварочной ванны от кислорода осуществляется газом, который её окружает. Обычно используют аргон, углекислый газ, гелий или их смеси.
В практике чаще всего применяются прутки длиной 175 мм, но доступны также сварочные прутки меньшей длины — от 50 до 150 мм. Диаметр материалов варьируется от 1 до 8 мм. Выбор изделия можно осуществить с помощью специальных таблиц.
Качество работ зависит от химического состава вольфрамового сплава. При производстве в сплав добавляют элементы, такие как торий и цирконий, которые увеличивают стойкость прутков к плавлению и улучшают качество сварки.
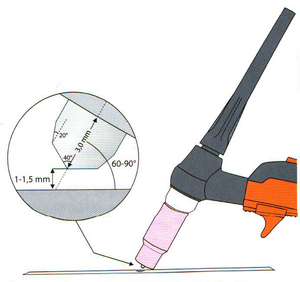
Сварщик должен внимательно следить за состоянием рабочего кончика вольфрамового прутка. Форма кончика влияет на работу дуги и качество сварного шва. Кончик изделия должен всегда быть заточен. Существуют определённые правила и формы заточки для различных видов работ.
Форма заточки зависит от марки изделия: кончик WP должен быть сферическим, у WT — с небольшой выпуклостью, а сварочные прутки марки WC затачиваются в форме конуса.
Размер заточки кончика прутка определяется по формуле: диаметр умножается на 2,5. Например, для изделия с диаметром 3 мм заточка должна составлять 7,5 мм. Учитывайте, что углы заточки могут различаться в зависимости от свариваемых материалов и силы сварочного тока. Игнорирование этих рекомендаций может сократить срок службы инструмента.

Неравномерная заточка кончика может вызвать отклонение дуги от заданного направления. Неправильная ширина может привести к дефекту, известному как непровар.
Несмотря на множество преимуществ, существует один значительный недостаток — трудности с розжигом и поддержанием дуги.
Для решения этой проблемы розжиг дуги выполняется в несколько этапов:
- Создаётся короткое замыкание на поверхности заготовки.
- Электрод отводится от заготовки на заранее определённое расстояние.
Для выполнения этой операции в месте сварки добавляется циркониевая присадка, что позволяет добиться качественного розжига дуги.

Маркировка изделий
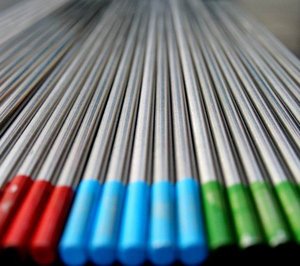
Вольфрамовые электроды, как и другие виды продукции, классифицируются по области применения. Например, электроды марки WP предназначены для сварки алюминия, а WC — для работы с нержавеющей сталью. Для удобства различения на них наносят цветовые полосы.
Маркировка вольфрамовых сварочных прутков осуществляется с помощью буквенно-цифровых обозначений. Электроды для аргонодуговой сварки также классифицируются по цветам.
На поверхность прутков наносятся цвета, соответствующие их маркировке. Обозначение включает информацию о химическом составе и наличии добавок. Буква W указывает на основной компонент — вольфрам, а количество добавок не превышает 0,5% от общего объема.
Вторая буква обозначает тип присадки, использованной при производстве вольфрамовых электродов.
 Читайте также:

Марка WP предназначена для сварки алюминия и его сплавов, а также для обработки магния. Изделия с маркировкой WZ8 содержат цирконий и подходят для работы с бронзой, магнием, никелем и их сплавами. Они выдерживают большие нагрузки и маркируются зеленым цветом.
Электроды марки WT20 содержат торий и являются наиболее распространенными, но представляют опасность для сварщика и окружающих, так как торий является источником радиации. Это накладывает ограничения на их использование. Электроды этой марки обозначаются красным цветом.
Стержни с содержанием тория позволяют работать с различными материалами, включая обычные стали, никелевые и молибденовые сплавы.
К универсальным электродам относятся изделия марки WC 20, содержащие церий. Это позволяет использовать их как при переменном, так и при постоянном сварочном токе. Они обеспечивают стабильное горение дуги даже при низкой мощности источника тока и маркируются темно-синим цветом.
Таким образом, вольфрамовые электроды, классификация которых описана выше, могут быть использованы для сварки различных сплавов.

| Тип электрода | Цветовая маркировка | Применение |
|---|---|---|
| WT20 | Красный | Для сварки вольфрамом и алюминием |
| WL15 | Синий | Для сварки нержавеющей стали |
| WP | Зелёный | Для общего назначения |
| WZr | Жёлтый | Для сварки с высоким током |
| WTh | Фиолетовый | Для сварки с низким током |
Интересные факты
Вот несколько интересных фактов о классификации и маркировке вольфрамовых электродов для сварки:
-
Цветовая маркировка: Вольфрамовые электроды имеют цветовую маркировку, которая указывает на их состав и предназначение. Например, красный цвет обозначает чистый вольфрам, а зеленый — вольфрам с добавлением 2% тория, что улучшает его электрические свойства и устойчивость к перегреву. Это позволяет сварщикам быстро идентифицировать нужный электрод для конкретной задачи.
-
Разнообразие составов: Вольфрамовые электроды классифицируются не только по цвету, но и по содержанию добавок, таких как торий, церий, лантан и редкоземельные элементы. Каждая добавка придаёт электродам уникальные характеристики, такие как улучшенная стабильность дуги, более высокая температура плавления и меньшая склонность к образованию окалины.
-
Применение в различных процессах сварки: Вольфрамовые электроды используются в различных процессах сварки, включая TIG (Tungsten Inert Gas) сварку, где они играют ключевую роль в создании стабильной электрической дуги. Выбор типа электрода зависит от материала, который сваривается, и условий работы, что делает их универсальными инструментами в арсенале сварщика.
Оборудование для сварки
При использовании вольфрамового электрода для аргоновой сварки требуется специальный комплект оборудования, который включает:
- источник постоянного или переменного тока;
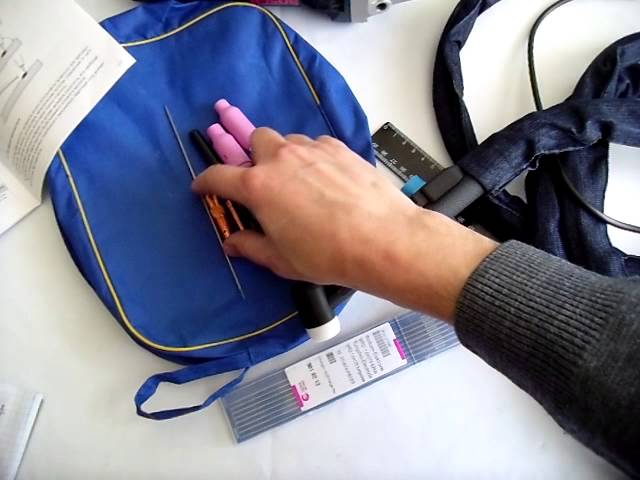
- горелки с установленным неплавящимся электродом;
- баллоны с инертным газом;
- шланги для подачи газа в рабочую зону.
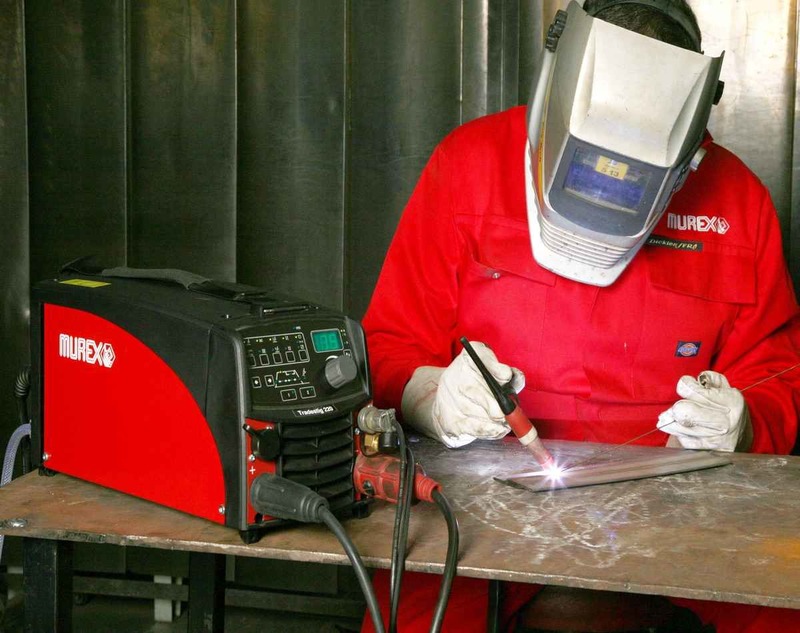
Электроды изготавливаются из вольфрама или его сплавов. Температура плавления вольфрама достигает 3 380 градусов Цельсия, что делает его подходящим для сварки практически всех металлов. В процессе работы электрод не плавится, но его необходимо периодически затачивать в соответствии с определёнными стандартами. Электрод устанавливается в горелку, а его нерабочая часть защищается специальным колпаком, чтобы избежать короткого замыкания на массу.

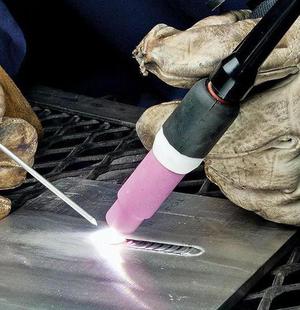
На горелке имеется кнопка для активации подачи газа и электричества. В конце горелки расположено керамическое сопло, из которого выходит кончик электрода. К рукоятке горелки подключаются шланги для подачи газа.
Когда сварщик нажимает на кнопку, начинается подача газа и электрического тока. Газ, выходящий из сопла, защищает сварочную ванну от воздействия атмосферных газов.

Преимущества и недостатки
Сварка с вольфрамовыми электродами обеспечивает получение шва без шлака и пор. Этот метод позволяет соединять большинство металлов и сплавов, а также создавать соединения с различной толщиной стенок.
Сварка с вольфрамовыми электродами проходит без искр и брызг. На шве не образуется шлак, и не выделяется дым, что отличает этот процесс от сварки с покрытыми электродами. Эти особенности способствуют высокой скорости выполнения сварочных работ.
Тем не менее, сварка с вольфрамовыми электродами требует тщательной предварительной очистки поверхности деталей. В противном случае шов может иметь дефекты, такие как непровары и поры.
Типы вольфрамовых электродов
Вольфрамовые электроды являются ключевыми компонентами в процессе TIG-сварки (сварка вольфрамом в инертном газе) и используются для создания дуги между электродом и сварочным металлом. В зависимости от их состава и назначения, вольфрамовые электроды классифицируются на несколько типов, каждый из которых имеет свои уникальные характеристики и области применения.
1. Чистый вольфрам (W)
Чистые вольфрамовые электроды содержат 99,5% вольфрама и используются в основном для сварки алюминия и магния. Они обеспечивают хорошую стабильность дуги и высокую температуру плавления, что делает их идеальными для работы с легкими металлами. Однако чистый вольфрам имеет низкую устойчивость к окислению, что ограничивает его применение в условиях высокой температуры.
-
Читайте также:

2. Вольфрам с добавлением редкоземельных элементов
Эти электроды содержат небольшие количества редкоземельных металлов, таких как торий (WT20), церий (WC20) или лантан (WL20). Добавление этих элементов улучшает характеристики дуги, увеличивает срок службы электрода и снижает вероятность образования окалины. Например, вольфрам с добавлением тория (WT20) широко используется для сварки нержавеющей стали и цветных металлов благодаря своей высокой температуре плавления и стабильной дуге.
3. Вольфрам с добавлением церия (WC20)
Электроды с добавлением церия обладают хорошей устойчивостью к окислению и обеспечивают стабильную дугу при низких токах. Они идеально подходят для сварки тонких материалов и используются в различных областях, включая автомобильную и авиационную промышленность. Цериевые электроды также менее токсичны по сравнению с ториевыми, что делает их более безопасными для использования.
4. Вольфрам с добавлением лантана (WL20)
Электроды с лантаном обеспечивают отличную стабильность дуги и могут использоваться при высоких токах. Они подходят для сварки различных металлов, включая нержавеющую сталь и алюминий. Лантановые электроды также имеют более низкую вероятность образования окалины, что делает их предпочтительными для работы в сложных условиях.
5. Вольфрам с добавлением тория (WT20)
Эти электроды содержат около 2% тория и обеспечивают отличные характеристики дуги, особенно при сварке нержавеющей стали и других трудно свариваемых материалов. Ториевые электроды имеют высокую температуру плавления и устойчивы к окислению, что делает их идеальными для работы в условиях высокой температуры. Однако следует учитывать, что торий является радиоактивным элементом, что требует соблюдения мер предосторожности при работе с такими электродами.
6. Вольфрам с добавлением других элементов
Существуют также электроды с добавлением других элементов, таких как магний или алюминий, которые могут улучшать определенные характеристики, такие как устойчивость к коррозии или механические свойства. Эти электроды могут быть использованы в специфических областях, где требуется особая производительность.
В заключение, выбор типа вольфрамового электрода зависит от конкретных условий сварки, типа материала и требований к качеству шва. Понимание характеристик различных типов вольфрамовых электродов позволяет сварщикам оптимизировать процесс и достигать наилучших результатов в своей работе.
Выбор электрода в зависимости от материала
При выборе вольфрамового электрода для сварки необходимо учитывать материал, который будет подвергаться сварке. Разные материалы требуют различных характеристик электрода, чтобы обеспечить качественное соединение и минимизировать риск дефектов. Вольфрамовые электроды классифицируются по различным параметрам, включая состав, диаметр и тип покрытия, что влияет на их применение в зависимости от сварочного процесса и материала.
Для сварки стали, как правило, используются вольфрамовые электроды с содержанием 2% тория (WT20). Эти электроды обеспечивают хорошую стабильность дуги и высокую температуру плавления, что делает их идеальными для сварки углеродных и легированных сталей. Они также обладают хорошей износостойкостью и долговечностью, что позволяет использовать их в условиях высокой нагрузки.
Для алюминия и его сплавов рекомендуется использовать вольфрамовые электроды с добавлением 1% редкоземельных элементов (WZr1). Эти электроды обеспечивают стабильную дугу и минимизируют образование оксидов на поверхности алюминия, что критично для получения качественного сварного шва. Кроме того, они позволяют добиться хорошей проникающей способности и минимизировать риск пористости.
При сварке нержавеющей стали часто применяются вольфрамовые электроды с добавлением 2% лантана (WL20). Эти электроды обеспечивают отличную стабильность дуги и высокую производительность, что особенно важно при работе с нержавеющими сплавами. Лантановые электроды также менее подвержены загрязнению, что позволяет избежать дефектов в сварном шве.
Для сварки магния и его сплавов используются вольфрамовые электроды с добавлением 0,5% церия (WC20). Цериевые электроды обеспечивают хорошую стабильность дуги и высокую температуру плавления, что позволяет эффективно работать с магниевыми сплавами, которые требуют особого подхода из-за своей высокой реакционной способности.
Важно также учитывать диаметр электрода, который должен соответствовать толщине свариваемого материала. Для тонких листов обычно используются электроды меньшего диаметра (1,0-2,4 мм), тогда как для более толстых материалов подойдут электроды большего диаметра (3,2-6,4 мм). Правильный выбор диаметра электрода позволяет оптимизировать процесс сварки и достичь наилучших результатов.
Таким образом, выбор вольфрамового электрода должен основываться на типе свариваемого материала, его толщине и специфике сварочного процесса. Правильный выбор электрода не только повышает качество сварного соединения, но и увеличивает срок службы оборудования, снижая затраты на материалы и время на выполнение работ.
Технологические аспекты использования электродов
Вольфрамовые электроды являются ключевыми компонентами в процессе сварки, особенно в методах, таких как TIG (Tungsten Inert Gas) сварка. Их основная функция заключается в создании электрической дуги, которая плавит металл и обеспечивает соединение. Технологические аспекты использования вольфрамовых электродов включают в себя их состав, геометрию, а также режимы сварки, которые напрямую влияют на качество и характеристики сварного шва.
Состав вольфрамовых электродов может варьироваться в зависимости от их назначения. Наиболее распространенные типы включают чистый вольфрам (W), вольфрам с добавками редкоземельных металлов, таких как торий (WT), церий (WC) и лантан (WL). Каждый из этих типов имеет свои уникальные свойства, которые делают их более подходящими для определенных условий сварки. Например, вольфрамовые электроды с добавлением тория обеспечивают лучшую стабильность дуги и более высокую температуру плавления, что делает их идеальными для сварки алюминия и магния.
Геометрия электрода также играет важную роль в процессе сварки. Вольфрамовые электроды могут иметь различные диаметры и длины, что позволяет выбрать оптимальный вариант для конкретной задачи. Обычно для сварки тонких материалов используются электроды меньшего диаметра, в то время как для более толстых материалов предпочтительнее использовать электроды большего диаметра. Форма наконечника электрода (остроконечный, плоский или закругленный) также влияет на характеристики дуги и, соответственно, на качество сварного шва.
Режимы сварки, в которых используются вольфрамовые электроды, могут быть различными: постоянный ток (DC) и переменный ток (AC). При использовании постоянного тока вольфрамовые электроды обычно подключаются к положительному полюсу, что позволяет достичь высокой температуры и стабильной дуги. В случае переменного тока, который часто используется для сварки алюминия, электроды должны быть подключены к отрицательному полюсу, что позволяет избежать перегрева и разрушения электрода.
Кроме того, важным аспектом является правильная подготовка электрода перед сваркой. Это включает в себя шлифовку и заточку, что позволяет достичь оптимальной формы наконечника для создания стабильной дуги. Неправильная подготовка может привести к нестабильной дуге, что негативно скажется на качестве сварного шва.
В заключение, выбор вольфрамового электрода и его правильное использование являются критически важными для достижения высококачественных результатов в сварке. Понимание технологических аспектов, таких как состав, геометрия и режимы сварки, позволяет сварщикам эффективно использовать эти электроды в различных условиях и для различных материалов.


