


Сварка нержавеющих сталей является ключевым процессом в различных отраслях, где требуется высокая коррозионная стойкость и долговечность соединений. В данной статье мы рассмотрим марки сталей, используемых для сварки нержавейки, а также их маркировку и обозначение электродов, что поможет специалистам правильно выбирать материалы для выполнения сварочных работ. Понимание классификации и технических характеристик сталей, а также основных типов электродов, позволит повысить качество сварных соединений и обеспечить надежность конструкций, что особенно важно в таких сферах, как пищевая промышленность, химическая отрасль и строительство.
Классификация высоколегированных сталей
Перед выбором электродов для сварки нержавеющей стали важно понять, что представляет собой этот материал. В обиходе стали делятся на два основных типа — нержавеющие и черные. Основные характеристики, позволяющие отличить нержавейку от черной стали, включают:
- внешний вид — нержавейка обычно имеет блестящую поверхность (хотя это не всегда так) и не содержит окалины и коррозии;
- вязкость и меньшую твердость, что можно проверить с помощью зубила, напильника, сверла, ножовки или абразивного круга;
- народный способ определения — магнитный тест: нержавейка не поддается магнитному притяжению, хотя это не всегда верно.
Однако этих знаний недостаточно для выполнения ответственного процесса сварки. Нельзя обобщать все нержавеющие стали под одним термином, так как их многообразие классифицируется ГОСТом.
К нержавеющим сталям относятся те, которые могут функционировать в коррозионно-агрессивных средах. Эта способность определяется наличием легирующих элементов, таких как хром и никель.
Классификация нержавеющих сталей регулируется межгосударственным стандартом ГОСТ 5632–14. Согласно этому стандарту, легированные нержавеющие стали содержат не менее 10,5% хрома и не более 1,2% углерода. Коррозионно-стойкие стали и сплавы обладают устойчивостью к различным видам коррозии, включая химическую, электрохимическую, межкристаллитную и коррозию под напряжением.
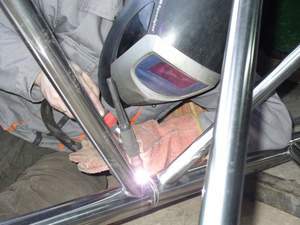
Классы нержавеющей легированной стали
Конкретное назначение и сфера использования стали зависят от ее внутренней структуры — химического состава и типа кристаллической решетки. Эти параметры определяются методами плавки, термообработки и прокатки. Не углубляясь в теорию металловедения, рассмотрим классификацию легированных нержавеющих сталей по структурным классам согласно ГОСТ 5632–14:
- мартенситный;
- мартенситно-ферритный;
- ферритный;
- аустенитно-мартенситный;
- аустенитно-ферритный;
- аустенитный.
Структура стали также существенно влияет на ее технологические характеристики, включая свариваемость. Хром в высоколегированных коррозионно-стойких сталях вызывает «межкристаллитную коррозию». При сварке в зонах термического воздействия образуются зернистые структуры карбида хрома, которые имеют пониженную прочность и предрасположены к хрупкому разрушению. Это свойство предъявляет особые требования к технологиям сварки таких сталей и используемым сварочным материалам.
| Марка электрода | Обозначение | Применение |
|---|---|---|
| E308L | 1.4311 | Сварка нержавеющей стали 18/8 |
| E309L | 1.4828 | Сварка нержавеющей стали к углеродной стали |
| E316L | 1.4404 | Сварка нержавеющей стали с добавлением молибдена |
| E2209 | 1.4462 | Сварка дуплексных нержавеющих сталей |
| E347 | 1.4550 | Сварка нержавеющей стали с добавлением ниобия |
Интересные факты
Вот несколько интересных фактов о маркировке и обозначении электродов для сварки нержавеющей стали:
-
Система маркировки: В России для обозначения электродов используется система, основанная на буквах и цифрах. Например, электрод марки Э308-16 указывает на его состав (308 — это процентное содержание хрома и никеля) и класс прочности (16 — это минимальная прочность на сдвиг в МПа). Это позволяет сварщику быстро определить, подходит ли электрод для конкретного типа нержавеющей стали.
-
Разнообразие составов: Электроды для сварки нержавеющей стали могут иметь различные составы, что позволяет адаптировать их под конкретные условия эксплуатации. Например, электроды с добавлением молибдена (марки Э316) обеспечивают лучшую коррозионную стойкость в агрессивных средах, таких как морская вода или химическая промышленность.
-
Технология сварки: Для сварки нержавеющей стали часто используются специальные методы, такие как TIG (Tungsten Inert Gas) и MIG/MAG (Metal Inert Gas/Metal Active Gas). Эти методы требуют использования соответствующих электродов, которые обеспечивают высокое качество шва и минимизируют риск образования окалины и коррозии, что особенно важно для нержавеющих материалов.
Маркировка нержавейки
В соответствии с народным названием — нержавейка — рассмотрим её обозначение по ГОСТ 5632–14. Для нержавеющей стали обозначение соответствует общероссийской системе, унаследованной от советских стандартов. Первые две цифры указывают на содержание углерода в сотых долях процента. Далее с помощью букв русского алфавита обозначаются легирующие элементы и их процентное содержание. Если после буквы нет цифр, это означает, что содержание данного элемента не превышает 1%.
Не перечисляя все химические элементы, отметим некоторые, характерные для нержавеющих сталей: Х — хром, Н — никель, Т — титан, В — вольфрам, М — молибден. Легирующими элементами могут быть также неметаллы. В обозначениях многих сталей по ГОСТ 5632–14 встречаются буквы, такие как А — азот, Г — марганец, Е — селен.

Таким образом, обозначение нержавейки содержит информацию о её химическом составе, который в значительной степени определяет состав сварочных материалов, используемых в процессе работы.

Сварка нержавейки
В данной статье мы обсудим электроды для сварки нержавеющей стали и рассмотрим два популярных метода, используемых как в производственных условиях, так и при монтаже оборудования.
Первый метод — ручная аргонодуговая сварка (РАДС). Этот способ относится к сварке в среде защитных газов, где основным газом является инертный аргон. Сварочная дуга образуется с помощью неплавящегося вольфрамового электрода, диаметр которого варьируется от 1,6 до 4,0 мм. Заполнение сварочной ванны осуществляется с использованием присадочной проволоки, соответствующей необходимой марке. Этот метод наиболее распространен при работе с нержавеющими сталями.
Другим известным и универсальным методом является ручная дуговая сварка с плавящимся электродом (РДС). Именно с этим методом чаще всего ассоциируется термин «электрод».
Разнообразие марок нержавеющей стали, основанное на их химическом составе, определяет широкий спектр типов и марок электродов, используемых для их сварки. Согласно ГОСТ 5632–14, существует более ста марок высоколегированных сталей.
Основные категории электродов, которые можно охарактеризовать как «электроды с металлическим покрытием для ручной дуговой сварки высоколегированных сталей с особыми свойствами», регламентируются стандартом ГОСТ 10052–75. В его классификации представлено 49 типов электродов. Обозначения этих типов начинаются с буквы Э, за которой следует тире и обозначение содержания углерода и легирующих элементов, о которых мы уже упоминали.

Маркировка электродов для сварки
ГОСТ 10052–75 устанавливает классификацию электродов в зависимости от химического состава металлического стержня.
В практике чаще используется понятие марки электрода, зависящее от конкретного производителя. Один и тот же тип электрода может иметь разные марки, и производитель подтверждает соответствие своей продукции типу и требованиям данного стандарта.
Маркировка электродов должна включать данные о марке и типе электрода, его диаметре, типе покрытия, механических свойствах соединения, допустимых положениях при сварке, а также о типе тока — переменном или постоянном, и его полярности — прямой или обратной. Для ответственных работ, связанных с изготовлением, сборкой, монтажом или ремонтом оборудования, выбор марки электродов осуществляют специалисты — конструктора или технологи.
 Читайте также:

Какой электрод выбрать для сварки нержавеющей стали в домашних условиях, например, для создания мангала, самодельной коптильни, сбросной трубы канализации или выхлопной трубы автомобиля? В этом вопросе поможет справочная информация из технической литературы или интернет-ресурсов. Однако такая информация будет полезной только при наличии сведений о марке самой стали.

Некоторые марки электродов
Наиболее популярными коррозионно-стойкими сталями аустенитного типа являются 08Х18Н10, 08Х8Н10Т и 12Х18Н10Т. Многие знакомы с электродами для их сварки — ЭА-400/10Т или ЭА/400/10У. Эта маркировка соответствует типу Э-07Х19Н11М3Г2Ф по ГОСТ 10052–75. Данные электроды применяются для сварки труб различных диаметров и при производстве емкостей, работающих при температурах до 350 °C. К этому классу относятся и электроды марки ЦЛ-11, используемые для сварки изделий в агрессивных средах при температурах до 400 °C.
Для сварки сталей аустенитного класса также применяются другие марки электродов. В машиностроении часто используются электроды марки ОЗЛ-8, соответствующие типу Э-07Х20Н9. С их помощью свариваются конструкции, для которых не предъявляются строгие требования к устойчивости к межкристаллитной коррозии. Для изделий, работающих в окислительных средах при температурах до 650 °C, подходят марки ЦТ-15 и ЗИО-3, соответствующие типу Э-08Х19Н10Г2Б.
В энергетическом секторе и пищевой промышленности активно используются коррозионно-стойкие хромистые стали мартенситного, мартенситно-ферритного и ферритного классов, такие как 08Х13, 12Х13 и 20Х13. Рабочая температура деталей и конструкций из этих сталей может достигать 600−650 °C. Сварка таких материалов осуществляется с помощью электродов типа Э-12Х13 марки УОНИ-13/НЖ 12Х13.
Коррозионно-стойкие и жаростойкие стали тех же классов, например, 12Х17 и 08Х17Т, свариваются электродами типа Э-10Х17Т марки УОНИ-13/НЖ 10Х17Т. Жаростойкость сварного соединения может достигать 800 °C.
Выбор электродов в зависимости от типа сварки
При выборе электродов для сварки нержавеющей стали необходимо учитывать несколько факторов, включая тип сварки, который будет использоваться. Существует несколько основных методов сварки, каждый из которых требует специфических электродов для достижения оптимальных результатов.
1. Электродуговая сварка (MMA)
Для электродуговой сварки нержавеющей стали обычно используются покрытые электроды. Наиболее распространенные марки для этой технологии включают:
- Е308L – универсальный электрод для сварки аустенитных нержавеющих сталей, обеспечивающий хорошую коррозионную стойкость и механические свойства.
- Е309L – применяется для сварки нержавеющей стали с углеродными сталями, обеспечивая хорошую адгезию и прочность шва.
- Е316L – используется для сварки нержавеющих сталей, содержащих молибден, что улучшает коррозионную стойкость в агрессивных средах.
2. Газовая сварка (TIG)

Для сварки вольфрамом в инертном газе (TIG) используются непокрытые электроды, которые обеспечивают высокое качество шва. Основные марки электродов:
- ER308L – подходит для сварки аустенитных нержавеющих сталей, обеспечивая отличные механические свойства и коррозионную стойкость.
- ER316L – идеален для сварки сталей, содержащих молибден, что делает его подходящим для работы в условиях высокой коррозии.
- ER309L – используется для соединения нержавеющих сталей с углеродными, обеспечивая прочный шов.
3. Сварка с использованием проволоки (MIG/MAG)
При сварке с использованием проволоки (MIG/MAG) также используются специальные проволоки, которые могут быть как с защитным газом, так и без него. Основные марки проволоки:
- ER308LSi – проволока с высоким содержанием кремния, что улучшает формирование шва и уменьшает вероятность образования пор.
- ER316LSi – аналогично ER308LSi, но с добавлением молибдена для повышения коррозионной стойкости.
- ER309Mo – используется для сварки нержавеющих сталей с углеродными, обеспечивая хорошую прочность шва.
При выборе электродов необходимо также учитывать толщину свариваемых материалов, условия эксплуатации и требования к коррозионной стойкости. Правильный выбор электродов не только влияет на качество сварного шва, но и на долговечность соединения, что особенно важно при работе с нержавеющими сталями.
Технологические особенности сварки нержавейки
Сварка нержавеющей стали представляет собой сложный процесс, требующий особого внимания к выбору электродов и технологии сварки. Нержавеющая сталь, благодаря своему составу, обладает высокой коррозионной стойкостью и прочностью, однако, для достижения качественного соединения необходимо учитывать несколько технологических аспектов.
Во-первых, важно понимать, что нержавеющая сталь может иметь различные марки, каждая из которых требует специфического подхода к сварке. Наиболее распространенные марки нержавеющей стали, используемые в сварке, включают AISI 304, AISI 316 и AISI 430. Каждая из этих марок имеет свои характеристики, такие как содержание хрома и никеля, что влияет на выбор электродов.
Во-вторых, выбор электродов для сварки нержавейки зависит от типа сварочного процесса. Наиболее распространенными являются электродуговая сварка и TIG-сварка. Для электродуговой сварки используются специальные нержавеющие электроды, такие как E308L, E316L и E309L, которые обеспечивают хорошую адгезию и минимизируют риск коррозии шва. Эти электроды содержат легирующие элементы, которые помогают сохранить свойства нержавеющей стали даже после сварки.
Для TIG-сварки, в свою очередь, применяются вольфрамовые электроды, которые могут быть покрыты специальными материалами для улучшения качества сварного шва. Важно отметить, что для TIG-сварки часто используется добавочный материал в виде прутков, который также должен соответствовать марке нержавеющей стали, чтобы избежать появления дефектов в шве.
Технологические особенности сварки нержавейки также включают в себя необходимость контроля температуры и скорости сварки. Слишком высокая температура может привести к перегреву и изменению структуры металла, что, в свою очередь, может вызвать коррозию. Поэтому рекомендуется использовать низкие токи и высокую скорость сварки, что позволяет избежать перегрева и обеспечивает качественное соединение.

Кроме того, необходимо учитывать влияние окружающей среды на процесс сварки. Нержавеющая сталь чувствительна к загрязнениям, таким как масла, грязь и ржавчина, поэтому перед началом сварки поверхность должна быть тщательно очищена. Это поможет избежать появления дефектов, таких как поры и трещины, которые могут существенно снизить прочность шва.
В заключение, сварка нержавеющей стали требует внимательного выбора электродов и соблюдения технологических условий. Правильный подход к выбору материалов и методов сварки обеспечит высокое качество соединений и долговечность изделий из нержавейки.
Советы по уходу за сварными швами из нержавейки
Уход за сварными швами из нержавеющей стали является важным аспектом, который влияет на долговечность и эстетические качества сварных соединений. Правильный уход позволяет предотвратить коррозию, сохранить внешний вид и обеспечить надежность конструкции. Рассмотрим основные рекомендации по уходу за сварными швами из нержавейки.
1. Очистка сварных швов
После завершения сварочных работ необходимо тщательно очистить швы от остатков флюса, окалины и других загрязнений. Для этого можно использовать специальные средства для очистки нержавеющей стали, а также механические методы, такие как щетки из нержавеющей стали или абразивные материалы. Важно избегать использования инструментов, которые могут оставить следы или повреждения на поверхности.
2. Защита от коррозии
Хотя нержавеющая сталь обладает высокой устойчивостью к коррозии, сварные швы могут быть более подвержены этому процессу. Для защиты швов рекомендуется использовать специальные антикоррозийные составы или покрытия, которые создают защитный слой. Также стоит избегать контакта с агрессивными химическими веществами, которые могут ускорить коррозию.
3. Контроль за температурными изменениями
Сварные швы из нержавейки могут подвергаться термическим деформациям, что может привести к образованию трещин или другим повреждениям. Поэтому важно контролировать температурные изменения в процессе эксплуатации. При необходимости следует проводить термическую обработку швов для снятия напряжений.
4. Регулярный осмотр
Регулярный осмотр сварных швов позволяет выявить возможные дефекты на ранней стадии. Рекомендуется проверять швы на наличие трещин, коррозии и других повреждений. При обнаружении проблем необходимо немедленно принимать меры по их устранению, чтобы избежать серьезных последствий.
5. Устранение загрязнений
В процессе эксплуатации сварные швы могут загрязняться различными веществами, такими как масла, смазки и химикаты. Эти загрязнения могут негативно сказаться на состоянии швов и привести к коррозии. Поэтому важно регулярно очищать швы от загрязнений, используя подходящие моющие средства и методы.
6. Правильное хранение
Если сварные конструкции не используются, их следует хранить в сухом и защищенном от воздействия внешней среды месте. Это поможет избежать коррозии и других повреждений, связанных с воздействием влаги и агрессивных веществ.
Следуя этим рекомендациям, можно значительно продлить срок службы сварных швов из нержавеющей стали и сохранить их первоначальные характеристики. Уход за сварными соединениями требует внимания и регулярности, но в конечном итоге это оправдывает затраченные усилия.


