


Сварочный выпрямитель – это ключевой элемент в процессе сварки, который преобразует переменный ток в постоянный, обеспечивая стабильность и качество сварочных швов. В данной статье мы подробно рассмотрим, как правильно рассчитать и собрать сварочный выпрямитель своими руками, что позволит вам не только сэкономить на покупке готового устройства, но и лучше понять его устройство и принцип работы. Просмотр видео о конструкции выпрямителя поможет вам наглядно увидеть все этапы сборки и выбрать необходимые компоненты для создания надежного и эффективного сварочного оборудования.
Устройство сварочного выпрямителя – начнем с теории
Бытовые сварочные аппараты — это выпрямители и инверторы с низкой мощностью, обладающие небольшим номинальным сварочным током. Из-за длительных пауз для охлаждения между рабочими циклами они неэффективны при выполнении крупных объемов работ в промышленности. Основная сфера применения таких устройств — домашние нужды и мелкий подрядный бизнес.
Стандартная конструкция сварочного аппарата включает:
- понижающий трансформатор;
- выпрямитель (мост из полупроводниковых элементов);
- блок конденсаторов (для сглаживания пульсаций на выходе).
Перед изготовлением или приобретением инструмента, будь то строительный уровень или перфоратор, важно определить задачи, которые он будет выполнять. Это влияет на габариты устройства, тип используемого электрода и толщину свариваемых металлов.
Трехфазные аппараты, подключаемые к сети 380 Вольт, демонстрируют лучшие характеристики по качеству выходного тока. Они позволяют работать дольше без перерывов на охлаждение и подходят для сварки массивных стальных конструкций с током в диапазоне 200-400 Ампер. Такие аппараты идеально подходят для сварки контейнеров, ларьков и гаражных ворот, что делает их отличным выбором для малого бизнеса.
Однако у трехфазных аппаратов есть недостаток — ограниченный доступ к электросети. Не все дачные участки и гаражные кооперативы имеют такие мощные коммуникации. Кроме того, сварочный аппарат с трехфазным трансформатором будет в 1,5-2 раза тяжелее однофазного аналога. Его вес может превышать сто килограммов, что затрудняет транспортировку. В таких случаях может потребоваться установка колес для передвижения или использование тороидального трансформатора, который уменьшает общий вес на 20-40 процентов, но его придется наматывать самостоятельно.
Однофазный сварочный выпрямитель, работающий на однофазном трансформаторе для сети 220 Вольт, значительно легче. Его масса на 90% зависит от веса понижающего трансформатора и составляет от 30 до 80 килограммов. Этот тип оборудования может работать с токами от 125 до 180 Ампер, обеспечивая качественный сварной шов при выполнении простых конструкций, таких как ворота, навесы или ручные бетономешалки. Легкость и доступность электрической сети делают однофазные устройства мобильными. Их можно использовать не только на верхних этажах зданий, но и в местах, где электричества нет, подключаясь к бензиновым генераторам.
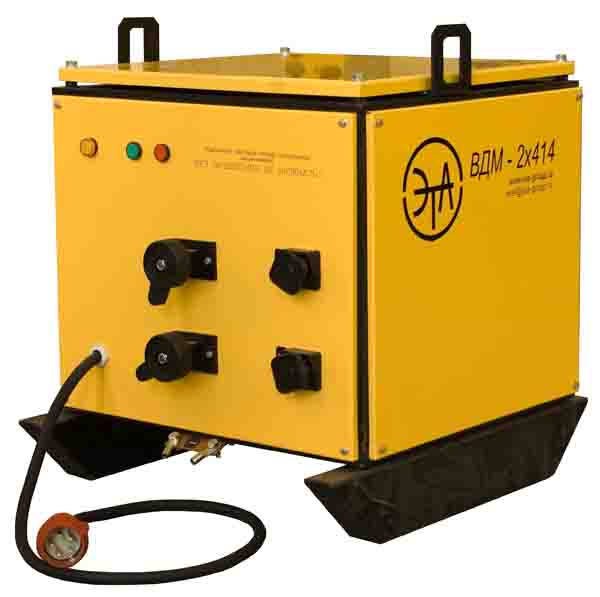
https://youtube.com/watch?v=UX81XigBgBY
Самодельный сварочный выпрямитель для однофазной сети
Вспомним основы физики, чтобы обсудить теоретические аспекты. Переменный ток представляет собой синусоидальную волну с частотой 50 Гц. Это означает, что в течение одной секунды электрический ток меняет направление 25 раз в каждую сторону. Однако для сварочного процесса требуется, чтобы ток протекал только в одном направлении.

Если в цепь вторичной обмотки трансформатора добавить полупроводниковый элемент, например, диод, он будет пропускать ток лишь в одном направлении, что позволит получить постоянный ток. Тем не менее, этот ток будет пульсирующим с частотой 25 Гц, что означает, что после каждой волны будет пауза без тока, что не подходит для сварки.
Если установить диод в обратном направлении, он будет пропускать ток в другую сторону, то есть в обратную полуволну. Установив два диода, направленных друг к другу, мы получим ток, представляющий собой волны, нарастающие от нуля до максимального значения напряжения, соответствующего вторичной обмотке трансформатора, и затем снова падающие до нуля, после чего начинается новая волна.
Таким образом, мы получаем положительный полюс источника тока, а отрицательный полюс располагается в центре вторичной обмотки трансформатора. Эта схема может быть использована только в том случае, если у силового трансформатора есть соответствующий вывод. Если трансформатор изготавливается самостоятельно, вывод можно сделать, в противном случае придется частично разбирать обмотку, что нежелательно. Преимуществом данной схемы является небольшое количество полупроводников — всего два, а также то, что вторичная обмотка делится на две части, и, по сути, одна часть обмотки работает половину времени, а другая — оставшуюся.
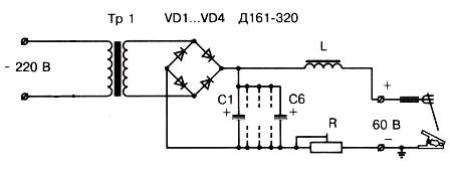
Наиболее распространенной двухполупериодной схемой выпрямления является мостовая схема. Она представляет собой квадрат, в каждую сторону которого включен диод. Постоянное напряжение снимается с двух противоположных углов квадрата, а на два других угла подается напряжение со вторичной обмотки трансформатора. Преимуществом такого выпрямителя является отсутствие необходимости выводить отдельный провод со вторичной обмотки, однако недостатком является использование четырех полупроводниковых вентилей. Обе упомянутые схемы, без дополнительной конденсаторной батареи, обеспечивают среднее напряжение на выходе ниже, чем напряжение со вторичной обмотки.
- Ucp=2*Uво/pi;
- где: Ucp – среднее действующее значение напряжения;
- Uво – напряжение на вторичной обмотке трансформатора;
- pi – число Пи (3,14).
Соответственно, ток сварки будет меньше, что приводит к уменьшению диаметра используемого электрода и толщины свариваемого металла. Чтобы снизить колебания напряжения на выходе, сварочный выпрямитель, собранный самостоятельно, должен иметь конденсатор, подключенный параллельно нагрузке. Расчет его параметров приведен ниже:
Время зарядки конденсатора:
- t(зар)=(arccos(Umin/Umax))/(2*pi*f);
- где t(зар) – время зарядки конденсатора;
- Umin – минимальное значение, до которого разрядится конденсатор (выбираем сами, примем равным 30 В);
- Umax – амплитудное сетевое напряжение (Umax = 1,41* Uво=1,41*25=35,25 В);
- f – частота сети, 50 Гц;
- t(зар)=(arccos(30/35,25))/(2*3,14*50)=0,00176 секунд.
Теперь определим время разрядки конденсаторной батареи:
- t(раз)=T-t(зар);
- где T=0,01с (для данных схем выпрямления);
- t(раз)=0,01-0,00176 = 0,00824 с.
Находим ток нагрузки, на который рассчитан наш сварочный аппарат. Его можно определить по расчетам трансформатора или воспользоваться формулой:
- Iнагр= Uво/R;
- где R – сопротивление цепи сварки, для расчета можно принять равным 0,13-0,18 Ом;
- Iнагр= 25/0,18=139 А.
Теперь определим емкость конденсатора, при которой за время t(раз) при токе нагрузки Iнагр напряжение снизится с Umax до Umin:

- C=Iнагр*t(раз)/(Umax-Umin);
- C=139*0,00824/(35,25-30) = 0,217 Ф = 217 000 мкф.
Для выбора конденсатора важно учитывать и пиковый зарядный ток, который можно найти следующим образом:
- Ipic=C*(Umax-Umin)/t(зар);
- Ipic=0,217*(35,25-30)/0,00176=647 А.
Теперь определим среднеквадратичное значение импульсного тока через конденсатор, которое вычисляется по формуле:
- Isi=√(I(зар)²+I(разр)²);
- где I(зар) — среднеквадратичный ток через конденсатор на цикле заряда;
- I(разр) — среднеквадратичный ток через конденсатор на цикле разряда;
- I(зар)=Ipic*√((t(зар)/T)/3);
- I(зар)=647*√((0,00176/T)/3)=156,7 А;
- I(разр)=Iнагр*t(раз)/T;
- I(разр)=139*0,00824/0,01=114,5 А.
Таким образом, мы имеем:
- Isi=√(156,7²+114,5²)=194 А.
Рассчитанная емкость достаточно велика, и единичного электролита на такую емкость не найти. Если собирать батарею, она будет громоздкой. Есть смысл использовать батарею меньшей емкости, но в этом случае падение напряжения между волнами будет больше. При выборе конденсатора сначала ориентируйтесь на значение Isi, а затем на его емкость. Значение Isi показывает, успеет ли зарядиться конденсатор за время прохождения тока; если нет, установка конденсатора будет бессмысленной. Если необходимого электролита нет, можно использовать несколько конденсаторов, соединяя их параллельно.

| Компонент | Описание | Функция |
|---|---|---|
| Трансформатор | Уменьшает напряжение переменного тока | Преобразует высокое напряжение в низкое |
| Выпрямитель | Преобразует переменный ток в постоянный | Удаляет отрицательные полупериоды синусоиды |
| Фильтр | Сглаживает выходное напряжение | Удаляет пульсации и обеспечивает стабильность |
Интересные факты
Вот несколько интересных фактов о сварочных выпрямителях и их роли в преобразовании переменного тока в постоянный:
-
Принцип работы: Сварочные выпрямители используют диоды для преобразования переменного тока (AC) в постоянный (DC). Диоды пропускают ток только в одном направлении, что позволяет «обрезать» отрицательные полуволны синусоиды, превращая её в пульсирующий постоянный ток. Этот процесс значительно улучшает качество сварки, так как постоянный ток обеспечивает более стабильную дугу.
-
Типы выпрямителей: Существуют разные типы сварочных выпрямителей, включая однофазные и трехфазные. Трехфазные выпрямители обеспечивают более высокую эффективность и стабильность тока, что особенно важно для промышленных сварочных процессов. Они могут сглаживать пульсации тока, что делает сварку более качественной.
-
Энергетическая эффективность: Современные сварочные выпрямители часто используют технологии инверторов, которые позволяют значительно снизить потребление энергии по сравнению с традиционными трансформаторными выпрямителями. Инверторные технологии обеспечивают более легкие и компактные устройства, что делает их удобными для использования в различных условиях, включая полевые работы.
Схема сварочного выпрямителя, работающего от трехфазной сети
Выпрямители для трехфазной электрической сети обеспечивают меньшую пульсацию выходного напряжения благодаря перекрытию фаз, что предотвращает его снижение до нуля. Один из способов реализации трехфазного выпрямителя — подключение полупроводниковых элементов к каждой фазе после обмотки трансформатора. Выходы диодов объединяются в один положительный полюс источника питания, а отрицательный полюс формируется от нулевого вывода трансформаторных обмоток.
Диодный мост пропускает только одну полуволну от каждой фазы, сдвинутую на 120 электрических градусов относительно остальных. Пульсации в этой схеме происходят в три раза чаще, чем в системах с одним диодом, однако амплитуда колебаний значительно ниже. К преимуществам данной конструкции относится использование всего трех полупроводников, но есть и недостаток — нулевой вывод с обмотки трансформатора, что требует подключения обмоток питающего трансформатора только по схеме «звезда».
Схема мостового трехфазного выпрямления или схема Ларионова снижает амплитуду пульсаций, но увеличивает их количество в три раза по сравнению с предыдущей схемой. Диоды располагаются последовательно, а между ними подключается фаза трансформатора. Выходы полупроводников после каждой фазы соединяются, формируя положительный полюс источника питания. Объединив входы диодов перед соединением с фазой, мы получаем отрицательный полюс.
Эта схема идеально подходит для самостоятельного изготовления сварочного выпрямителя без дополнительных электронных компонентов. Хотя можно подключить конденсатор параллельно нагрузке, это нецелесообразно, так как качество выходного напряжения и так остается высоким. Еще одним преимуществом данной схемы является возможность соединения обмоток как по схеме «треугольник», так и по схеме «звезда», без необходимости использования «нулевого» провода.

На фото — схема сварочного аппарата постоянного тока с регулирующими конденсаторами, mkonline.ru На фото — принципиальная схема сварочного аппарата, elwo.ru На фото — схема сварочного аппарата, irls.narod.ru

Многопостовые сварочные выпрямители – считаем рабочие места
Трехфазные электрические сети позволяют подключать многопостовые сварочные аппараты. Мощности стандартной однофазной сети на 220 В недостаточно для таких высоких нагрузок. Для обеспечения работы всех сварочных постов выпрямители имеют жесткую внешнюю Вольт-Амперную характеристику. Каждый сварочный вывод оснащен собственным реостатом и дросселем, что позволяет индивидуально настраивать параметры.
Основное преимущество таких систем — снижение затрат на обслуживание оборудования. Их применение особенно актуально на сварочных площадках с высокой производственной нагрузкой, например, на строительных объектах, где монтируют сложные металлические конструкции, или на судостроительных верфях. Таким образом, область применения этих систем ограничивается промышленностью, а не бытовыми нуждами.
Количество сварочных постов, которые можно подключить к многопостовому выпрямителю, рассчитывается по следующей формуле:
- n = Iвыпр / (k * Iнагр);
- где Iвыпр – номинальный ток, на который рассчитан выпрямитель;
- Iнагр – ток, необходимый для одного сварочного поста;
- k – коэффициент, учитывающий одновременную работу постов, для механической сварки обычно принимается в диапазоне 0.5-0.7.

Сварочный выпрямитель своими руками
Выпрямитель для сварочного аппарата основан на полупроводниковых элементах, которые позволяют электрическим токам проходить только в одном направлении. В современных схемах выпрямления используются три типа устройств:
- диод (наиболее предпочтительный вариант, так как он прост в использовании и не требует дополнительных управляющих блоков);
- тиристор (для его работы необходим сигнал от управляющей системы; когда ток падает до нуля или напряжение становится ниже, чем в следующей фазе, тиристор закрывается);
- транзистор (это полностью управляемый элемент, для активации и деактивации которого требуется сигнал на управляющий электрод, однако он является самым дорогим из перечисленных).
На первый взгляд, использование диода кажется разумным выбором из-за его простоты. Однако в электрической цепи с диодами необходимо добавление резистора для регулировки тока. При использовании транзистора или тиристора регулировка напряжения осуществляется с помощью управляющего блока, который задерживает открытие и закрытие «вентилей», уменьшая выходное напряжение выпрямителя и снижая ток.
Важно выбирать любой из перечисленных элементов с запасом. Фактический ток в цепи должен составлять 1.5-2 раза меньше номинального значения, на которое рассчитан полупроводник. Максимальное обратное напряжение «вентиля» должно быть в два раза выше, чем напряжение на вторичной обмотке трансформатора. В противном случае возможны повреждения элементов или их выход из строя из-за перегрева.
Если у вас есть желание, средства и время для работы с управляющим блоком, можно использовать тиристоры или силовые транзисторы. Найти схему для таких блоков управления не составит труда.
 Читайте также:

Применение диодного моста подразумевает использование мощного сопротивления для регулировки сварочного тока. Оптимальным решением будет использование готового реостата, выполненного из нихромовой или никелевой проволоки, намотанной на термостойкий диэлектрик. Также можно подобрать фехралевую ступень разгона для электрических двигателей или, в крайнем случае, использовать стальную проволоку, намотанную на диэлектрик. При выборе сопротивления следует учитывать, что полное введение сопротивления в цепь должно снизить ток до нуля. Длина реостата рассчитывается по следующей формуле:
- L=R/r*S;
- где R – общее значение сопротивления, необходимое для снижения сварочного тока до нуля;
- r – удельное сопротивление материала, которое можно найти в справочниках, например, в Википедии;
- S – сечение наматываемой проволоки.
Еще одним элементом, который иногда используется в схеме выпрямителя, является дроссель. Рассчитать его параметры довольно сложно, и простое определение индуктивности не даст нужного результата. Даже известное количество витков, плотность намотки меди на магнитопровод и наличие зазора между проволокой и стальным сердечником могут значительно повлиять на индуктивность.
Решением данной проблемы может стать экспериментальное определение: наматываем дроссель в несколько слоев с пятью или шестью отводами, проводим тестовую сварку и по характерному треску и брызгам расплавленного металла подбираем индуктивность. Чем меньше брызг и слабее треск, тем лучше. Однако не всегда требуется внедрение индуктивности, так как для обеспечения падающей Вольт-Амперной характеристики сварочного аппарата может быть достаточно индуктивности обмоток трансформатора.

Инверторный сварочный выпрямитель: разбираем, что к чему
Схема работы инверторного сварочного аппарата отличается от традиционной. Вместо понижающего трансформатора на входе устанавливается электронный фильтр, который преобразует частоту входящего электрического тока с 50 Гц до нескольких десятков кГц. Затем идет понижающий трансформатор, а после него – выпрямительный мост. Преимущества таких аппаратов заключаются в их легком весе по сравнению с обычными моделями. Это достигается благодаря меньшим размерам и массе магнитопровода высокочастотного трансформатора.
Выпрямители инверторных сварочных аппаратов основаны на тиристорах и используют систему импульсно-фазового управления. В цепь сварки, параллельно нагрузке, подключается конденсатор, а перед сварочным электродом устанавливаются реостат и дроссель. Недостатком таких выпрямителей является сложность электроники, что делает их самостоятельную сборку и ремонт практически невозможными. Однако однопостовые сварочные выпрямители с хорошими характеристиками выпрямленного тока можно собрать в домашних условиях, что является достойной альтернативой покупке нового устройства.

Выбор компонентов для сварочного выпрямителя
При создании сварочного выпрямителя важным этапом является выбор компонентов, которые будут обеспечивать эффективное преобразование переменного тока в постоянный. Основные элементы, которые необходимо учитывать, включают трансформаторы, выпрямители, фильтры и системы управления.
Трансформаторы играют ключевую роль в снижении напряжения переменного тока до уровня, подходящего для сварки. Они могут быть как однофазными, так и трехфазными, в зависимости от требований к мощности и типу сварки. Важно учитывать коэффициент трансформации, который определяет, насколько напряжение будет снижено. Для сварочных аппаратов обычно используются трансформаторы с высокой мощностью и низким уровнем потерь.
Выпрямители – это устройства, которые преобразуют переменный ток в постоянный. Существует несколько типов выпрямителей: полупроводниковые, диодные и тиристорные. Полупроводниковые выпрямители, основанные на диодах, являются наиболее распространенными благодаря своей простоте и надежности. Тиристорные выпрямители, в свою очередь, обеспечивают более высокую эффективность и возможность управления выходным напряжением, что делает их идеальными для профессиональных сварочных аппаратов.
Фильтры необходимы для сглаживания пульсаций постоянного тока, которые возникают после выпрямления. Они могут быть активными или пассивными. Пассивные фильтры, состоящие из конденсаторов и индуктивностей, обычно используются для снижения уровня пульсаций и улучшения качества сварочного тока. Активные фильтры, хотя и более сложные в реализации, могут значительно повысить эффективность работы сварочного выпрямителя, особенно в условиях переменной нагрузки.
Системы управления обеспечивают автоматизацию процессов сварки и контроль за параметрами тока и напряжения. Современные сварочные выпрямители могут быть оснащены микроконтроллерами, которые позволяют точно настраивать режимы работы и обеспечивать защиту от перегрузок. Это особенно важно для профессионального использования, где стабильность и качество сварки имеют критическое значение.
При выборе компонентов для сварочного выпрямителя необходимо учитывать не только технические характеристики, но и совместимость между элементами. Правильный подбор компонентов позволит создать надежное и эффективное устройство, способное обеспечить высокое качество сварки в различных условиях.
Тестирование и настройка сварочного выпрямителя
это важные этапы, которые обеспечивают его корректную работу и высокое качество сварки. Правильная настройка позволяет добиться стабильного тока, необходимого для выполнения сварочных работ, а также продлить срок службы оборудования.
Первым шагом в тестировании сварочного выпрямителя является проверка его основных параметров. Для этого необходимо использовать мультиметр, который позволит измерить выходное напряжение и ток. Важно убедиться, что значения находятся в пределах, указанных в технической документации. Если параметры не соответствуют норме, это может указывать на неисправность в системе.
Следующим этапом является проверка работы выпрямителя под нагрузкой. Для этого необходимо подключить сварочный аппарат к источнику питания и выполнить пробную сварку. В процессе сварки следует внимательно следить за стабильностью тока и качеством шва. Если возникают скачки напряжения или другие аномалии, это может свидетельствовать о проблемах с выпрямителем.
Настройка сварочного выпрямителя включает в себя регулировку выходного тока и напряжения. Большинство современных моделей имеют специальные регуляторы, которые позволяют точно настроить параметры в зависимости от типа сварочного материала и толщины свариваемых деталей. Важно помнить, что слишком высокий ток может привести к перегреву и повреждению как сварочного аппарата, так и самого материала, в то время как слишком низкий ток может вызвать плохую адгезию шва.
Для достижения оптимальных результатов рекомендуется проводить тестовые сварки на образцах материала, аналогичных тем, которые будут использоваться в основном процессе. Это позволит не только настроить параметры, но и оценить качество сварки, а также выявить возможные проблемы, которые могут возникнуть в процессе работы.
Кроме того, необходимо регулярно проводить техническое обслуживание сварочного выпрямителя. Это включает в себя очистку от пыли и загрязнений, проверку соединений и замену изношенных деталей. Регулярное обслуживание поможет избежать неожиданных поломок и обеспечит стабильную работу устройства на протяжении всего срока службы.
В заключение, тестирование и настройка сварочного выпрямителя — это ключевые процессы, которые требуют внимательного подхода и знаний. Правильная настройка оборудования не только улучшает качество сварки, но и обеспечивает безопасность работы, что является важным аспектом в любой сварочной деятельности.
Безопасность при работе со сварочным выпрямителем
Работа со сварочным выпрямителем требует соблюдения строгих мер безопасности, так как это оборудование связано с высокими токами и напряжениями. Прежде всего, необходимо использовать средства индивидуальной защиты (СИЗ). Это включает в себя защитные очки, которые защищают глаза от яркого света и искр, а также перчатки, которые предохраняют руки от ожогов и электрического удара.
Перед началом работы следует убедиться, что рабочее место хорошо освещено и проветриваемо. Необходимо убрать все горючие материалы и предметы, которые могут стать причиной возгорания. Также важно проверить состояние оборудования: кабели, электрические соединения и сам сварочный выпрямитель должны быть в исправном состоянии, без видимых повреждений.
При подключении сварочного выпрямителя к сети необходимо следить за тем, чтобы напряжение соответствовало требованиям устройства. Неправильное подключение может привести к короткому замыканию или выходу оборудования из строя. Также следует использовать заземление, чтобы предотвратить электрические удары.
Во время работы с выпрямителем необходимо быть внимательным к окружающим. Сварка создает яркий свет и искры, которые могут повредить зрение или вызвать ожоги у людей, находящихся рядом. Поэтому рекомендуется устанавливать защитные экраны и ограничивать доступ посторонних лиц в рабочую зону.
Кроме того, важно следить за температурой сварочного выпрямителя. При длительной работе устройство может перегреваться, что может привести к его поломке или даже возгоранию. Для предотвращения этого следует делать перерывы в работе и обеспечивать хорошую вентиляцию.
Наконец, после завершения работы необходимо правильно отключить оборудование, убрать рабочее место и проверить, нет ли остатков сварочных материалов, которые могут представлять опасность. Соблюдение всех этих мер безопасности позволит минимизировать риски и обеспечить безопасную работу со сварочным выпрямителем.


