


Аргонодуговая сварка TIG (Tungsten Inert Gas) является одним из наиболее популярных и эффективных методов сварки, используемым в различных отраслях, от автомобилестроения до аэрокосмической промышленности. В данной статье мы подробно рассмотрим суть процесса TIG-сварки, особенности вольфрамовых электродов, а также оборудование, необходимое для выполнения сварочных работ. Мы также проанализируем преимущества и недостатки этого метода, что поможет как новичкам, так и опытным специалистам лучше понять его применение и выбрать оптимальные решения для своих задач.
Суть и способы сварки
Сварка методом TIG используется для соединения нержавеющих, конструкционных и углеродных сталей, а также никеля, титана, алюминия, меди, кремнистых бронз, латуни и других сплавов. Эта технология применяется в теплоэнергетике, химической, пищевой, нефтеперерабатывающей и других отраслях промышленности.
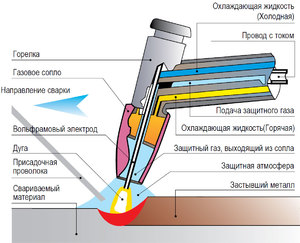
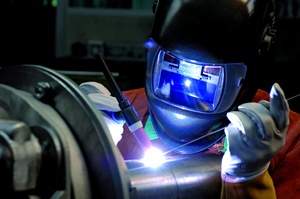
В процессе сварки между изделием и неплавящимся электродом возникает электрическая дуга, которая расплавляет края как присадочного металла, так и свариваемого изделия. С помощью горелки в зону сварки подается защитный газ, который защищает сварочную ванну, торец присадочной проволоки, электрическую дугу и кристаллизующийся шов от атмосферного воздуха.
Классификация ручной сварки может быть представлена следующим образом:
- По методу зажигания дуги. Дуга может зажигаться касанием электродом к поверхности свариваемого изделия или с помощью выводных планок. Более удобным и эффективным способом является использование специального блока — осциллятора.
- По типу потока защитного газа. Газ должен равномерно распределяться по всему сечению сопла, что достигается при ламинарном потоке или в газовой камере.
- По типу защитного газа. В качестве защитного газа могут использоваться аргон, гелий, азот или их смеси.
- По типу дугового разряда. Сварка может осуществляться с непрерывно горящей дугой или сжатой дугой. Также применяется импульсно-дуговая сварка, при которой дуга пульсирует с заданным соотношением паузы и импульса.
- По техническим характеристикам. Сварка может проводиться с использованием погруженной или проникающей дуги, спаренными электродами и пучком электродов.
- По типам тока. Сварка может выполняться как на постоянном, так и на переменном токе.
Метод TIG-сварки представляет собой универсальный способ соединения различных металлов в любом пространственном положении.
Характеристика электрода
Вольфрамовые электроды применяются для сварки с неплавящимся электродом. Они имеют высокую температуру плавления и не участвуют в образовании сварочного шва. Наиболее распространённые марки (по ГОСТ 23949−80) включают:
- чистый вольфрам;
- вольфрам с окисью лантана;
- вольфрам с окисью иттрия;
- вольфрам с окисью тория.
Эти легирующие добавки улучшают свойства вольфрама и повышают его устойчивость к плавлению. Для различения стержней используется буквенная и цветовая маркировка. Буквенная маркировка указывает на химический состав и примеси, а цветовая обозначает тип окиси в электроде.
Выбор диаметра электрода зависит от марки вольфрама, типа и силы сварочного тока. При правильной настройке сварочного процесса расход стержня не превысит двух сантиметров за час работы. Температура в рабочей среде может достигать 6000 градусов по Цельсию.
При нагреве неплавящиеся электроды могут окисляться в атмосфере, поэтому вольфрам защищается газом. Использование аргона и гелия обеспечивает высокое качество сварки. Наиболее удобным вариантом является сварка с прямой полярностью при постоянном токе. В этом случае горелка становится легче и удобнее, что упрощает процесс сваривания.
 Читайте также:

Одной из особенностей электродов для TIG-сварки является необходимость контроля и подготовки состояния их кончика. Это влияет на давление дуги на поверхность и распределение энергии, что сказывается на глубине и ширине проварки изделия, а также на размерах и форме шва. Правила заточки зависят от марки расходного материала и условий работы аргонодуговой сварки. Заточку кончика электрода можно производить с помощью болгарки или точильного круга.
| Параметр | Описание | Рекомендации |
|---|---|---|
| Тип электрода | Вольфрамовые электроды | Выбор в зависимости от материала |
| Диаметр электрода | 1.0, 1.6, 2.4 мм и др. | Подбор в зависимости от тока |
| Ток сварки | 10-300 А (в зависимости от материала) | Настройка в зависимости от толщины |
| Газовая среда | Аргон, гелий или их смеси | Аргон для большинства материалов |
| Скорость сварки | 100-300 мм/мин (в зависимости от условий) | Оптимизация для достижения качества |
| Оборудование | Сварочный инвертор, горелка, баллон с газом | Использование качественного оборудования |
| Защита от загрязнений | Чистота поверхности, защита от ветра | Подготовка и защита зоны сварки |
Интересные факты
Вот несколько интересных фактов о аргонодуговой TIG/WIG сварке с использованием вольфрамовых электродов:
-
Высокая чистота сварного шва: Аргонодуговая сварка (TIG) обеспечивает высокую степень чистоты сварного шва благодаря использованию инертного газа (аргона), который защищает сварочную зону от воздействия кислорода и других загрязняющих веществ. Это делает TIG-сварку идеальной для работы с высококачественными материалами, такими как нержавеющая сталь и алюминий.
-
Разнообразие электродов: Вольфрамовые электроды, используемые в TIG-сварке, могут иметь различные добавки, такие как торий, иттербий или церий, что позволяет улучшить их характеристики. Например, ториевые электроды обеспечивают лучшую стабильность дуги и более высокую температуру плавления, что делает их популярными для сварки различных металлов.
-
Точная настройка параметров сварки: TIG-сварка позволяет сварщику точно контролировать параметры процесса, такие как сила тока и скорость подачи, что делает её идеальной для выполнения сложных и ответственных сварочных работ. Это особенно важно в таких отраслях, как авиационная и космическая, где требуется высокая точность и надежность соединений.
Особенности аргонодуговой сварки
Аргонодуговая сварка, благодаря своей высокой универсальности, широко применяется в различных отраслях. В процессе сварки используется аргон как защитный газ. Существует два основных типа сварки: ручная и автоматическая. Эта технология позволяет создавать швы с ровной структурой, аккуратным внешним видом и высокой прочностью.
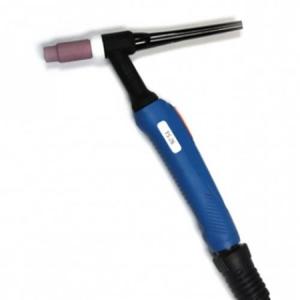
Ключевым инструментом в этом процессе является аргоновая горелка, которая соединяет металлические детали. Вольфрамовый электрод фиксируется так, чтобы его конец выступал над керамическим соплом на несколько миллиметров.
Короткая дуга обеспечивает максимальную глубину проплавления материала. Качество сварочного шва и его ширина зависят от техники подачи присадочного материала, который должен постоянно находиться в защищенной зоне и подаваться спереди горелки.
Для успешного выполнения аргонодуговой сварки TIG необходимо соблюдать несколько правил:
- Изделия должны быть тщательно подготовлены — очищены и обезжирены.
- Аргонный газ следует подавать за 10 секунд до начала сварочных работ для создания защитной среды.
- Длина дуги должна быть минимально возможной.
- Сварка должна производиться только в продольном направлении, без отклонений в поперечном.
- При нарушении подачи аргона работу следует немедленно остановить, так как электрод и присадка должны находиться под его защитой.
- Чтобы избежать разбрызгивания металла, присадочная проволока должна добавляться плавно.
- Качество шва считается высоким, если сварочная ванна удлинена.
- Завершение сварочных работ происходит путем снижения силы тока и отключения подачи газа через 10 секунд.
Каждый тип аргонодуговой сварки имеет свои особенности, зависящие от используемого оборудования.

Оборудование для сваривания
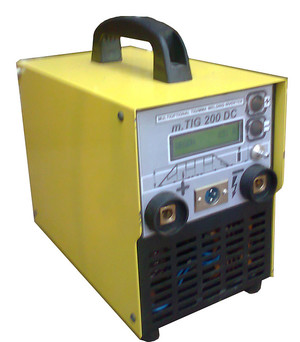
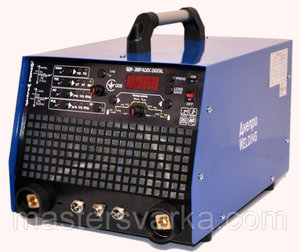
Все операции в защитной газовой среде выполняются с использованием специализированных устройств для аргонно-дуговой сварки TIG или адаптированного оборудования. Комплектация сварочных установок включает следующие компоненты:
- Сопло. Этот элемент обеспечивает работу горелки. Оно изготавливается из термостойкого материала, так как температура сварочной ванны может достигать 2000 °C. Диаметр сопла варьируется в зависимости от типа обрабатываемого металла.
- Горелка. Конструкция горелки зависит от метода сварки. Модели с водяным охлаждением помогают контролировать перегрев электрода и температуру сварочной ванны.
- Осциллятор. Это устройство обеспечивает бесконтактное поджигание дуги. Оно поддерживает стабильность электрической дуги и создает разряд для пробивания промежутка дуги.
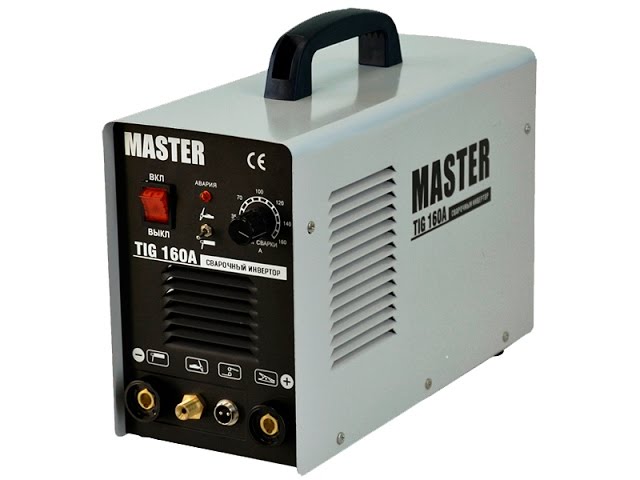
- Источник напряжения. Существуют сварочные инверторы и трансформаторные установки. Инверторные устройства предпочтительнее, так как они обеспечивают стабильное напряжение, что положительно влияет на качество сварочного шва.
- Балластный реостат. Этот компонент позволяет регулировать силу тока, подаваемого на дугу, что помогает подобрать оптимальные параметры для работы с различными металлами.
- Дополнительные аксессуары. К таким элементам можно отнести сварочный пост, который упрощает процесс выполнения сварочных работ.
Инверторные аппараты широко используются в домашних условиях благодаря простоте эксплуатации и компактным размерам.
Рейтинг инверторных аппаратов
Современные сварочные инверторы значительно упростили труд сварщиков и стали прорывом в электросварке. По мнению пользователей, к трём лучшим моделям можно отнести:
- Сварог TECH ARC 205 B (Z 203);
- Ресанта САИПА-190МФ;
- FUBAG IN 176.
Сварог TECH ARC 205 B (Z 203) — один из самых надежных и долговечных аппаратов с функцией аргонодуговой сварки, выпускаемый российской компанией. Его ключевые характеристики:
- входное напряжение — 187−253 В;
- сварочный ток TIG — 10−200 А;
- тип выходного тока — постоянный;
- мощность — 9 кВ * А.
Коэффициент полезного действия устройства составляет 85%. Оно оснащено функцией форсажа дуги с поджигом прикосновением. Компактные размеры и вес всего 8 кг делают его идеальным для частых перемещений. Производитель предоставляет 5 лет гарантии. Аппарат не перегревается и имеет низкое потребление электроэнергии.
Прибор Ресанта САИПА-190МФ ориентирован на профессиональных сварщиков. Эти устройства производятся в Китае и продаются латвийской компанией «Ресанта». Модель позволяет выполнять сварку всеми доступными методами. Сварочный ток в режиме TIG варьируется от 10 А до 190 А, а продолжительность работы при максимальном токе составляет 70%. Она обеспечивает качественный провар и может работать с металлом толщиной до 10 мм.
Основным недостатком данной модели являются её размеры и вес — более 18 кг.
Аппарат FUBAG IN 176 выпускается немецкой компанией, специализирующейся на профессиональном электрическом оборудовании. Эта модель выделяется многофункциональностью, микропроцессорным управлением, а также компактными размерами и весом всего 4,5 кг. С помощью этого устройства можно варить в любых условиях, регулируя сварочный ток в процессе работы.

Модель имеет уникальный дизайн, что делает её удобной для перемещения между объектами и позволяет легко работать в труднодоступных местах.


Преимущества и недостатки
Сварка в аргоновой среде имеет множество преимуществ по сравнению с другими методами, что способствовало её популярности. К основным достоинствам этого способа относятся:
- использование низких токов, что повышает точность работ;
- возможность сварки без электродных покрытий и флюсов;
- привлекательный внешний вид и высокая прочность сварных швов;
- восстановление изношенных участков изделий с помощью наплавки;
- сварка металлов, которые сложно соединить другими методами;
- возможность сварки как массивных конструкций, так и мелких деталей;
- минимальное количество выделяемых аэрозолей;
- отсутствие искр, что повышает пожарную безопасность;
- качественная резка металлов с минимальными отходами.
Тем не менее, несмотря на простоту технологии и контроль процесса, сварка в аргоновой среде имеет и недостатки:
- высокие затраты на оборудование;
- сварщик должен обладать высокой квалификацией;
- в процессе работы возникает ультрафиолетовое излучение;
- низкая производительность, особенно при использовании ручных аппаратов;
- высокоамперная сварка требует дополнительного охлаждения;
- рабочая зона должна быть защищена от сквозняков, особенно на открытом воздухе.
Несмотря на эти недостатки, данный метод сваривания продолжает пользоваться высоким спросом.

Технологические параметры сварки
Аргонодуговая сварка (TIG/WIG) с использованием вольфрамовых электродов является высокотехнологичным процессом, который требует точного контроля различных параметров для достижения качественного сварного соединения. Основные технологические параметры, влияющие на процесс сварки, включают в себя силу тока, напряжение, скорость сварки, выбор газа, диаметр электрода и режим подачи проволоки.
Сила тока является одним из ключевых параметров, определяющих качество сварного шва. Она должна быть выбрана в зависимости от толщины свариваемого материала и типа используемого электрода. Для вольфрамовых электродов, как правило, сила тока варьируется от 10 до 300 А. При этом для тонких материалов (до 2 мм) рекомендуется использовать меньшие значения тока, чтобы избежать перегрева и деформации. Для более толстых материалов (более 5 мм) требуется увеличение силы тока для обеспечения достаточной глубины проплавления.
Напряжение также играет важную роль в процессе сварки. Оно влияет на стабильность дуги и качество сварного шва. Оптимальное напряжение для TIG-сварки обычно находится в диапазоне от 10 до 15 В. Слишком высокое напряжение может привести к нестабильной дуге, в то время как слишком низкое может вызвать трудности с поддержанием дуги.
Скорость сварки — это еще один важный параметр, который необходимо учитывать. Она должна быть выбрана в зависимости от толщины материала и типа сварного шва. Слишком высокая скорость может привести к недостаточному проплавлению, а слишком низкая — к перегреву и образованию дефектов. Оптимальная скорость сварки обычно составляет от 100 до 300 мм/мин.

Выбор защитного газа также имеет значительное значение. В большинстве случаев для TIG-сварки используется аргон, который обеспечивает отличную защиту сварочной зоны от окисления и загрязнений. В некоторых случаях может применяться смесь аргона с небольшим добавлением гелия для улучшения теплопередачи и повышения качества сварного шва.
Диаметр электрода влияет на стабильность дуги и качество сварного соединения. Вольфрамовые электроды бывают различных диаметров, и выбор зависит от силы тока и толщины свариваемого материала. Для тонких материалов обычно используются электроды диаметром 1,0-2,4 мм, тогда как для более толстых — 3,2-4,0 мм.
Режим подачи проволоки в TIG-сварке может быть как ручным, так и автоматическим. В ручном режиме сварщик сам подает присадочный материал, что позволяет более точно контролировать процесс. В автоматическом режиме подача осуществляется с помощью специального устройства, что позволяет увеличить скорость сварки и снизить трудозатраты.
Таким образом, правильный выбор и настройка технологических параметров являются решающими для достижения качественного сварного соединения при аргонодуговой сварке вольфрамовыми электродами. Каждый из этих параметров требует внимательного подхода и понимания, чтобы обеспечить надежность и долговечность сварных швов.
Применение TIG/WIG сварки в различных отраслях
Аргонодуговая сварка, известная также как TIG (Tungsten Inert Gas) или WIG (Wolfram Inert Gas), находит широкое применение в различных отраслях благодаря своим уникальным характеристикам и преимуществам. Этот метод сварки используется для соединения различных металлов и сплавов, обеспечивая высокое качество сварного шва и минимальные деформации. Рассмотрим подробнее, где и как применяется TIG/WIG сварка.
1. Авиационная промышленность
В авиационной отрасли требуется высокая прочность и надежность соединений, что делает TIG/WIG сварку идеальным выбором. Этот метод позволяет сваривать тонкие листы алюминия и титана, которые используются в конструкциях самолетов. Высокая точность и контроль над процессом сварки обеспечивают минимальные дефекты, что критично для безопасности авиационной техники.
2. Судостроение
Судостроительная промышленность также активно использует TIG/WIG сварку для соединения различных металлических конструкций. Сварка нержавеющей стали и алюминия, которые часто используются в строительстве судов, требует высокой степени защиты от коррозии и механических повреждений. TIG/WIG сварка обеспечивает прочные и долговечные соединения, что особенно важно для морских условий.
3. Машиностроение
В машиностроении TIG/WIG сварка применяется для создания сложных конструкций и деталей, где требуется высокая точность и аккуратность. Этот метод позволяет сваривать как черные, так и цветные металлы, что делает его универсальным инструментом для производства машин и оборудования. Сварка с использованием вольфрамовых электродов обеспечивает отличное качество шва, что критично для работы механизмов под высоким давлением и нагрузкой.
4. Производство трубопроводов
Сварка трубопроводов, особенно в нефтегазовой и химической отраслях, требует высокой надежности и герметичности соединений. TIG/WIG сварка позволяет создавать прочные и устойчивые к коррозии швы, что особенно важно для транспортировки агрессивных веществ. Этот метод также позволяет выполнять сварку в труднодоступных местах, что делает его незаменимым в данной области.
5. Производство ювелирных изделий
В ювелирной промышленности TIG/WIG сварка используется для соединения тонких металлических деталей, таких как кольца, браслеты и другие украшения. Высокая точность и возможность работы с мелкими деталями делают этот метод идеальным для создания уникальных и сложных изделий. Сварка позволяет сохранить эстетические качества металла, что особенно важно в ювелирном деле.
6. Автомобильная промышленность
В автомобильной промышленности TIG/WIG сварка применяется для соединения различных металлических компонентов, включая кузова автомобилей и детали двигателей. Этот метод обеспечивает высокую прочность соединений и минимальные деформации, что критично для обеспечения безопасности автомобилей. Кроме того, TIG/WIG сварка позволяет работать с различными сплавами, что расширяет возможности для производителей.
Таким образом, аргонодуговая TIG/WIG сварка находит применение в самых различных отраслях, обеспечивая высокое качество и надежность соединений. Ее универсальность и точность делают этот метод одним из самых популярных в современном производстве.
Советы по выбору вольфрамовых электродов
Выбор вольфрамовых электродов для аргонодуговой TIG/WIG сварки является ключевым этапом, который напрямую влияет на качество сварного шва и эффективность процесса. Вольфрамовые электроды отличаются по составу, диаметру и характеристикам, что делает их выбор важным для достижения оптимальных результатов.
Первое, на что следует обратить внимание при выборе вольфрамового электрода, это его состав. Существуют несколько типов вольфрамовых электродов, каждый из которых подходит для определенных условий сварки:
- Вольфрамовые электроды с добавками редкоземельных металлов: Эти электроды, такие как WT20 (с добавлением тория) и WL15 (с добавлением лантана), обеспечивают стабильную дугу и хорошую производительность при сварке нержавеющей стали и алюминия. Они также имеют высокую устойчивость к перегреву.
- Чистые вольфрамовые электроды: Используются в основном для сварки цветных металлов и в случаях, когда требуется высокая чистота шва. Они менее устойчивы к перегреву и могут требовать более точной настройки параметров сварки.
- Вольфрамовые электроды с добавками церия: Эти электроды, такие как WC20, обладают хорошими характеристиками при сварке алюминия и магния, обеспечивая стабильную дугу и легкий старт.
Следующий важный аспект — это диаметр электрода. Выбор диаметра вольфрамового электрода зависит от толщины свариваемого материала и силы тока. Для тонких материалов (до 3 мм) обычно используются электроды диаметром 1,0-1,6 мм, в то время как для более толстых материалов (от 3 до 10 мм) подойдут электроды диаметром 2,4-3,2 мм. Правильный выбор диаметра позволяет избежать перегрева и обеспечивает стабильность дуги.
Также стоит учитывать, что вольфрамовые электроды могут быть заточены под разные углы, что влияет на форму и стабильность дуги. Для большинства применений рекомендуется заточка под углом 20-30 градусов, что обеспечивает оптимальную концентрацию тепла и улучшает качество сварного шва.
Не менее важным является и выбор метода зажигания дуги. В зависимости от типа электрода и материала, можно использовать контактное или бесконтактное зажигание. Бесконтактное зажигание, как правило, предпочтительнее, так как оно снижает риск загрязнения электрода и улучшает его долговечность.
Наконец, стоит помнить о качестве вольфрамовых электродов. При выборе стоит отдавать предпочтение проверенным производителям, так как низкокачественные электроды могут привести к проблемам с дугой, ухудшению качества сварного шва и увеличению времени на выполнение работы.
Таким образом, правильный выбор вольфрамовых электродов для TIG/WIG сварки требует учета множества факторов, включая состав, диаметр, угол заточки и метод зажигания. Это позволит добиться высококачественных результатов и повысить эффективность сварочного процесса.


