


Сварка является неотъемлемой частью многих промышленных процессов, и выбор правильных сварочных электродов играет ключевую роль в достижении качественных результатов. В данной статье мы рассмотрим особенности и технические характеристики электродов МР-3 и МР-3С, которые широко используются в различных областях, от строительства до машиностроения. Понимание их состава, применения и рекомендаций по работе поможет сварщикам повысить эффективность и надежность своих сварочных соединений, что особенно важно в условиях современного производства.
Основы электросварки
Электрический ток подводится к электроду и свариваемой детали. При контакте с изделием происходит передача сварочного тока. Сварочная дуга, достигающая температуры до 7000 градусов, плавит кромки детали, создавая сварочную «ванну». При этом плавится и электрод, а его защитное покрытие защищает от воздействия внешней среды. В области сварочного шва образуется шлак, который дополнительно предохраняет от внешних дефектов. Влага, сырость и воздух могут негативно повлиять на качество сварочного шва.
Ключевым элементом в процессе сварки является сварочный аппарат. Существует множество его типов, от ручных до автоматизированных. Некоторые работают на электричестве, другие — на газе. Наиболее распространены аппараты для следующих видов сварки:
- Ручная дуговая.
- Полуавтоматическая.
- Автоматическая.
- Аргоновая.
Ручная дуговая сварка — это самый первый и широко используемый метод. Он применяется не только в промышленности и строительстве, но и в быту. Этот способ удобен в использовании и не требует особых условий окружающей среды. При работе с ручным аппаратом используются специальные электроды, которые подбираются в зависимости от материала детали. Толщина свариваемых изделий может варьироваться от 2 до 20 мм и более. Однако важно помнить о необходимости снятия кромок для качественного провара.
Полуавтоматическая сварка чаще всего используется для соединения тонких металлов. Тем не менее, она также применяется в производстве, где требуется сварка толстых металлов. В этом случае используется специальная сварочная проволока.
Автоматические устройства применяются в промышленных условиях, таких как заводы и предприятия, занимающиеся серийным производством однотипных конструкций.
Аргоновая сварка осуществляется с использованием газа. При работе с таким аппаратом применяется специальная проволока, которая плавится с помощью газовой горелки.
https://youtube.com/watch?v=8wPyGDI7Bnw
Описание электродов
Сварочный электрод — это металлический стержень, покрытый специальным слоем, который зависит от его назначения. Состав стержня и покрытия определяется металлом, с которым он будет работать. Например, существуют электроды для сварки чугуна, меди и различных сталей.
Электроды различаются не только по составу, но и по диаметру. Обычно для сварочных операций используют электроды диаметром от 3 до 4 миллиметров. В некоторых случаях могут потребоваться как более толстые, так и более тонкие стержни.
 Читайте также:

Существуют электроды, предназначенные не для сварки, а для резки металла. Для работы с такими электродами нужны специальные машины и держатели.
С учетом разнообразия металлов и сплавов, существует множество типов электродов. Наиболее популярные из них:
- УОНИ.
- ЦУ-5.
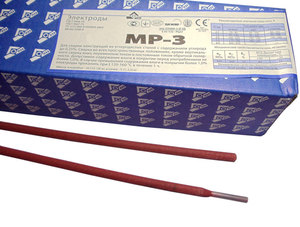
- МР-3 и МР-3С (Э46).
УОНИ — одни из самых универсальных вариантов. Они имеют прочный сплав, что обеспечивает высокую прочность соединений. Однако их использование рекомендуется для специалистов с хорошими навыками в электросварке.
ЦУ-5 отлично подходят для сварки различных деталей. Однако из-за высокой стоимости и быстрого износа они применяются в редких и критически важных ситуациях, например, для сварки корня трубы под давлением.
МР-3 и МР-3С — более практичные электроды. Они не имеют повышенной нагрузки на разрыв или излом, но хорошо подходят для стандартных сварочных операций.

| Параметр | МР-3 | МР-3С |
|---|---|---|
| Тип электродов | Углеродные | Нержавеющие |
| Диаметр электродов | 2,5; 3; 4 мм | 2; 3; 4 мм |
| Применение | Сварка черных металлов | Сварка нержавеющих сталей |
| Способ сварки | Ручная дуговая сварка | Ручная дуговая сварка |
| Устойчивость к коррозии | Низкая | Высокая |
| Температура плавления | 1400-1600 °C | 1400-1500 °C |
Интересные факты
Вот несколько интересных фактов о сварке электродами МР-3 и МР-3С:
-
Универсальность применения: Электроды МР-3 и МР-3С предназначены для сварки различных сталей, включая низколегированные и углеродные. Это делает их универсальными для использования в строительстве, машиностроении и ремонте, что позволяет сварщикам работать с широким спектром материалов.
-
Особенности покрытия: Электроды МР-3 и МР-3С имеют особое покрытие, которое обеспечивает стабильный дуговой процесс и хорошую защиту сварочной ванны от воздействия атмосферных условий. Это покрытие способствует образованию качественного шва, минимизируя риск образования трещин и пор.
-
Электроды с низким содержанием водорода: МР-3С, в отличие от МР-3, имеет более низкое содержание водорода в покрытии, что делает его особенно подходящим для сварки ответственных конструкций, где критически важна прочность и устойчивость шва к коррозии и трещинообразованию.
Характеристики МР-3 и МР -3С
Сварочные электроды МР-3 — это универсальные стержни с рутиловым покрытием. Они относятся к категории Э46 согласно стандартам. Стержень МР-3 изготавливается из высококачественной проволоки Св-08. Его диаметр варьируется от 3 до 6 мм, хотя в некоторых случаях может быть меньше.
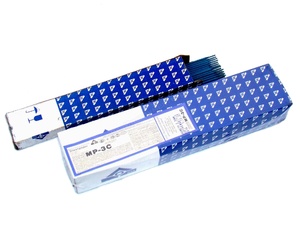
Подробные технические характеристики электродов МР-3С указаны на упаковке. Также на упаковке есть таблица для настройки необходимого сварочного тока.

Особенности использования МР-3
Когда характеристики электродов МР-3 стали ясны, стоит обратить внимание на их уникальные особенности. Благодаря универсальному стержню, они эффективно справляются с сваркой загрязненных и необработанных металлов. Однако следует помнить, что такие электроды имеют меньшую прочность. В сравнении с УОНИ, последние более пластичны, но у них возникают трудности с зажиганием сварочной дуги.
На практике часто используют импортные марки электродов. Однако недавно возникла проблема с ржавым материалом, и именно в этот момент на помощь пришли проверенные МР-3. В то время как зарубежные электроды не смогли зажечь дугу, наши справились с задачей.
Я столкнулся с сварочным инвертором малоизвестного бренда и использовал УОНИ, ЦЛ и ЦУ-5. Но ни один из них не смог выполнить даже прихватку. Последней надеждой стали МР-3, и, как оказалось, не зря. Напряжение в сети было понижено, и только с их помощью удалось заварить деталь.
После начала дождя, по своей неосторожности, я оставил электроды на улице. Они не сильно промокли, но варить стало практически невозможно. УОНИ сразу убрали на сушку, в то время как МР-3 продолжали работать. Хотя и не так эффективно, но все же выполняли свою функцию.
В стержень МР-3С добавляют больше рутила, что способствует получению более качественного шва. Однако избыточное содержание этого элемента приводит к увеличению количества брызг при сварке.


Технология сварки с использованием МР-3 и МР-3С
Сварка с использованием электродов МР-3 и МР-3С представляет собой один из наиболее распространенных методов электродуговой сварки, который применяется для соединения различных металлических конструкций. Эти электроды отличаются высокой прочностью шва и хорошими эксплуатационными характеристиками, что делает их идеальными для использования в различных отраслях, включая строительство, машиностроение и судостроение.
Электроды МР-3 и МР-3С являются рутиловыми, что означает, что они содержат рутиловый флюс, который способствует образованию стабильной дуги и улучшает качество сварного шва. Основное отличие между ними заключается в составе покрытия: МР-3 имеет более универсальное покрытие, в то время как МР-3С предназначен для сварки в условиях повышенной влажности и на загрязненных поверхностях.
Процесс сварки начинается с подготовки деталей, которые будут соединяться. Важно, чтобы поверхности были очищены от ржавчины, масла и других загрязнений, так как это может негативно сказаться на качестве шва. Затем устанавливается необходимый ток сварки, который зависит от диаметра электрода и толщины свариваемых материалов. Для электродов МР-3 и МР-3С обычно используют ток в диапазоне от 80 до 150 А.

При сварке с использованием этих электродов важно поддерживать правильный угол наклона электрода и скорость перемещения. Угол наклона должен составлять около 15-30 градусов, а скорость перемещения должна быть такой, чтобы обеспечить равномерное плавление электрода и металла. Это позволяет избежать образования пор и трещин в сварном шве.
Одним из ключевых аспектов технологии сварки является контроль за температурой. При слишком высоких температурах может произойти перегрев металла, что приведет к его деформации и снижению прочности шва. С другой стороны, недостаточная температура может привести к плохому слиянию металлов. Поэтому важно следить за процессом и при необходимости корректировать параметры сварки.
После завершения сварки необходимо провести контроль качества шва. Это может включать визуальный осмотр, а также неразрушающие методы контроля, такие как ультразвуковая или рентгенографическая проверка. Важно убедиться, что шов соответствует требованиям по прочности и герметичности, особенно если он будет подвергаться высоким нагрузкам или воздействию агрессивных сред.
В заключение, сварка с использованием электродов МР-3 и МР-3С требует внимательного подхода к выбору параметров процесса, подготовки деталей и контроля качества. Соблюдение всех этих аспектов позволит добиться высококачественного сварного соединения, которое будет надежным и долговечным в эксплуатации.
Преимущества и недостатки электродов МР-3 и МР-3С
Электроды МР-3 и МР-3С являются популярными материалами для сварки, используемыми в различных отраслях, включая строительство, машиностроение и ремонт. Они обладают рядом преимуществ, но также имеют и некоторые недостатки, которые необходимо учитывать при выборе подходящего материала для сварки.
Преимущества электродов МР-3 и МР-3С
- Высокая прочность шва: Электроды МР-3 и МР-3С обеспечивают образование прочных и надежных сварных соединений, что делает их идеальными для работы с конструкциями, подвергающимися значительным нагрузкам.
- Устойчивость к коррозии: Эти электроды имеют защитное покрытие, которое способствует образованию защитной оксидной пленки на поверхности шва, что значительно увеличивает его устойчивость к коррозии.
- Хорошая свариваемость: Электроды МР-3 и МР-3С обладают хорошими сварочными характеристиками, что позволяет получать качественные швы даже при использовании различных режимов сварки.
- Широкий диапазон применения: Эти электроды могут использоваться для сварки различных сталей, включая низколегированные и углеродные, что делает их универсальными в использовании.
- Доступность и стоимость: Электроды МР-3 и МР-3С широко доступны на рынке и имеют относительно низкую стоимость, что делает их экономически выгодным выбором для многих предприятий.
Недостатки электродов МР-3 и МР-3С
- Чувствительность к условиям сварки: Для достижения оптимальных результатов сварки необходимо строго соблюдать режимы и условия, такие как температура и скорость сварки. Неправильные параметры могут привести к образованию дефектов в шве.
- Ограниченная область применения: Хотя электроды МР-3 и МР-3С подходят для сварки многих сталей, они не всегда эффективны для работы с высоколегированными или жаропрочными материалами, что может ограничивать их использование в специфических отраслях.
- Образование шлака: При использовании этих электродов может образовываться значительное количество шлака, что требует дополнительной обработки шва после сварки для достижения необходимого качества.
- Необходимость в предварительной подготовке: Для достижения наилучших результатов сварки требуется предварительная подготовка кромок, что может увеличить время и затраты на выполнение сварочных работ.
В заключение, электроды МР-3 и МР-3С представляют собой надежный выбор для многих сварочных задач благодаря своим преимуществам, однако их недостатки также требуют внимательного подхода к процессу сварки. Правильный выбор и использование этих электродов могут значительно повысить качество сварных соединений и продлить срок службы конструкций.
Безопасность при сварке электродами МР-3 и МР-3С
Сварка электродами МР-3 и МР-3С, как и любая другая сварочная технология, требует соблюдения строгих мер безопасности для предотвращения несчастных случаев и обеспечения здоровья сварщика. Основные аспекты безопасности при работе с этими электродами включают в себя следующие пункты:
- Личная защита: Сварщик должен быть обеспечен соответствующей защитной одеждой, включая сварочную маску с фильтром, защитные перчатки, специальную одежду из негорючих материалов, а также защитные ботинки. Это поможет предотвратить ожоги и повреждения кожи от искр и ультрафиолетового излучения.
- Рабочее место: Перед началом сварочных работ необходимо убедиться, что рабочая зона свободна от горючих материалов и предметов, которые могут загореться. Важно также обеспечить хорошую вентиляцию, чтобы избежать накопления вредных газов, образующихся в процессе сварки.
- Электрическая безопасность: При работе с электродами МР-3 и МР-3С необходимо соблюдать правила работы с электрическими установками. Важно использовать исправное оборудование, проверять изоляцию проводов и избегать контакта с влажными поверхностями. Необходимо также использовать защитные устройства, такие как автоматические выключатели и предохранители.
- Пожарная безопасность: Вблизи сварочных работ должны находиться средства пожаротушения, такие как огнетушители и песок. Сварщик должен быть обучен действиям в случае возникновения пожара и знать, как правильно использовать средства тушения.
- Работа с газами: При использовании электродов МР-3 и МР-3С может происходить выделение различных газов, таких как угарный газ и озон. Сварщик должен быть осведомлен о возможных рисках и использовать средства индивидуальной защиты органов дыхания, если это необходимо.
- Обучение и квалификация: Перед началом работы с электродами МР-3 и МР-3С сварщик должен пройти соответствующее обучение и получить квалификацию. Это поможет избежать ошибок и повысить безопасность на рабочем месте.
Соблюдение всех вышеперечисленных мер безопасности является обязательным условием для успешного и безопасного выполнения сварочных работ с использованием электродов МР-3 и МР-3С. Ответственный подход к вопросам безопасности не только защищает здоровье сварщика, но и способствует повышению качества выполняемых работ.


