


Подающий механизм является ключевым элементом сварочного полуавтомата, обеспечивая стабильную подачу сварочной проволоки и тем самым влияя на качество сварного соединения. В данной статье мы подробно рассмотрим устройство подающего механизма, его принцип работы, а также представим схемы сборки и регулировки. Знание этих аспектов поможет как новичкам, так и опытным сварщикам оптимизировать процесс сварки, повысить эффективность работы и избежать распространенных ошибок при эксплуатации оборудования.
Общие сведения
Сварочный полуавтомат — устройство для соединения металлических элементов с помощью электродуговой сварки. В отличие от традиционных аппаратов, использующих вольфрамовые электроды, здесь применяется плавящаяся проволока, наматываемая на катушку и автоматически разматываемая в процессе работы.
Это обеспечивает непрерывную подачу электрода в сварочную ванну. Сварку выполняет специалист, контролирующий скорость размотки проволоки.
Полуавтоматические сварочные аппараты классифицируются по уровню защиты сварочной зоны:
- Устройства для сварки с использованием флюса, который является частью проволоки. Этот метод затратен и редко используется в самодельных аппаратах.
- Аппараты, работающие в газовой среде. Это самый распространенный метод среди сварщиков.
- Полуавтоматы, использующие специальную порошковую проволоку, обычно комбинируются с газовой защитой.
Полуавтомат лучше всего демонстрирует свои преимущества при аккуратном и точном соединении тонких стальных деталей. Соединения надежны для различных марок стали, включая легированные, низкоуглеродистые и нержавеющие.

Принцип работы
Наиболее популярными сварочными устройствами являются аппараты, работающие в среде защитного газа. Конструкция сварочных полуавтоматов данного типа в целом схожа.
Ключевые компоненты:
- Источник питания. Модели могут работать на разных уровнях напряжения: однофазном или трехфазном. С помощью переключателя возможно переключение с 380 вольт на 220 вольт, что делает устройства пригодными как для производственных нужд, так и для домашнего использования. Ток передается через самодельный трансформатор или инвертор, который понижает напряжение и увеличивает силу тока.
- Электродная горелка с трубкой для подачи газа.
- Баллон с газом, защищающий зону плавления.
- Специальный механизм для подачи проволоки.
- Блок управления и настройки.
Подача проволоки осуществляется двумя способами: толкающим или тянущим. В некоторых случаях используются оба метода одновременно.
В устройствах с толкающим механизмом проволока перемещается внутри направляющей трубки, когда специальный узел выталкивает её наружу. При тянущем типе узел подачи располагается в глубине горелки и вытягивает электродную проволоку с катушки.
Принцип работы полуавтоматической сварки включает управление и регулирование ключевых параметров: напряжение, силу тока и скорость разматывания катушек. Регулировка может быть переменной с плавным изменением значений или ступенчатой. Некоторые модели автоматически подбирают скорость подачи проволоки в зависимости от заданных сварочных параметров.
Этапы работы с аппаратом:

- Нажатием кнопки «Пуск» активируется источник питания.
- На горелку подается защитный газ и напряжение.
- Узел подачи разматывает катушку.
- Между проволокой и металлической поверхностью возникает электрическая дуга, и проволока начинает плавиться.
- Газ защищает зону плавления.
- Происходит сварка металлических деталей.
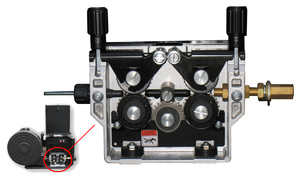
| Компонент | Функция | Примечания |
|---|---|---|
| Мотор | Обеспечивает движение проволоки | Часто используется шаговый мотор |
| Передача | Передает вращение от мотора к валу | Может быть цепной или ременной |
| Вал | Удерживает проволоку и передает движение | Часто имеет специальные насечки для захвата проволоки |
| Датчик натяжения | Контролирует натяжение проволоки | Позволяет избежать заедания проволоки |
| Регулятор скорости | Устанавливает скорость подачи проволоки | Влияет на качество сварки |
Интересные факты
Вот несколько интересных фактов о принципе работы подающего механизма для сварочного полуавтомата:
-
Автоматизация процесса: Подавящий механизм в сварочном полуавтомате обеспечивает автоматическую подачу сварочной проволоки, что позволяет значительно увеличить скорость и качество сварки. Он может работать в различных режимах, включая постоянную и переменную скорость подачи, что позволяет адаптироваться к различным условиям сварки и типам материалов.
-
Прецизионное управление: Современные подающие механизмы часто оснащены датчиками и системами обратной связи, которые позволяют точно контролировать подачу проволоки. Это помогает избежать таких проблем, как заедание проволоки или ее недостаточная подача, что может привести к дефектам в сварном шве.
-
Разнообразие конструкций: Существуют различные конструкции подающих механизмов, включая роликовые, шнековые и магнитные системы. Каждая из этих конструкций имеет свои преимущества и недостатки, и выбор зависит от конкретных задач, таких как тип используемой проволоки, требуемая скорость сварки и условия работы.
Сборка устройства
Обладая базовыми знаниями в электронике, необходимыми инструментами и желанием, можно самостоятельно создать полуавтоматическое сварочное устройство.
Для успешного выполнения сварочных работ важно, чтобы ключевые параметры — напряжение, сила тока и скорость перемещения электрода — находились в оптимальном соотношении. Для этого потребуется источник питания с устойчивыми вольт-амперными характеристиками. Постоянное напряжение обеспечивает неизменную длину дуги, а сварочный ток регулирует скорость подачи проволоки и величину импульса, необходимого для зажигания и поддержания стабильного горения.

Конструирование трансформатора
Мощность трансформатора в сварочном аппарате зависит от сечения проволоки. Например, при толщине проволоки до одного миллиметра сила тока может достигать 160 ампер. Для этого нужен трансформатор мощностью не менее трех киловатт. В качестве сердечника используется ферритовая металлическая конструкция в форме кольца.
Сердечник должен иметь площадь 40 квадратных сантиметров. Первичная обмотка изготавливается из провода ПЭВ диаметром около двух миллиметров. Провод наматывается плотно на сердечник с количеством витков 220. Важно следить за плотностью намотки — между витками не должно быть свободного пространства. После завершения первого слоя накладывается второй слой из бумажной или тканевой ленты, который фиксируется тесемкой.
На следующем этапе наматывается вторичная обмотка. Для неё используется медный провод с площадью сечения не менее 60 квадратных миллиметров. Наматывается 56 витков. Как и в первом случае, после этого создается второй защитный слой.
В результате получается трансформатор мощностью три киловатта и силой тока до 200 ампер, который обеспечивает оптимальную скорость движения гибкого электрода.
 Читайте также:

Механизм автоподачи
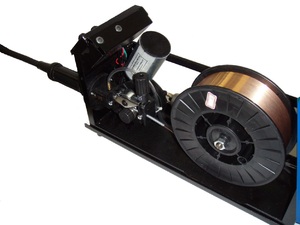
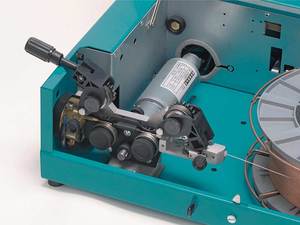
Проволокоподающий механизм, обеспечивающий автоматическую подачу электродной проволоки в сварочную ванну, является ключевым компонентом устройства. Механизм подачи проволоки для полуавтомата можно собрать самостоятельно, используя детали от автомобильных стеклоочистителей, например, от модели ГАЗ-69. Сварочная горелка соединяется с механизмом подачи проволоки. Чертежи доступны в открытом доступе, поэтому их разрабатывать не нужно.
Схема податчика включает:
- Основание (1).
- Проволоку (7).
- Направляющий рукав (6).
- Ведущий и ведомый ролики подачи (2, 10).
- Ось ведомого ролика (14).
- Кронштейны (5, 12).
- Прижимную пружину (11).
- Втулочный подшипник и стопор в виде гайки (3).
- Катушечный стержень (8).
- Прижимную планку (9).
- Дистанционный штуцер (16).
- Выходной вал редуктора (4).
- Обойму ведомого ролика (13).
- Шайбу (15).
Часть горелки соединена с механизмом подачи проволоки, системой подачи защитного газа и электрической проводкой. Проволока проводит электрический ток, а газ подается по шлангу. Проволока вставляется в один конец направляющей трубы с резьбой диаметром 4 миллиметра и проходит через длинную трубку в сварочную горелку. В качестве направляющей можно использовать оболочку от спидометра автомобиля с сечением 1,2 миллиметра.
Кнопка запуска крепится на кронштейне и подключается к каналу внутри горелки, где соединяется с кабелем. В этом месте устанавливается трубка для подачи газа. Горелка состоит из двух одинаковых половинок, а провода и шланги объединяются в один жгут и фиксируются специальными зажимами или металлическими полосками.
В конструкцию сварочной горелки входят:
- Кнопка запуска (7).
- Кронштейн (8).
- Направляющая (1).
- Защитная обшивка (13).
- Рукав для проволоки (2).
- Основной канал (3).
- Инжекторная трубка (4).
- Газовый шланг (5).
- Провод (6).
- Стопорный винт (9).
- Латунная гайка (10).
- Шайбочка (11).
- Втулка с наконечником (12, 14).
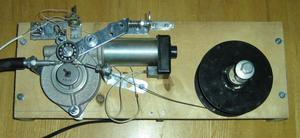
Лентопротяжный механизм можно создать с использованием электромотора с редуктором от автомобильных стеклоочистителей, например, от ГАЗ-69.
Перед началом работы необходимо убедиться, что вал двигателя вращается в одном направлении, а не «влево-вправо».
Выходной вал следует укоротить до 25 миллиметров и нарезать на нем левую резьбу сечением 5 миллиметров.
-
Читайте также:

На роликах спереди вырезаются зубья шириной 5 миллиметров для создания зубчатого соединения. Сзади на роликах делают сечения шириной до 10 миллиметров для лучшего сцепления с проволокой. Один конец оси, пересекающей проволоку и втулку, крепится к рамке ведомого ролика, а второй конец соединяется с пружиной, которая зажимает электродную проволоку между роликами.
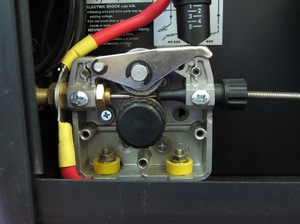
Весь узел подачи, включая газовый клапан, выключатель и резисторы, размещается на текстолитовой плате, которая также закрывает щиток управления. Подающая катушка с проволокой устанавливается на расстоянии 20 сантиметров от узла подачи.
При подготовке к работе направляющие приближаются к роликам и фиксируются с помощью гаек. Проволоку протягивают через направляющие в горелку. Наконечник прикручивается к горелке, и надевается защитная обшивка, которая фиксируется винтами. Газовый шланг соединяется с клапаном, а в редукторе создается давление около полутора атмосфер.

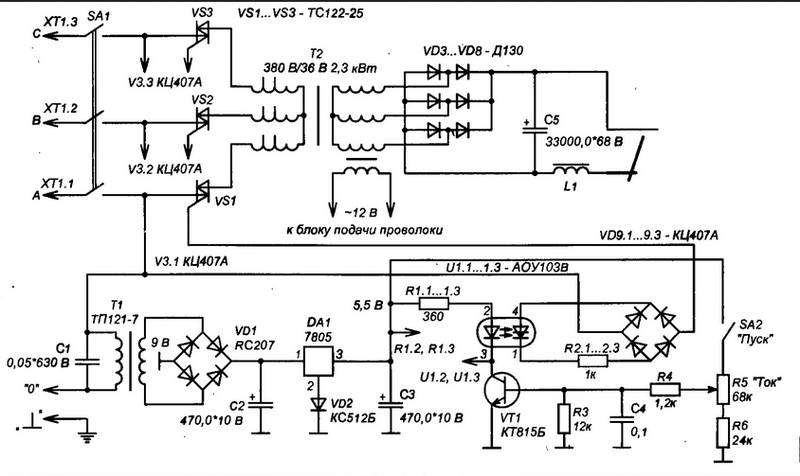
Электрическая схема протяжки
На скорость протягивания проволоки влияют как механические, так и электрические составляющие устройства.
Электрическое управление осуществляется следующим образом. При включении переключателя SB1 и нажатии кнопки SA1 активируется реле K2. Это запускает работу реле К1 и К3. Один из контактов К1.1 отвечает за подачу газа, а К1.2 замыкает цепь и включает подачу электрического тока к электродвигателю. Двигательный тормоз отключается через К1.3. Время обратных действий регулируется резистором R2, и по истечении этого времени срабатывают контакты реле К3. В результате газ подается в горелку, но сварочный процесс еще не начат.
Сварка начинается только после зарядки конденсатора С2 и отключения реле К3. В этот момент запускается электродвигатель, срабатывает реле К5, и начинается подача проволоки, что инициирует процесс сварки.
Ключевым элементом управляющего узла, отвечающим за стабилизацию тока, является микроконтроллер. Именно от этого компонента зависят параметры и возможность регулировки силы тока.
Когда контакты кнопки SA1 размыкаются, реле К2 отключается, что приводит к выключению реле К1. Подача тока прекращается через контакт К1.1, и сварка останавливается.


Окончательный монтаж
Сначала в каркас устанавливают преобразующий трансформатор с управляющим узлом. К трансформатору подключают сетевой кабель. Блок управления собирают отдельно, затем его элементы соединяют с трансформатором и горелкой с помощью кабеля. После этого газовый баллон подключают к горелке.
Для изготовления и сборки потребуется следующий набор инструментов:
- Сварочный аппарат.
- Тиски с зубилами.
- Паяльник.
- Молоток.
- Плоскогубцы.
- Болгарка.
- Острый нож и линейка.
- Комплект метчиков.
- Ножовка и дрель.
Правила безопасности
Сварочный полуавтомат идеально подходит для выполнения различных задач в домашних условиях. С его помощью даже начинающий мастер сможет создать аккуратный и качественный шов при соединении разных материалов.
Чтобы работа проходила комфортно и эффективно, следуйте нескольким ключевым рекомендациям по технике безопасности:
- Обеспечьте свободный доступ к сварочному аппарату со всех сторон.
- Перед началом сварки проверьте заземление устройства и исправность всех соединений.
- Используйте специальные средства защиты глаз для наблюдения за световой дугой.
- Выполняйте сварочные работы в помещениях с хорошей вентиляцией.
- Все ремонтные работы проводите только при полном отключении устройства от сети.
Соблюдение этих простых правил поможет минимизировать риск травм и ожогов, а также обеспечит высокую производительность сварки.

Типы подающих механизмов
Подающие механизмы для сварочных полуавтоматов играют ключевую роль в процессе сварки, обеспечивая стабильную и точную подачу сварочной проволоки. Существует несколько типов подающих механизмов, каждый из которых имеет свои особенности и преимущества, что позволяет выбрать наиболее подходящий вариант в зависимости от конкретных условий работы.
Первый тип подающих механизмов – это механизмы с роликовым приводом. Они состоят из двух или более роликов, которые захватывают проволоку и проталкивают её к сварочной горелке. Ролики могут быть выполнены из различных материалов, таких как резина или металл, что влияет на сцепление с проволокой и её подачу. Роликовые механизмы обеспечивают высокую точность подачи и могут использоваться для различных диаметров проволоки.
Второй тип – это механизмы с зубчатыми передачами. В таких системах используется зубчатая передача, которая обеспечивает надежное сцепление с проволокой и минимизирует риск её проскальзывания. Зубчатые механизмы часто применяются в условиях, где требуется высокая скорость подачи и точность, например, при сварке тонких материалов.
Третий тип – это механизмы с пневматическим приводом. В таких системах подача проволоки осуществляется с помощью сжатого воздуха, что позволяет достичь высокой скорости и плавности подачи. Пневматические механизмы часто используются в автоматизированных системах сварки, где требуется высокая производительность и минимизация человеческого фактора.
Четвертый тип – это механизмы с электроприводом. Они обеспечивают точную и регулируемую подачу проволоки, что позволяет оператору настраивать скорость в зависимости от требований сварочного процесса. Электроприводные механизмы могут быть интегрированы в системы управления, что позволяет автоматизировать процесс и повысить его эффективность.
Каждый из этих типов подающих механизмов имеет свои преимущества и недостатки, и выбор конкретного механизма зависит от множества факторов, включая тип сварки, используемые материалы и условия работы. Важно учитывать, что правильный выбор подающего механизма может значительно повысить качество сварки и снизить затраты на материалы и время.
Проблемы и их решения
При эксплуатации подающего механизма сварочного полуавтомата могут возникать различные проблемы, которые могут негативно сказаться на качестве сварки и общей производительности оборудования. Рассмотрим наиболее распространенные из них и возможные решения.
1. Неправильная подача проволоки
Одной из наиболее частых проблем является неправильная подача сварочной проволоки. Это может быть вызвано несколькими факторами, такими как неправильная настройка давления роликов, загрязнение механизма или использование проволоки неподходящего диаметра. Чтобы решить эту проблему, необходимо:
- Проверить и отрегулировать давление роликов, чтобы обеспечить оптимальное сцепление с проволокой.
- Очистить механизм от загрязнений и остатков проволоки.
- Убедиться, что используемая проволока соответствует требованиям полуавтомата.
2. Заклинивание проволоки
Заклинивание проволоки может происходить из-за неправильной укладки проволоки в катушке или из-за перегиба проволоки в подающем механизме. Для устранения этой проблемы рекомендуется:
- Проверить правильность укладки проволоки в катушке и убедиться, что она свободно вращается.
- Регулярно проверять и очищать направляющие и ролики подающего механизма от загрязнений.
- Использовать направляющие, которые минимизируют изгиб проволоки.
3. Перегрев подающего механизма
Перегрев может привести к выходу из строя подающего механизма и снижению его эффективности. Причинами перегрева могут быть недостаточная смазка, перегрузка механизма или неправильная работа вентиляции. Для предотвращения перегрева необходимо:
- Регулярно смазывать подающие ролики и другие движущиеся части механизма.
- Следить за рабочими нагрузками и не превышать допустимые параметры.
- Обеспечить хорошую вентиляцию вокруг механизма, чтобы избежать накопления тепла.
4. Неправильная настройка скорости подачи
Неправильная скорость подачи проволоки может привести к недостаточной или избыточной подаче, что негативно скажется на качестве сварного шва. Для решения этой проблемы следует:
- Регулировать скорость подачи в зависимости от типа сварочного процесса и используемого материала.
- Проводить тестовые сварки для определения оптимальной скорости подачи.
- Использовать автоматические системы контроля, если они предусмотрены конструкцией полуавтомата.
В заключение, правильная диагностика и своевременное устранение проблем подающего механизма сварочного полуавтомата являются ключевыми факторами для обеспечения его надежной работы и достижения высококачественных результатов сварки. Регулярное техническое обслуживание и соблюдение рекомендаций производителя помогут минимизировать риск возникновения неисправностей.
Техническое обслуживание и настройка
Техническое обслуживание и настройка подающего механизма сварочного полуавтомата являются ключевыми аспектами, которые напрямую влияют на качество сварки и долговечность оборудования. Регулярное обслуживание позволяет избежать поломок и обеспечивает стабильную работу устройства. В этом разделе рассмотрим основные процедуры, которые необходимо выполнять для поддержания подающего механизма в исправном состоянии.
Регулярная проверка компонентов
Первым шагом в техническом обслуживании является регулярная проверка всех компонентов подающего механизма. Это включает в себя осмотр роликов, которые отвечают за подачу проволоки, а также проверку состояния направляющих и других элементов. Износ роликов может привести к неправильной подаче проволоки, что, в свою очередь, негативно скажется на качестве сварного шва.
Очистка механизма
На подающий механизм может скапливаться пыль, грязь и остатки сварочной проволоки. Регулярная очистка всех частей механизма поможет избежать засоров и обеспечит бесперебойную работу. Для этого рекомендуется использовать сжатый воздух и мягкие щетки. Важно избегать использования агрессивных химических средств, которые могут повредить детали механизма.
Смазка подвижных частей
Смазка подвижных частей подающего механизма также играет важную роль в его работе. Недостаток смазки может привести к увеличению трения и, как следствие, к быстрому износу деталей. Рекомендуется использовать смазочные материалы, рекомендованные производителем, и следовать инструкциям по их применению. Смазка должна проводиться регулярно, особенно после длительных периодов эксплуатации.
Настройка натяжения проволоки
Правильная настройка натяжения проволоки является критически важной для обеспечения стабильной подачи. Слишком сильное натяжение может привести к повреждению проволоки, а слишком слабое — к ее заеданию. Настройка натяжения осуществляется с помощью специальных регуляторов, которые обычно находятся на корпусе подающего механизма. Рекомендуется проверять натяжение перед каждой сваркой и корректировать его при необходимости.
Проверка электрических соединений
Электрические соединения подающего механизма также требуют внимания. Неисправные соединения могут привести к сбоям в работе устройства и даже к его поломке. Регулярно проверяйте состояние проводов и разъемов, а также убедитесь, что все соединения надежно закреплены. В случае обнаружения повреждений, их следует немедленно устранить.
Тестирование работы механизма
После выполнения всех процедур обслуживания и настройки рекомендуется провести тестирование работы подающего механизма. Это можно сделать, запустив сварочный полуавтомат на холостом ходу и наблюдая за подачей проволоки. Если возникают какие-либо проблемы, такие как заедание или нестабильная подача, необходимо провести дополнительную диагностику и устранить неисправности.
В заключение, регулярное техническое обслуживание и правильная настройка подающего механизма сварочного полуавтомата являются залогом его надежной и эффективной работы. Следуя вышеописанным рекомендациям, можно значительно продлить срок службы оборудования и обеспечить высокое качество сварочных работ.


