


В мире металлообработки резцы для токарного станка играют ключевую роль, обеспечивая высокую точность и качество обработки деталей. Правильный выбор и понимание особенностей конструкции различных типов резцов, таких как проходные, упорные и отрезные, являются важными аспектами для достижения эффективных результатов в работе. Эта статья поможет читателям разобраться в классификации режущих инструментов, их назначении и особенностях, что, в свою очередь, позволит оптимизировать процессы токарной обработки и повысить производительность.
Конструктивные особенности токарного резца
Токарное оборудование используется на протяжении многих лет. Первый резец для токарных станков имел простую конструкцию, которая сохранилась практически без изменений. Ключевыми компонентами режущего инструмента являются:
- Державка — элемент инструмента, предназначенный для его закрепления в специальном узле станка.
- Рабочая головка — вторая часть резца, с помощью которой осуществляется механическая обработка заготовки.
Рабочая головка имеет более сложную форму и состоит из нескольких режущих кромок, каждая из которых имеет определенный угол заточки. Выбор угла заточки зависит от характеристик работы: режимов резания, свойств материала, необходимой точности размеров и других факторов. Державка может быть выполнена в двух вариантах: прямоугольной и квадратной формы.
Классификация по конструктивным признакам
Работа с токарными станками по металлу возможна с использованием различных типов режущих инструментов. Установочные приспособления позволяют закреплять следующие виды инструментов:
- Прямые инструменты — наиболее распространенные. В этом случае державка и рабочая головка располагаются на одной или двух параллельных осях. Для таких инструментов подходят разнообразные держатели.
- Изогнутые инструменты отличаются тем, что ось рабочей части отклоняется от оси державки под определенным углом. Изготовление изогнутых резцов встречается часто, так как они подходят как для чернового, так и для чистового точения.
- Оттянутые инструменты имеют меньшую ширину рабочей головки по сравнению с державкой. Работа с такими инструментами осуществляется довольно часто.
- Отогнутые инструменты имеют оси рабочей части и державки, которые не совпадают. Это смещение заметно при взгляде на инструмент сверху.
Кроме того, классификация режущих инструментов осуществляется в соответствии с установленными стандартами ГОСТ. Согласно техническим характеристикам выделяют следующие группы токарных резцов:
- Цельные резцы, изготовленные из одного металла. Такой сплав может состоять из различных химических элементов, которые повышают жесткость и прочность, а также улучшают устойчивость к образованию трещин и другим дефектам. В качестве материала часто используются инструментальные стали.
- Инструменты, у которых на рабочую часть напаивается пластина. Напайка осуществляется с использованием специального сплава, что обеспечивает высокую прочность и надежность. Пластины из твердых сплавов, способные выдерживать длительные нагрузки, также могут быть напаяны. Такие инструменты получили широкое распространение, так как их использование значительно улучшает качество обрабатываемой поверхности.
- Резцы со сменными режущими пластинами, которые фиксируются с помощью специальных винтов или прижимов. В этом случае нож можно заменить по мере износа. Из-за сложности конструкции и высокой стоимости такие инструменты применяются реже.
Состав сплавов, используемых для изготовления режущих инструментов, может значительно варьироваться. Для определения основных механических свойств указывается марка металла, применяемого при производстве изделия.
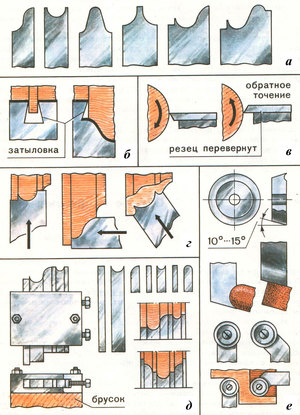

| Тип резца | Особенности конструкции | Применение |
|---|---|---|
| Прямой резец | Прямолинейная форма, острый угол заточки | Обработка плоских поверхностей |
| Конический резец | Конусообразная форма, заточка по спирали | Обработка цилиндрических деталей |
| Резец с радиусом | Закругленная кромка, уменьшает нагрузку на резец | Обработка криволинейных поверхностей |
| Резец для нарезки резьбы | Специальная форма, с винтовой заточкой | Нарезка внутренней и наружной резьбы |
| Резец для фасок | Угол заточки 45 градусов, скошенная кромка | Обработка фасок и углов |
Интересные факты
Вот несколько интересных фактов о резцах для токарного станка по металлу и их конструкции:
-
Материалы и покрытия: Резцы для токарных станков изготавливаются из различных материалов, включая быстрорежущую сталь (HSS), карбид и керамику. Современные резцы часто имеют специальные покрытия, такие как TiN (нитрид титана) или TiAlN (нитрид титана-алюминия), которые значительно увеличивают их износостойкость и позволяют работать на более высоких скоростях.
-
Геометрия резца: Конструкция резца включает в себя множество параметров, таких как угол заточки, форма режущей кромки и профиль. Эти параметры влияют на эффективность резания, качество поверхности и срок службы инструмента. Например, резцы с положительным углом заточки требуют меньшей силы резания и обеспечивают более гладкую поверхность, но могут быть менее устойчивыми к износу.
-
Специальные резцы: Существуют специализированные резцы, разработанные для выполнения конкретных операций, таких как нарезка резьбы, фрезерование или обработка сложных профилей. Например, резцы для нарезки резьбы имеют особую форму и углы, которые позволяют создавать точные и качественные резьбы, что критично для многих промышленных применений.
Другие разновидности резцов
Классификация инструментов также зависит от направления подачи. Существует два основных типа токарных резцов:
- Левосторонние — инструмент перемещается слева направо в процессе обработки.
- Правосторонние — наиболее распространенный тип, при котором подача суппорта осуществляется справа налево.
Технологическая карта обработки заготовки включает использование следующих инструментов:

- Для черновой обработки. Обычно требуется низкая скорость вращения шпинделя и высокая подача, что позволяет снимать значительный слой материала за один проход. Однако снижение скорости может негативно сказаться на качестве поверхности. На этом этапе формируются важные геометрические элементы изделия, такие как фаски и канавки.
- Для чистовой обработки. После удаления основного слоя металла начинается этап чистовой обработки, на котором размеры заготовки и уровень шероховатости доводятся до окончательных значений.
- Некоторые эксперты выделяют получистовую обработку, но на практике инструменты этой категории используются редко.
- Для выполнения тонких технологических операций. Если деталь требует высокой точности, устанавливается инструмент для тонкой обработки. Он изготавливается из сверхтвердых материалов, а размеры и форма его наконечника остаются стабильными на протяжении всего срока службы. Чаще всего такие инструменты применяются на станках с числовым программным управлением.
Вариант для черновой обработки является самым экономичным, так как к нему предъявляется меньше требований, и для его производства используются более доступные материалы.

Виды токарных резцов по металлу
Существует несколько видов инструмента в зависимости от их назначения. Этот аспект влияет на форму, размеры и угол заточки режущей кромки. Рассмотрим основные типы:
- Прямой проходной резец — наиболее распространенный вариант, используемый для создания наружной цилиндрической поверхности. Однако он менее удобен для снятия фасок.
- Отогнутый проходной резец также подходит для формирования наружной цилиндрической поверхности, но более удобен для снятия фасок. Державка этого инструмента может иметь различные формы и размеры.
- Упорный проходной резец с отогнутой рабочей частью используется для получения наружной цилиндрической формы и считается самым востребованным инструментом на рынке. Его конструктивные особенности позволяют снимать значительный слой металла за один проход.
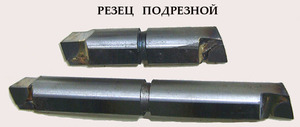
- Подрезной инструмент предназначен для обработки торцевых поверхностей. Благодаря изменению формы рабочей части он позволяет снимать металл перпендикулярно оси заготовки. Хотя область применения этого инструмента ограничена, он необходим для выполнения многих технологических операций.
- Отрезные резцы для токарных станков широко используются для отрезки заготовок под прямым углом. Характерная особенность конструкции — тонкая ножка, позволяющая глубоко врезаться в металл. Для увеличения срока службы на ножку напаивается пластина из твердосплавного материала.
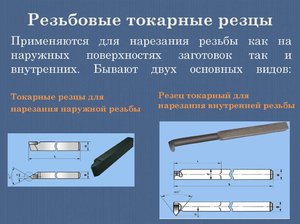
- Резьбонарезные инструменты применяются при наличии соответствующего режима работы станка. Существуют винторезные модели для нарезания резьбы на поверхности. Для этой работы требуется специальный инструмент, создающий канавку нужной формы. В отдельную категорию входят инструменты для создания внутренней резьбы, которые имеют сложную форму и предназначены для подведения к торцевой поверхности под определенным углом. Резьбонарезной инструмент для внутренней резьбы напоминает расточный, но отличается формой режущей кромки.
- Расточный инструмент предназначен для обработки глухих отверстий, расположенных с торцевой стороны. Выделяют два типа таких резцов: для глухих и сквозных отверстий. Основное отличие заключается в форме режущей кромки. Рабочая часть выполнена в отогнутом виде, что позволяет подводить инструмент к внутренней части заготовки.
На рынке также можно найти инструменты для мини-станков. Они отличаются меньшими размерами державки. Использование современных сплавов при производстве делает инструмент более устойчивым к механическим и другим воздействиям.

Особенности сборных резцов
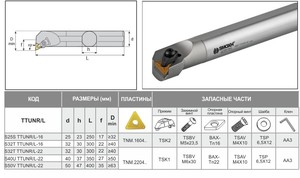
При анализе универсальных резцов важно обратить внимание на их сборную конструкцию. Эти инструменты могут оснащаться режущими пластинами различных форм. К ключевым характеристикам данного типа относятся:
- Замена наконечника позволяет получить множество вариантов резца и изменять угол обработки, что необходимо для создания сложных поверхностей.
- Конструкция таких инструментов достаточно сложна, что влияет на их стоимость.
- Обычно изделия используются на станках с ЧПУ или специализированных моделях для выполнения определенных задач.
- Метод крепления не рассчитан на высокие нагрузки, поэтому важно правильно выбирать режим резания.
- Режущие пластины изготавливаются из прочных и износостойких сплавов, что обеспечивает их длительный срок службы и возможность применения для чистовой обработки.
Распространение станков с ЧПУ привело к появлению новых типов резцов.
Это связано с тем, что возможности станка зависят от эксплуатационных характеристик используемого режущего инструмента.
Разработка современных сплавов, способных выдерживать высокие температуры и трение, позволяет максимально использовать потенциал такого оборудования. Поэтому резцы с твердосплавными пластинами сегодня широко применяются в машиностроении, станкостроении и других отраслях. Однако их высокая цена делает использование на обычных токарных станках менее рентабельным. В связи с этим цельные инструменты по-прежнему часто используются для выполнения различных операций.


Материалы для изготовления токарных резцов
При выборе токарных резцов для металлообработки важным аспектом является материал, из которого они изготовлены. Разные материалы обладают уникальными свойствами, которые влияют на производительность, долговечность и качество обработки. Рассмотрим наиболее распространенные материалы, используемые для изготовления токарных резцов.
Сталь — один из самых традиционных материалов для токарных резцов. Стальные резцы могут быть изготовлены из углеродной или легированной стали. Углеродная сталь, как правило, используется для обработки мягких металлов и обладает хорошей прочностью, но при этом менее устойчива к износу. Легированная сталь, содержащая такие элементы, как хром, ванадий или молибден, обеспечивает лучшую прочность и износостойкость, что делает ее более подходящей для обработки твердых материалов.
Твердосплавные резцы изготавливаются из карбида вольфрама и других твердых материалов. Они обладают высокой твердостью и износостойкостью, что позволяет использовать их для обработки различных металлов, включая нержавеющую сталь и сплавы. Твердосплавные резцы сохраняют свою остроту дольше, чем стальные, и могут работать на более высоких скоростях, что увеличивает производительность. Однако они более хрупкие и могут сломаться при неправильной эксплуатации.
Керамические резцы становятся все более популярными благодаря своей высокой твердости и термостойкости. Они идеально подходят для высокоскоростной обработки и могут использоваться для резки материалов с высокой прочностью. Керамика устойчива к коррозии и не требует частой заточки, однако такие резцы также имеют свои ограничения, так как они менее устойчивы к ударам и могут трескаться при неправильном использовании.
Суперсплавы и композитные материалы также находят применение в производстве токарных резцов. Эти материалы часто используются в высокотехнологичных отраслях, таких как аэрокосмическая и автомобильная промышленность, где требуется высокая прочность и термостойкость. Они могут быть более дорогими, но обеспечивают отличные характеристики при обработке сложных материалов.
В заключение, выбор материала для токарного резца зависит от конкретных задач и условий работы. Углеродная и легированная сталь подходят для обычных операций, в то время как твердосплавные и керамические резцы обеспечивают более высокую производительность и долговечность. При этом важно учитывать не только материал, но и конструкцию и геометрию резца, которые также влияют на эффективность обработки.
Технология заточки резцов
Заточка резцов для токарного станка по металлу является важным процессом, который напрямую влияет на качество обработки, производительность и срок службы инструмента. Правильная заточка позволяет достичь оптимального сечения, что обеспечивает эффективное удаление материала и минимизирует износ как резца, так и обрабатываемой детали.
Существует несколько методов заточки резцов, каждый из которых имеет свои особенности и применяется в зависимости от типа обрабатываемого материала и требуемой операции. Наиболее распространенными являются заточка на абразивных круглах, использование шлифовальных машин и ручная заточка с помощью специальных инструментов.
При заточке резцов необходимо учитывать угол заточки, который влияет на характеристики резания. Угол передней поверхности, угол задней поверхности и угол боковой поверхности — все эти параметры должны быть точно соблюдены. Например, для резцов, предназначенных для обработки мягких металлов, угол заточки может быть меньше, что снижает трение и улучшает качество реза. В то же время для твердых материалов требуется более острый угол, чтобы обеспечить эффективное резание.

Кроме углов заточки, важным аспектом является выбор абразивного материала. Для заточки резцов используются различные абразивные круги, такие как корундовые, алмазные и кубические нитридные. Каждый из них имеет свои преимущества и недостатки. Например, алмазные круги обеспечивают высокую скорость заточки и долговечность, но их стоимость значительно выше, чем у корундовых.
Процесс заточки должен проводиться с соблюдением определенных условий. Важно контролировать температуру, чтобы избежать перегрева резца, который может привести к потере твердости и ухудшению его эксплуатационных характеристик. Для этого рекомендуется использовать охлаждающие жидкости, которые не только снижают температуру, но и удаляют стружку и абразивные частицы с рабочей поверхности.
После заточки резцы необходимо проверять на наличие дефектов и соответствие заданным параметрам. Это можно сделать с помощью специальных измерительных инструментов, таких как угломеры и микрометры. Также важно проводить визуальный осмотр, чтобы выявить возможные трещины или сколы, которые могут негативно сказаться на процессе обработки.
Регулярная заточка резцов и соблюдение технологии заточки позволяют значительно продлить срок службы инструмента, улучшить качество обработки и повысить производительность токарного станка. Поэтому этот процесс следует рассматривать как неотъемлемую часть работы с металлообрабатывающим оборудованием.
Выбор резца в зависимости от обрабатываемого материала
Выбор резца для токарного станка по металлу напрямую зависит от типа обрабатываемого материала. Разные металлы имеют различные механические свойства, такие как твердость, прочность и вязкость, что требует применения специализированных инструментов для достижения оптимальных результатов обработки.
Для обработки мягких металлов, таких как алюминий или медь, подойдут резцы с углом заточки 15-20 градусов. Эти резцы обычно изготавливаются из быстрорежущей стали (HSS) или твердосплавных материалов. Они обеспечивают хорошую производительность и позволяют получать качественную поверхность за счет низкого трения и высокой скорости резания.
При работе с более твердыми металлами, такими как сталь или чугун, необходимо использовать резцы с более высоким углом заточки, обычно от 20 до 30 градусов. Такие резцы должны быть выполнены из твердосплавных материалов, так как они способны выдерживать высокие температуры и нагрузки, возникающие в процессе резания. Твердосплавные резцы также имеют большую стойкость к износу, что позволяет значительно увеличить срок их службы.
Для обработки нержавеющей стали, которая отличается высокой прочностью и вязкостью, рекомендуется использовать резцы с специальным покрытием, например, титановым или алмазным. Эти покрытия уменьшают трение и повышают стойкость к коррозии, что особенно важно при работе с нержавеющими сплавами. Угол заточки для таких резцов может варьироваться от 15 до 25 градусов в зависимости от конкретных условий обработки.
Кроме того, важно учитывать и другие факторы, такие как скорость резания, подача и глубина реза. Эти параметры также зависят от материала, который обрабатывается. Например, для мягких металлов можно использовать более высокие скорости резания, тогда как для твердых сплавов рекомендуется снижать скорость, чтобы избежать перегрева и повреждения инструмента.

В заключение, правильный выбор резца для токарного станка по металлу является ключевым фактором для достижения высококачественной обработки. Учитывая характеристики обрабатываемого материала и соответствующие параметры резания, можно значительно повысить эффективность работы и продлить срок службы инструмента.


