


В современном мире сварочные осцилляторы играют ключевую роль в обеспечении качественного соединения материалов, особенно в таких областях, как строительство и машиностроение. Эта статья посвящена различным видам осцилляторов, их характеристикам и принципу работы, а также предлагает подробную схему для самостоятельной сборки устройства. Мы рассмотрим отличия между непрерывными и импульсными осцилляторами, а также предоставим рекомендации по эксплуатации и последовательности сварки. Данная информация будет полезна как профессиональным сварщикам, так и любителям, стремящимся улучшить свои навыки и создать эффективное сварочное оборудование своими руками.
Принцип работы осциллятора
При сварке цветных металлов чаще всего используют аргонодуговые аппараты. В них вольфрамовые электроды плавят края, создавая ванну расплавленного металла. Для соединения алюминия и нержавеющей стали обычно применяют инвертор как источник напряжения и тока.
Однако возникает общая проблема — трудности с первоначальным разжиганием дуги. При работе с цветными металлами электродом постукивают по поверхности, что приводит к образованию трещин и следов, требующих последующей обработки. Для аргонной сварки в таких случаях необходим осциллятор.
Если металл имеет небольшую толщину, использование низких токов может приводить к постоянному гашению дуги. Частое повторное возбуждение дуги отнимает время, и для предотвращения таких проблем также требуется осциллятор.
Конструкция этих устройств может варьироваться, но все они предназначены для создания сварочной дуги между электродом и изделием на расстоянии около пяти миллиметров. Осциллятор устанавливается между источником тока и горелкой с вольфрамовым электродом.
Принцип работы осциллятора основан на преобразовании входящего напряжения в высокочастотные короткие импульсы. Эти импульсы комбинируются с сварочным током и активно участвуют в процессе розжига. Осциллятор для инвертора можно собрать самостоятельно.
Эти устройства могут работать как от переменного, так и от постоянного тока, увеличивая как напряжение, так и частоту электрического тока. Например, если на вход устройства подать напряжение 220 В с частотой 50 Герц, на выходе можно получить напряжение от 2500 до 3000 В при частоте от 150 000 до 300 000 Герц. Длительность полученных импульсов составляет десятки микросекунд.
Номинальная мощность таких устройств составляет примерно 250–350 Ватт.

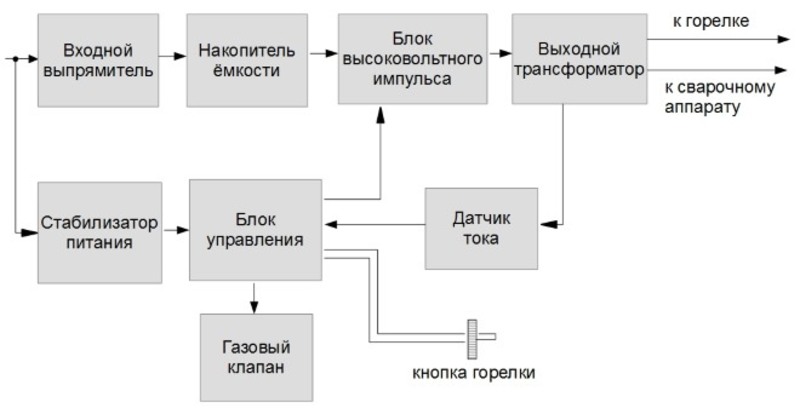
Функциональная схема
Технические характеристики каждого устройства зависят от его конструкции и свойств компонентов, входящих в его схему. Основные элементы агрегата включают:
- Колебательный контур, состоящий из индуктивной катушки и конденсатора. Катушка представляет собой вторичную обмотку трансформатора, работающего на высокой частоте. Этот контур генерирует необходимые искры.
- Разрядник.
- Две дроссельные катушки.
- Высокочастотный повышающий трансформатор, преобразующий входные параметры напряжения в высокочастотные колебания.
Кроме того, устройство включает вспомогательные электрические компоненты для обеспечения безопасности эксплуатации. К ним относится защитный конденсатор, который защищает пользователя от поражения электрическим током, а также предохранитель.

Предохранитель должен срабатывать в случае короткого замыкания или пробоя конденсатора.
Входное напряжение, проходя через обмотки повышающего трансформатора, попадает в колебательный контур и начинает зарядку конденсатора. Как только конденсатор достигает необходимой ёмкости, происходит разряд, что приводит к пробою. Пробой вызывает короткое замыкание в колебательном контуре, что, в свою очередь, вызывает резонансные колебания. Ток высокой частоты, создающий эти колебания, проходит через защитный конденсатор и обмотки катушки, достигая сварочной дуги.
Защитный конденсатор свободно пропускает высокочастотный ток, который также имеет значительное напряжение. Однако этот блокировочный конденсатор не позволяет проходить токам низкой частоты, так как обладает высоким сопротивлением. Это свойство препятствует прохождению низкочастотного тока от сварочного устройства и обеспечивает надежную защиту от короткого замыкания.
| Компонент | Описание | Рекомендуемое количество |
|---|---|---|
| Трансформатор | Преобразует напряжение для сварки | 1 |
| Диодный мост | Преобразует переменный ток в постоянный | 1 |
| Конденсатор | Сглаживает выходное напряжение | 1-2 |
| Резистор | Ограничивает ток в цепи | 1 |
| Осциллятор | Генерирует высокочастотные колебания | 1 |
| Выключатель | Включает и выключает устройство | 1 |
| Корпус | Защищает внутренние компоненты | 1 |
| Провода и соединения | Соединяют все компоненты | По необходимости |
Интересные факты
Вот несколько интересных фактов о сборке сварочного осциллятора своими руками:
-
Принцип работы: Сварочный осциллятор использует высокочастотные колебания для создания электрической дуги, что позволяет сваривать материалы с высокой точностью и минимальным тепловым воздействием. Это особенно полезно для тонких металлов, где традиционные методы могут привести к деформации.
-
Элементы схемы: В сборке сварочного осциллятора часто используются транзисторы, конденсаторы и индуктивности. Правильный выбор и настройка этих компонентов критически важны для достижения нужной частоты и мощности, что может быть вызовом для начинающих радиолюбителей.
-
Безопасность: При сборке сварочного осциллятора необходимо соблюдать строгие меры безопасности. Высокочастотные колебания могут быть опасны для здоровья, а также существует риск электрического удара. Поэтому важно использовать защитные средства и работать в хорошо проветриваемом помещении.
Эти факты подчеркивают как технические аспекты, так и важность безопасности при работе с сварочными осцилляторами.
Последовательность процесса сварки
Несмотря на различия в конструкции, работа устройств данного типа осуществляется по единой схеме. Последовательность функционирования аппарата выглядит следующим образом:
- Сварщик нажимает кнопку «Пуск» на горелке.
- Выпрямитель получает электрическое напряжение из сети, преобразует его и передает на накопитель.
- Накопительный блок начинает заряжаться.
- Когда накопительный конденсатор срабатывает, происходит высвобождение импульса.
- Импульс направляется на высокочастотный трансформатор, где преобразуется в высоковольтный сигнал.
- Параллельно срабатывает газовый клапан, и аргон выходит из газовой камеры.
- После кратковременного разряда тока в газовом облаке возникает дуга, что инициирует процесс сварки.
- Когда сварочный ток превышает пять ампер, импульс затухает, и начинается сварка с заданными параметрами. При потере контакта генерируется новый импульс для восстановления дуги.
- По завершении сварки устройство завершает свою работу.
Если вы решите изготовить аргоновую горелку самостоятельно, конструкцию можно упростить, и аппарат станет полуавтоматом. В этом случае, если процесс сварки прерывается, необходимо вручную активировать бесконтактный поджиг, нажав кнопку «Пуск».

Виды осцилляторов
Устройства данного типа могут работать как в краткосрочном, так и в долгосрочном режиме, в зависимости от выполняемых задач. Таким образом, осцилляторы классифицируются на:
- Устройства с непрерывным режимом работы.
- Аппараты с импульсным режимом питания.
Для сварки тонких листовых материалов лучше всего подходят приборы с постоянным режимом работы. Они обеспечивают моментальный розжиг при приближении к заготовке. В процессе сварки горение будет стабильным и поддерживаться на протяжении всего времени, что позволяет получить аккуратный и качественный шов.

Для обеспечения безопасности рекомендуется использовать последовательное соединение устройства. Если предусмотрено параллельное подключение, необходимо установить защитные устройства от перенапряжения. При работе с алюминием, которая осуществляется исключительно на переменном токе, применяются импульсные аппараты.
Сборка в бытовых условиях
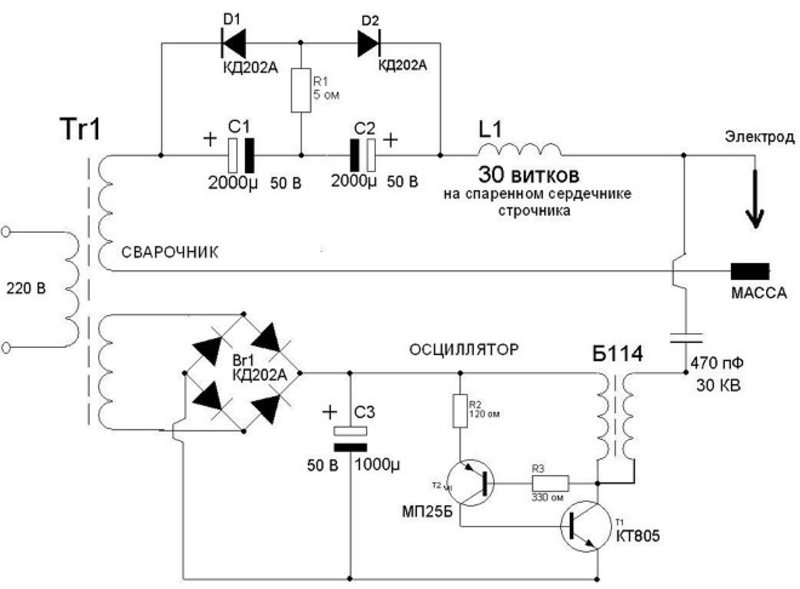
Для самостоятельной сборки аргонного сварочного аппарата из инвертора чаще всего используется простая и распространенная схема.
Ключевым элементом этой конструкции является повышающий трансформатор, который увеличивает стандартное напряжение до трех тысяч вольт. Наиболее сложным узлом при создании устройства является разрядник, генерирующий мощную искру. Именно разрядник и катушка индуктивности обеспечивают основную функцию — создание затухающих высокочастотных импульсов, необходимых для зажигания дуги и поддержания стабильного горения. В сочетании с блокировочным конденсатором они формируют узел колебательного контура.
Самодельные устройства могут быть собраны по двум схемам: импульсной или непрерывной. Приборы с непрерывным действием менее эффективны и требуют обязательного блока защиты от перенапряжения. Импульсные устройства считаются более предпочтительными, удобными и производительными.
Ключевым элементом узла управления является кнопка, выполняющая две функции: активация разрядника и контроль подачи защитного газа в зону сварки. Основные вопросы, на которые следует ответить при сборке, включают:
- Для каких материалов будет использоваться аппарат — алюминий или нержавеющая сталь.
- Какой тип электрического тока будет применяться — переменный или постоянный.
- Какое напряжение планируется использовать.
- На какую мощность будет рассчитан аппарат.
- Какое значение вторичного напряжения.
Сборка компонентов осуществляется на прямоугольной плате. Слева размещается трансформатор высокой частоты, блок управления и предохранительный узел. В центре логично расположить разрядник с конденсатором колебательного контура и блокировочный конденсатор, который препятствует прохождению низкочастотного тока к сварочному участку. Справа остается место для дросселя.
Трансформатор выбирается в зависимости от требований по величине тока во вторичной обмотке. Рекомендуется использовать сдвоенную катушку индуктивности для большей стабильности напряжения и тока, а также надежной защиты устройства. Контуры, входящие в состав, аналогичны и включают:
- Конденсатор, который в первой части должен выдерживать напряжение не менее 500 В, а во второй — 5–6 кВ. Емкость первого конденсатора должна составлять не менее 0,3 мФ, а второго — до 1 мФ.
- Варистор с напряжением во вторичной обмотке около 90–100 В (для первого каскада) и до 140–150 В для второго.
- Катушки индуктивности. Обе катушки имеют ферритовый сердечник, на который намотана медная проволока сечением около 20 квадратных миллиметров и зазором не менее 0,8 миллиметров. В первом каскаде количество витков составляет от семи, а во втором — меньше. Катушка второго каскада служит фильтром и защитой от колебаний тока, так как токи с различной амплитудой могут вызывать нестабильное горение.
Для разрядника необходимо найти плату с ребрами для теплоотведения, которая будет охлаждать устройство при срабатывании разряда. Вольфрамовые электроды можно заменить обычными, главное, чтобы их диаметр был не менее двух миллиметров. Концы электродов должны быть строго параллельны, а с помощью специального винта можно регулировать расстояние между ними.
Для достижения максимальной стабильности ко второй обмотке второго каскада подключается катушка от любого электрошокера. Для этого в схему необходимо добавить аккумулятор на шесть вольт, который будет обеспечивать питание этой катушки.
Наличие аккумулятора подчеркивает необходимость периодического осмотра и технического обслуживания устройства. Первый каскад подключается к инвертору, а второй предназначен для сварочной горелки и заготовки, которую нужно сварить. Корпус аппарата должен иметь вентиляционные отверстия и быть защищенным от влаги.

Правила эксплуатации
Использование осцилляторов достаточно просто, но требует соблюдения определенных правил для обеспечения безопасности, комфорта и эффективности работы с устройством. Следующие рекомендации помогут в этом:
- Приборы можно использовать как в закрытых помещениях, так и на улице.
- При сильном снегопаде или дожде лучше не включать устройство на улице.
- Температура окружающей среды должна быть в диапазоне от -10 до +40 градусов Цельсия.
- Уровень влажности воздуха не должен превышать 98%.
- Не рекомендуется использовать сварочный аппарат в помещениях с высоким уровнем пыли или агрессивными газами, которые могут повредить металл или изоляцию.
- Перед включением обязательно проверьте наличие заземления.
- Снимать защитный кожух устройства можно только в выключенном состоянии. Во время сварки кожух должен быть установлен.
- На рабочей поверхности разрядника не должно быть загрязнений или нагара. При необходимости очистите кончики разрядника с помощью тонкой наждачной бумаги.
При самостоятельной сборке осциллятора для инвертора также важно соблюдать правила работы с электрическими устройствами. Следует строго придерживаться основных принципов сборки электрических схем и использовать только те компоненты, которые соответствуют необходимым характеристикам.


Необходимые инструменты и материалы
Для сборки сварочного осциллятора своими руками потребуется ряд инструментов и материалов, которые обеспечат успешное выполнение проекта. Ниже перечислены основные компоненты, которые вам понадобятся.
Инструменты
- Паяльник – необходим для соединения электронных компонентов. Рекомендуется использовать паяльник мощностью от 30 до 60 Вт для обеспечения качественной пайки.
- Мультиметр – поможет в измерении напряжения, тока и сопротивления, что особенно важно для проверки работоспособности схемы.
- Отвертки – набор отверток различных размеров для работы с винтовыми соединениями на корпусе устройства.
- Кусачки и плоскогубцы – для обрезки проводов и манипуляций с мелкими деталями.
- Изолента и термоусадочные трубки – для изоляции соединений и защиты от короткого замыкания.
- Дрель – может понадобиться для создания отверстий в корпусе для установки компонентов.
- Ножницы по металлу – для резки металлических деталей, если они используются в конструкции.
Материалы
- Печатная плата – основа для монтажа электронных компонентов. Можно использовать как готовую плату, так и изготовить её самостоятельно.
- Электронные компоненты – резисторы, конденсаторы, транзисторы, диоды и интегральные схемы, которые соответствуют схеме вашего сварочного осциллятора.
- Блок питания – источник питания для вашего устройства. Убедитесь, что он соответствует необходимым параметрам по напряжению и току.
- Корпус – для защиты устройства от внешних воздействий. Корпус можно изготовить из пластика или металла, в зависимости от доступных материалов.
- Провода – для соединения всех компонентов. Рекомендуется использовать провода с изоляцией, подходящие по сечению для ваших нужд.
- Охлаждающие элементы – радиаторы или вентиляторы, если в вашей схеме предусмотрено использование мощных компонентов, которые могут перегреваться.
Собрав все необходимые инструменты и материалы, вы сможете приступить к сборке сварочного осциллятора по схеме. Важно заранее ознакомиться с инструкцией и схемой, чтобы избежать ошибок в процессе сборки.
Настройка и калибровка устройства
После завершения сборки сварочного осциллятора следующим важным этапом является его настройка и калибровка. Этот процесс необходим для обеспечения стабильной работы устройства и достижения оптимальных результатов сварки. В данной части статьи мы подробно рассмотрим основные шаги, которые помогут вам правильно настроить и откалибровать сварочный осциллятор.
1. Подготовка к настройке
Перед началом настройки убедитесь, что все компоненты устройства правильно подключены и надежно закреплены. Проверьте, что нет коротких замыканий и все соединения выполнены согласно схеме. Также рекомендуется использовать мультиметр для проверки основных параметров, таких как напряжение и сопротивление.
2. Первоначальная проверка
Включите сварочный осциллятор и проверьте его работу на холостом ходу. Убедитесь, что устройство запускается без посторонних шумов и вибраций. Если вы заметили какие-либо аномалии, остановите устройство и проверьте все соединения еще раз.
3. Настройка частоты осцилляции
Одним из ключевых параметров сварочного осциллятора является частота осцилляции. Для настройки частоты используйте переменный резистор или конденсатор, в зависимости от схемы вашего устройства. Измерьте выходное напряжение с помощью осциллографа и отрегулируйте частоту до необходимого значения, которое обычно указывается в технической документации для конкретного типа сварки.
4. Калибровка выходного напряжения
После настройки частоты необходимо откалибровать выходное напряжение. Для этого используйте мультиметр, чтобы измерить напряжение на выходе осциллятора. Сравните полученные значения с требуемыми параметрами, указанными в инструкции. Если напряжение не соответствует норме, отрегулируйте его с помощью соответствующих элементов схемы, таких как трансформаторы или резисторы.
 Читайте также:

5. Проверка стабильности работы
После всех настроек важно проверить стабильность работы устройства. Для этого проведите несколько тестовых сварок на различных материалах, чтобы убедиться, что сварочный осциллятор работает корректно и стабильно. Обратите внимание на качество сварных швов и отсутствие дефектов. Если результаты вас не устраивают, возможно, потребуется повторная настройка частоты или выходного напряжения.
6. Завершение калибровки
После успешного завершения всех этапов настройки и калибровки, зафиксируйте все параметры, чтобы в дальнейшем можно было легко восстановить настройки в случае необходимости. Рекомендуется также создать журнал, в который вы будете записывать все изменения и результаты тестов, что поможет в будущем при обслуживании устройства.
Следуя этим шагам, вы сможете правильно настроить и откалибровать сварочный осциллятор, что обеспечит его эффективную и надежную работу в процессе сварки. Помните, что регулярная проверка и калибровка устройства помогут поддерживать его в отличном состоянии и продлить срок службы.
Устранение распространённых проблем
При сборке сварочного осциллятора могут возникнуть различные проблемы, которые могут повлиять на его работу. Важно знать, как их диагностировать и устранять, чтобы обеспечить надежную и эффективную работу устройства. Рассмотрим наиболее распространенные проблемы и способы их решения.
1. Неправильная настройка частоты осциллятора
Если сварочный осциллятор не работает на заданной частоте, это может быть связано с неправильной настройкой компонентов схемы. Проверьте значения резисторов и конденсаторов, используемых в цепи генератора. Убедитесь, что они соответствуют расчетным значениям. Если необходимо, замените компоненты на более точные.
2. Перегрев компонентов
Перегрев может привести к выходу из строя ключевых элементов, таких как транзисторы или диоды. Убедитесь, что все компоненты правильно охлаждаются. Если вы заметили, что некоторые из них перегреваются, рассмотрите возможность установки радиаторов или вентиляторов для улучшения теплоотведения.
3. Нестабильная работа осциллятора
Если осциллятор работает нестабильно, это может быть вызвано плохими соединениями или плохим качеством компонентов. Проверьте все соединения на наличие окисления или механических повреждений. Убедитесь, что все компоненты установлены правильно и надежно закреплены.
4. Низкая мощность выходного сигнала
Если выходной сигнал осциллятора слишком слабый, это может быть связано с неправильным выбором трансформатора или недостаточной мощностью источника питания. Проверьте характеристики трансформатора и убедитесь, что он соответствует требованиям вашей схемы. Также убедитесь, что источник питания обеспечивает необходимое напряжение и ток.
5. Появление помех в работе
Электромагнитные помехи могут негативно сказаться на работе сварочного осциллятора. Для их устранения используйте экранирование проводов и компонентов, а также фильтры на входе и выходе устройства. Убедитесь, что все соединения выполнены с учетом минимизации индуктивности и емкости.
6. Неправильная полярность подключения
Ошибки при подключении компонентов могут привести к их повреждению или неправильной работе устройства. Всегда проверяйте полярность при подключении диодов, конденсаторов и других полярных элементов. Используйте маркировку на плате для упрощения процесса подключения.
Устранение этих распространенных проблем поможет вам добиться стабильной и эффективной работы сварочного осциллятора. Не забывайте также о регулярном обслуживании устройства и проверке его состояния, чтобы предотвратить возможные неисправности в будущем.


