


Ультразвуковой дефектоскоп – это незаменимый инструмент в области неразрушающего контроля, который позволяет выявлять скрытые дефекты и несовершенства в материалах и конструкциях. В данной статье мы подробно рассмотрим устройство ультразвукового дефектоскопа, его принцип работы и методы исследования, что поможет читателям лучше понять, как эффективно использовать этот прибор для обеспечения качества и безопасности различных изделий. Также мы предоставим видео, которое наглядно продемонстрирует основные аспекты работы с дефектоскопом, что сделает процесс обучения более доступным и понятным для всех желающих.
Дефектоскоп акустический и его методы исследования
Принцип действия ультразвукового дефектоскопа основан на свойствах звука. Отправляемый импульс представляет собой волну, и любая преграда на его пути вызывает отражение. Возвращающийся импульс фиксируется датчиком и подлежит анализу. Существует несколько ключевых методов ультразвуковой дефектоскопии: теневой, зеркально-теневой и эхо-метод. Все они относятся к импульсным методам, но есть и более специализированные, такие как резонансный, импедансный и ревербационный. В данной статье мы сосредоточимся на наиболее распространенных и доступных методах.
Теневой метод фиксирует ослабление возвращаемого сигнала, что проявляется в снижении энергии (интенсивности, амплитуды) или изменении фазы, вызванном огибанием дефектного участка. Однако этот метод имеет недостатки: он требует доступа к объекту с обеих сторон, так как сигнал исходит от пьезоизлучателя и принимается другим преобразователем. Это также снижает точность определения координат дефекта. Тем не менее, для грубой оценки качества изделия этот метод подходит и не требует идеального состояния исследуемой поверхности, позволяя получать результаты даже при наличии помех. Чаще всего его применяют для анализа сварочных швов.
Зеркально-теневой метод оценивает интенсивность импульса, отраженного от противоположной стенки образца. Сигнал проходит через весь объект, поскольку дефекты, как правило, небольшие и расположены перпендикулярно плоскости, по которой движется преобразователь, что минимально влияет на отражение волны. Например, это могут быть вертикальные трещины. Хотя они немного ослабляют интенсивность обратно идущей волны, этот метод используется редко в качестве основного. Чаще он применяется как дополнительный этап для выявления мелких дефектов, которые не дают четкого сигнала на отражение. Преимуществом данного метода являются невысокие требования к качеству поверхности и отсутствие необходимости в доступе с обеих сторон. Однако он не предоставляет точных координат, а лишь указывает на наличие дефекта.
Эхо-метод является наиболее распространенным и надежным. Он позволяет выявлять как поверхностные, так и объемные дефекты с высокой точностью, независимо от их ориентации. Метод применяется для анализа металлов и различных строительных материалов, таких как бетон и дерево. Главное условие — значительное взаимодействие с ультразвуком. Результаты анализа фиксируются на осциллографе или с помощью самописца. Этот метод отличается высокой надежностью, объективностью и чувствительностью. Его принцип основан на запуске коротких импульсов в образец и анализе отраженных волн, которые улавливаются датчиком.
Ультразвуковой дефектоскоп – природа импульсов
Акустический метод анализа определяется физическими свойствами звука. Звуковые волны могут сильно рассеиваться в воздухе из-за его сопротивления, поэтому поверхность образца нужно подготовить. В первую очередь, ей придают шероховатость; если исследуется узкая зона изделия, зазубрины должны быть перпендикулярны этой зоне (например, сварному шву). Во-вторых, чтобы минимизировать сопротивление воздуха, на поверхность наносят каплю контактной жидкости, которая может быть как обычной водой, так и маслом.
Если граница объекта вертикальна, контактная жидкость должна иметь высокую вязкость, чтобы не стекать сразу.
Ультразвуковой импульс создается с помощью пьезоэффекта. Хотя это не единственный метод, он является наиболее распространенным. Для тех, кто изучал физику в школе, знакомо понятие обратного пьезоэлектрического эффекта, на основе которого разрабатывается преобразователь акустического дефектоскопа. Он получает сигнал от электрического генератора, и ультразвуковые волны проникают в образец. При возвращении УЗ-сигнал попадает на преобразователь с прямым пьезоэффектом, что позволяет зарегистрировать его в виде электрических импульсов.

| Параметр | Описание | Рекомендации по проверке |
|---|---|---|
| Частота ультразвука | Оптимальная частота для различных материалов | Использовать частоты от 1 до 10 МГц в зависимости от толщины и типа материала |
| Чувствительность | Способность обнаруживать мелкие дефекты | Настроить чувствительность в зависимости от типа дефекта и материала |
| Калибровка оборудования | Процесс настройки дефектоскопа | Регулярно проводить калибровку с использованием стандартных образцов для обеспечения точности измерений |
Интересные факты
Вот несколько интересных фактов о ультразвуковом дефектоскопе и его применении для обнаружения несовершенств:

-
Принцип работы: Ультразвуковой дефектоскоп использует высокочастотные звуковые волны, которые проникают в материал. Когда эти волны встречают границы между различными средами (например, между металлом и воздухом или между различными слоями материала), часть энергии отражается обратно. Анализ этих отраженных волн позволяет выявить дефекты, такие как трещины, пустоты или включения.
-
Широкий спектр применения: Ультразвуковая дефектоскопия используется в самых разных отраслях, включая авиацию, судостроение, нефтегазовую промышленность и строительство. Это позволяет не только обеспечивать безопасность и надежность конструкций, но и продлевать срок службы оборудования.
-
Неразрушающий контроль: Одним из главных преимуществ ультразвукового дефектоскопа является его способность проводить неразрушающий контроль. Это означает, что дефектоскопия может быть выполнена без повреждения исследуемого объекта, что особенно важно для дорогостоящих или критически важных компонентов, таких как детали самолетов или трубопроводы.
Схема ультразвукового дефектоскопа и области применения
Акустический дефектоскоп выявляет различные виды неоднородностей в материалах, включая химические изменения. Его применение охватывает машиностроение, химию, энергетику, исследовательские лаборатории, приборостроение и строительство. С помощью этого устройства можно измерять пустоты, уплотнения, химические реакции, а также анализировать сварные швы и клеевые соединения. Кроме того, оно позволяет контролировать структуру деталей во время их движения на прокатной линии. Размеры дефектов, которые прибор может обнаружить, зависят от длины волны. Если нарушение структуры меньше ¼ длины волны, оно останется незамеченным.
Схема ультразвукового дефектоскопа включает генератор электроимпульсов, которые поступают на преобразователь. В процессе анализа преобразователь направляется на образец и генерирует ультразвуковой импульс. Эта волна проходит через исследуемый объект и отражается от первого встреченного дефекта или от противоположной стенки образца, если дефектов нет. Отраженная волна возвращается к преобразователю, затем сигнал проходит через усилитель и поступает на электронно-лучевую трубку, соединенную с генератором развертки. На этом этапе формируется график (спектр) плотности образца, где анализируются два параметра: амплитуда пиков и время прихода сигнала.

Настройка ультразвукового дефектоскопа – суть процесса
Перед началом работы с любым прибором необходимо провести его настройку или проверить параметры, установленные производителем. Настройка ультразвукового дефектоскопа осуществляется с использованием матричного устройства, что регламентируется специальными стандартами. На этом устройстве размещены плоские угловые отражатели, которые имитируют дефекты определенных размеров и форм. Матричное устройство сканируется по различным отражателям, в результате чего получаются сигналы и соответствующие графики. Эти данные анализируются, а значения заносятся в таблицу.
На основе таблицы создается график-аттестат, который демонстрирует зависимость амплитуд получаемых сигналов от размеров плоских отражателей на матричном устройстве. Затем с шагом 2 дБ фиксируются значения амплитуд импульса по этой зависимости и проводится анализ на предмет линейности полученной зависимости. Также проверяется соответствие этой зависимости полю допуска, указанному в стандарте. Если зависимость выходит за пределы допустимого поля, дефектоскоп требует перенастройки.
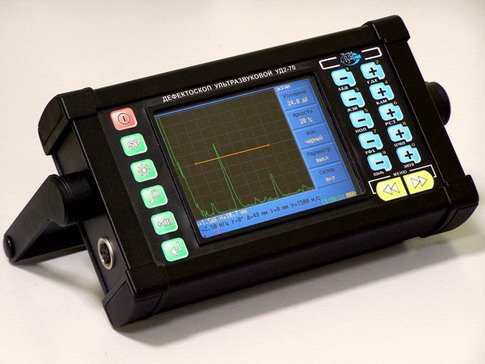
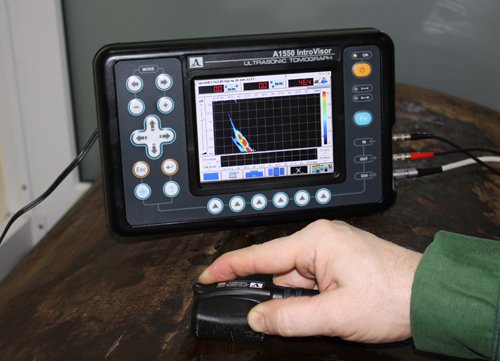
Фото настройки ультразвукового дефектоскопа, cnrinch.com. На изображении — измерение с помощью ультразвукового дефектоскопа, asphaltsonar.com. Фото применения ультразвукового дефектоскопа, asphaltsonar.com. На изображении — дефектоскоп, asphaltsonar.com. Фото вихретокового дефектоскопа, asphaltsonar.com.

Типы ультразвуковых датчиков и их характеристики
Ультразвуковые дефектоскопы используют различные типы датчиков, которые играют ключевую роль в процессе обнаружения и анализа дефектов в материалах. Каждый тип датчика имеет свои уникальные характеристики, которые определяют его применение в различных областях. Рассмотрим основные типы ультразвуковых датчиков и их особенности.
1. Пьезоэлектрические датчики
Пьезоэлектрические датчики являются наиболее распространенными в ультразвуковой дефектоскопии. Они работают на основе пьезоэлектрического эффекта, при котором механическое напряжение преобразуется в электрический сигнал и наоборот. Эти датчики могут быть как контактными, так и бесконтактными.
- Контактные датчики: Используются для непосредственного контакта с исследуемым объектом. Они обеспечивают высокую чувствительность и точность измерений, но требуют применения специальной жидкости для передачи ультразвуковых волн.
- Бесконтактные датчики: Позволяют проводить измерения без прямого контакта с объектом. Это особенно полезно для хрупких или горячих материалов, где контакт может привести к повреждениям.
2. Лазерные ультразвуковые датчики
Лазерные датчики используют лазерное излучение для генерации и регистрации ультразвуковых волн. Они обеспечивают высокую точность и могут использоваться для измерения в труднодоступных местах. Лазерные датчики не требуют контакта с объектом, что минимизирует риск повреждения.
 Читайте также:

Однако, их стоимость значительно выше, чем у традиционных пьезоэлектрических датчиков, что может ограничивать их применение в некоторых случаях.
3. Датчики с массивом элементов (Phased Array)
Датчики с массивом элементов представляют собой группу пьезоэлектрических элементов, которые могут работать одновременно или по отдельности. Это позволяет изменять угол и фокусировку ультразвуковых волн, что значительно увеличивает возможности диагностики.
Преимущества таких датчиков включают:
- Возможность получения изображений с высоким разрешением;
- Гибкость в настройке угла и глубины проникновения;
- Снижение времени на обследование благодаря многократному сканированию.
4. Датчики с широким спектром частот
Датчики, работающие на широком диапазоне частот, позволяют проводить диагностику различных материалов и типов дефектов. Они могут использоваться для обнаружения как мелких трещин, так и крупных дефектов, что делает их универсальными инструментами в ультразвуковой дефектоскопии.
5. Датчики для специальных условий
Существуют также специализированные датчики, разработанные для работы в экстремальных условиях, таких как высокая температура, давление или агрессивные химические среды. Эти датчики имеют защитные покрытия и конструкции, которые позволяют им функционировать в сложных условиях, обеспечивая надежность и точность измерений.
Выбор типа ультразвукового датчика зависит от конкретных задач, которые необходимо решить, а также от характеристик исследуемого материала. Правильный выбор датчика является ключевым фактором для успешного обнаружения и анализа дефектов, что в свою очередь способствует повышению качества и безопасности продукции.
Методы интерпретации полученных данных
Введение в методы интерпретации данных ультразвукового дефектоскопа
Ультразвуковая дефектоскопия является одним из наиболее эффективных методов неразрушающего контроля, позволяющим выявлять внутренние и поверхностные дефекты в материалах и конструкциях. Однако для того чтобы получить достоверные результаты, необходимо правильно интерпретировать данные, полученные в ходе обследования. В этом разделе мы рассмотрим основные методы интерпретации данных, которые помогут специалистам в анализе состояния объектов.
1. Визуальный анализ сигналов
Первым шагом в интерпретации данных является визуальный анализ полученных ультразвуковых сигналов. Специалист должен уметь различать типичные формы сигналов, которые могут указывать на наличие дефектов. Например, наличие отраженных сигналов, которые появляются при взаимодействии ультразвуковых волн с границами раздела между материалами, может свидетельствовать о наличии трещин или пустот. Важно также учитывать амплитуду и длительность сигналов, так как они могут дать дополнительную информацию о размере и характере дефекта.
2. Использование программного обеспечения для обработки данных
Современные ультразвуковые дефектоскопы часто комплектуются специализированным программным обеспечением, которое позволяет обрабатывать и анализировать полученные данные. Такие программы могут выполнять автоматическую фильтрацию сигналов, выделение характерных признаков и построение графиков, что значительно упрощает интерпретацию. Например, программное обеспечение может автоматически определять время прихода сигналов и рассчитывать расстояние до дефекта, что позволяет более точно оценить его размеры и расположение.

3. Сравнительный анализ
Сравнительный анализ является важным методом интерпретации данных, который включает в себя сопоставление полученных результатов с эталонными данными или предыдущими измерениями. Это позволяет выявить изменения в состоянии объекта и определить, являются ли они критическими. Например, если в ходе повторного обследования были обнаружены новые дефекты или увеличилась величина уже известных, это может свидетельствовать о деградации материала и необходимости проведения ремонта или замены.
4. Применение математических моделей
Для более глубокой интерпретации данных можно использовать математические модели, которые описывают поведение ультразвуковых волн в различных материалах. Эти модели позволяют прогнозировать, как будут изменяться сигналы в зависимости от характеристик материала и типа дефекта. Использование математических моделей помогает не только в интерпретации текущих данных, но и в планировании будущих обследований, а также в разработке новых методов контроля.
5. Обучение и квалификация специалистов
Наконец, важным аспектом интерпретации данных является квалификация и опыт специалистов, проводящих ультразвуковую дефектоскопию. Профессиональное обучение и постоянное повышение квалификации позволяют специалистам лучше понимать особенности работы ультразвуковых дефектоскопов, а также правильно интерпретировать полученные данные. Регулярные тренинги и участие в семинарах помогают оставаться в курсе новых технологий и методов, что в свою очередь повышает качество проводимого контроля.
Заключение
Интерпретация данных, полученных с помощью ультразвукового дефектоскопа, является сложным и многогранным процессом, требующим глубоких знаний и навыков. Применение различных методов анализа, от визуального до математического, позволяет получить полное представление о состоянии объекта и выявить возможные дефекты. Квалифицированные специалисты, использующие современные технологии и программное обеспечение, способны обеспечить высокую точность и надежность результатов ультразвукового контроля.
Проблемы и ограничения ультразвукового дефектоскопирования
Ультразвуковое дефектоскопирование (УЗД) является одним из наиболее распространенных методов неразрушающего контроля, используемым для выявления внутренних дефектов в материалах и конструкциях. Однако, несмотря на его широкое применение и высокую эффективность, существуют определенные проблемы и ограничения, которые могут повлиять на результаты диагностики.
1. Ограниченная проницаемость материалов
Одной из основных проблем ультразвукового дефектоскопирования является ограниченная способность ультразвуковых волн проникать в определенные материалы. Например, в случае использования УЗД для контроля толстых или плотных металлов, таких как сталь, может возникнуть затухание сигнала, что затрудняет обнаружение дефектов. Кроме того, некоторые композитные материалы могут иметь неоднородную структуру, что также влияет на качество сигнала.
2. Зависимость от геометрии и поверхности
Эффективность ультразвукового дефектоскопирования во многом зависит от геометрии исследуемого объекта и состояния его поверхности. Неровности, загрязнения или окалина на поверхности могут привести к искажению ультразвукового сигнала и, как следствие, к неправильной интерпретации результатов. Для достижения точных результатов необходимо предварительное очищение и подготовка поверхности.
3. Ограничения по типу дефектов
УЗД наиболее эффективно для обнаружения линейных дефектов, таких как трещины и поры. Однако для выявления объемных дефектов, таких как включения или неоднородности, ультразвуковое дефектоскопирование может быть менее эффективным. В таких случаях может потребоваться использование дополнительных методов контроля, таких как радиографический или магнитный контроль.
4. Необходимость квалифицированного персонала
Для успешного применения ультразвукового дефектоскопирования требуется наличие высококвалифицированного персонала, способного правильно настроить оборудование, интерпретировать полученные данные и выявлять дефекты. Неправильная настройка или недостаточная квалификация оператора могут привести к ложным срабатываниям или пропуску дефектов.

5. Влияние температуры и условий окружающей среды
Температура и условия окружающей среды также могут оказывать значительное влияние на результаты ультразвукового дефектоскопирования. Например, при низких температурах может изменяться скорость распространения ультразвуковых волн, что требует корректировки параметров измерений. Кроме того, наличие влаги или загрязнений в окружающей среде может повлиять на качество сигнала.
6. Стоимость оборудования и обслуживания
Хотя ультразвуковые дефектоскопы становятся все более доступными, стоимость высококачественного оборудования и его обслуживания может быть значительной. Это может стать препятствием для малых и средних предприятий, которые не могут позволить себе такие инвестиции. Кроме того, регулярное техническое обслуживание и калибровка оборудования необходимы для обеспечения его надежности и точности.
Таким образом, несмотря на множество преимуществ, ультразвуковое дефектоскопирование имеет свои ограничения и проблемы, которые необходимо учитывать при выборе метода контроля. Понимание этих аспектов поможет специалистам более эффективно использовать УЗД и достигать высоких результатов в выявлении дефектов.


