


Припой ПОС-61 является одним из наиболее распространенных материалов для пайки в электронике и других отраслях, благодаря своим уникальным свойствам и техническим характеристикам. В данной статье мы подробно рассмотрим особенности применения этого припоя, его температуру плавления и состав, а также обсудим использование химических препаратов, которые могут улучшить процесс пайки. Знание этих аспектов поможет специалистам и любителям в выборе подходящих материалов и методов для качественного соединения цветных металлов, что особенно важно в современных условиях производства и ремонта.
Общие сведения о пайке
Что важнее в работе паяльщика: инструмент или материал? На самом деле, все аспекты имеют значение: паяльник, припой и флюс. Разнообразие паяльников зависит от типов объектов, с которыми предстоит работать. Для прогрева крупных деталей используются мощные паяльники, а для микросхем — менее мощные модели. Опытные паяльщики часто применяют несколько видов инструментов.
Классификация паяльников по мощности:
- Паяльник с нихромовой вставкой мощностью 25 ватт — стандартный инструмент, который использовали мастера, радиолюбители и электронщики. Он остается популярным и сегодня благодаря доступной цене и сроку службы до 10 лет. Металлическая вставка выполнена в виде медного прута с срезанным под углом 60 градусов концом. Этот инструмент подходит для 90% бытовых задач и часто используется в ремонтных мастерских.
- Второй тип — более мощный паяльник с нагревателем на 40 ватт и нихромовой вставкой. Он в два раза тяжелее и больше своего предшественника на 25 ватт и предназначен для более сложных работ. Жало заточено в форме клина, напоминающего отвертку, но его нельзя использовать для завинчивания шурупов. Такая форма заточки облегчает пайку крупных деталей, позволяя прогревать их до 190 градусов Цельсия. Этот инструмент чаще всего используют профессионалы, для домашнего применения он не рекомендуется.
- Третий тип — газовый паяльник, который выполняет три функции. Он оснащен медленным сердечником, заточенным под иглу. Вторая функция — фен, который может нагревать объекты до 600 градусов. При смене насадки инструмент может выполнять функции газовой горелки, прогревая детали до 1300 градусов.
- Четвертый тип — современный керамический паяльник, который является лидером среди всех представленных инструментов. Он имеет очень тонкое жало, позволяющее паять миллиметровые точки, и используется для высокоточных работ. Мощность составляет 100 ватт, а комплектуется он паяльной станцией с диапазоном температур от 200 до 480 градусов. Специалисты считают его универсальным инструментом.


Химические препараты для работы
Жало паяльника должно быть чистым и сухим, а процесс пайки требует использования флюсов. Поэтому необходимо иметь в арсенале определённые химические средства. Для достижения наилучших результатов рекомендуется следующий список флюсов:
- Канифоль — универсальное и широко используемое средство, необходимое для пайки. Продаётся в сухом виде.
- Флюс ЛТИ-120 — химически активное вещество, содержащее ортофосфорную кислоту, эффективно удаляющую окислы с металла. Его действие аналогично канифоли. Используется для работы с окисленными металлами. Смывать после пайки не требуется.
- Флюс Ф-38М — активное кислотное средство, которое необходимо смывать после работы. Применяется для пайки нихрома, алюминия и нержавеющей стали. Удаляется с помощью обезжиренного бензина.
- Паяльная кислота — более экономичный вариант флюса Ф-38М. Используется редко, так как может разъедать металл. Эффективна при пайке нержавеющей стали, бронзы, никеля и нихрома.
- Глицерин — маслянистая жидкость, не обладающая окислительными свойствами, безопасна и не наносит вреда изделиям. Смывается обычной водой.
- Самодельный флюс — для его приготовления на 200 грамм изобутилового спирта добавляется 200 грамм этилового. Водка не подходит, так как содержит воду. В спиртовую смесь добавляют 50 грамм глицерина и 100 грамм канифоли. Получается концентрированный раствор с неактивными свойствами, который смывается водой.
- Флюс индикаторный ТТ — имеет гелевую плотность и пастообразную структуру, не течёт и не требует смывания. На упаковке указана рекомендация производителя: не смывать, защищает контакты от окисления.

| Параметр | Значение | Примечание |
|---|---|---|
| Состав припоя | 60% олово, 40% свинец | Стандартный состав для пайки |
| Температура плавления | 183-190 °C | Оптимальная температура для пайки |
| Диаметр проволоки | 0.5 — 3.0 мм | Разные диаметры для различных задач |
Интересные факты
Вот несколько интересных фактов о пайке и технических характеристиках припоя ПОС-61:
-
Состав и свойства: Припой ПОС-61 состоит из 61% олова и 39% свинца, что делает его одним из наиболее распространенных припоев для пайки в электронике. Он обладает хорошей текучестью и адгезией, что обеспечивает надежное соединение между компонентами.
-
Температура плавления: Температура плавления припоя ПОС-61 составляет около 183-190°C. Это позволяет использовать его в различных процессах пайки, включая ручную и автоматическую, а также в условиях, где требуется высокая точность и контроль температуры.
-
Применение в электронике: Благодаря своим характеристикам, ПОС-61 широко используется в производстве и ремонте электронных устройств, включая радиотехнику и бытовую электронику. Однако стоит отметить, что из-за содержания свинца его использование ограничивается в некоторых странах, что приводит к переходу на бессвинцовые альтернативы, такие как припой на основе олова и меди.
Характеристики ПОС-61
Припой — это смесь олова, свинца и канифоли. На рынке доступны припои для различных металлов и их сплавов, но наибольшей популярностью пользуется сплав на основе олова. Температура плавления припоя ПОС-60 составляет 232 градуса Цельсия.
Технические характеристики припоя ПОС-61:
- Олово — 61%.
- Свинец — 38%.
- Канифоль — 1,0%.
Температура перехода в жидкое состояние — 190 градусов Цельсия.
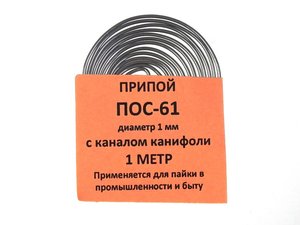
Припой выпускается в виде трубочки диаметром 2 миллиметра, внутри которой находится канифоль. Он продаётся по весу и упаковывается в рулоны. На упаковке есть инструкция с маркировкой, где указаны диаметр трубочки, процентное содержание компонентов и общий вес.
Паяние меди, стали и алюминия
Медь не требует особых условий, специального флюса или высокой квалификации от паяльщика. Благодаря высокому коэффициенту теплопроводности медь быстро прогревается. В отличие от алюминия, на её поверхности не образуется плотная окисная пленка под воздействием кислорода. Окислы можно удалить без химических средств. Процесс пайки меди включает следующие этапы:

- тщательно очистить поверхность наждачной бумагой до блеска;
- нанести флюс на место соединения — кислота для пайки, такая как цинк или хлор;
- поддерживать температуру пайки на уровне 200 градусов.
Пайка стальных изделий не представляет особой сложности. Для этого можно использовать легкоплавкие припои, например, ПОС-61 или чистое олово. Для качественного соединения стальных деталей рекомендуется предварительно залудить место контакта оловом.
Далее выполняются следующие действия:
- очистить поверхность с помощью напильника или наждачной бумаги;
- нанести хлористый цинк в качестве флюса;
- разогреть область пайки до 200 градусов;
- наложить припой ПОС-61;
- прогревать паяльником до тех пор, пока олово не станет жидким.
Алюминий — металл, который сложно паять. Некоторые мастера пытаются использовать холодную пайку, но этот метод неэффективен, так как алюминий таким образом не соединяется.
Существует еще один народный способ: в качестве припоя использовать олово, а в качестве флюса — машинное масло.
Процесс выглядит следующим образом: поверхность тщательно очищается, затем слегка протирается ветошью с каплей масла, после чего хорошо прогревается паяльником, и накладывается припой ПОС-60, температура плавления которого составляет 230 градусов. Олово тонким слоем растекается и соединяется с металлом.
https://youtube.com/watch?v=bjMHGTdVJ_k

Технология нанесения припоя
Пайка с использованием припоя ПОС-61 требует соблюдения определенных технологических процессов для достижения надежного и качественного соединения. Этот припой, состоящий из олова и свинца, обладает хорошими механическими и электрическими свойствами, что делает его популярным в электронике и радиотехнике.
Перед началом пайки необходимо подготовить рабочее место и инструменты. Важно обеспечить чистоту поверхности, на которую будет наноситься припой. Для этого рекомендуется использовать специальные очистители, которые удаляют окислы и загрязнения. Также следует подготовить паяльник, который должен иметь подходящую мощность (обычно от 30 до 60 Вт) и правильно подобранный жало, чтобы обеспечить эффективный нагрев.
Процесс пайки начинается с нагрева паяльника до рабочей температуры, которая для ПОС-61 составляет около 350-400°C. При этом важно следить за тем, чтобы температура не превышала 400°C, так как это может привести к разрушению компонентов и ухудшению качества соединения.
Нанесение припоя осуществляется следующим образом: наконечник паяльника прижимается к соединяемым деталям, и в зону контакта подается припой. Припой плавится и заполняет зазор между элементами, образуя прочное соединение. Важно, чтобы припой не оставался в виде капли, а равномерно распределялся по поверхности соединения. Для достижения этого рекомендуется использовать технику «паяния с каплями», когда паяльник слегка прижимается к припою, позволяя ему растекаться.

После завершения пайки необходимо дать соединению остыть. Это важно для формирования прочного и надежного соединения. Не рекомендуется трогать соединение до полного остывания, так как это может привести к образованию холодной пайки, что негативно скажется на электрических характеристиках.
Для улучшения качества пайки можно использовать флюсы, которые помогают предотвратить окисление и улучшают смачиваемость поверхности. Флюсы могут быть как активными, так и пассивными, в зависимости от типа соединяемых материалов. Важно правильно выбрать флюс, чтобы он соответствовал типу припоя и материалам, которые соединяются.
В заключение, технология нанесения припоя ПОС-61 требует внимательного подхода и соблюдения всех этапов процесса. Правильная подготовка, выбор температуры и использование флюсов играют ключевую роль в достижении качественного соединения, что в свою очередь обеспечивает надежность и долговечность электрических устройств.
Проблемы и решения при пайке с ПОС-61
При пайке с использованием припоя ПОС-61 могут возникать различные проблемы, которые могут негативно сказаться на качестве соединений и долговечности пайки. Рассмотрим наиболее распространенные из них и возможные решения.
1. Низкое качество соединений
Одной из основных проблем, с которой сталкиваются при использовании ПОС-61, является низкое качество соединений. Это может быть вызвано недостаточной температурой пайки или неправильным выбором флюса. Для решения этой проблемы необходимо:
- Убедиться, что температура паяльника соответствует требованиям для ПОС-61 (обычно это 350-400°C).
- Использовать качественный флюс, который способствует лучшему смачиванию и адгезии припоя к поверхности.
- Обеспечить хорошую подготовку поверхности, удаляя окислы и загрязнения перед пайкой.
2. Окисление припоя
При длительном хранении или неправильном использовании ПОС-61 может происходить окисление припоя, что ухудшает его свойства. Для предотвращения окисления рекомендуется:
- Хранить припой в герметичной упаковке, защищая его от влаги и кислорода.
- Использовать припой в течение разумного времени после открытия упаковки.
- Регулярно проверять состояние припоя перед использованием.
3. Проблемы с текучестью припоя

Текучесть припоя ПОС-61 может быть недостаточной, что приводит к образованию холодных соединений. Для улучшения текучести следует:
- Увеличить температуру паяльника, но не превышать допустимые пределы, чтобы избежать перегрева.
- Использовать флюсы, которые улучшают текучесть и способствуют равномерному распределению припоя.
- Обеспечить правильный угол наклона паяльника для лучшего смачивания.
4. Появление трещин и дефектов в соединениях
Трещины в пайке могут возникать из-за термического шока или неправильного охлаждения. Чтобы избежать этой проблемы, рекомендуется:
- Постепенно охлаждать соединения после пайки, избегая резких температурных изменений.
- Контролировать скорость охлаждения, чтобы минимизировать внутренние напряжения в припое.
- Использовать подходящие методы пайки, такие как волновая пайка или пайка в инертной атмосфере, если это возможно.
Таким образом, понимание возможных проблем и применение соответствующих решений при пайке с использованием ПОС-61 позволит значительно повысить качество и надежность соединений, что особенно важно в электронной и электротехнической промышленности.
Сравнение с другими типами припоев
Припой ПОС-61 является одним из наиболее распространенных типов припоев, используемых в электронике и радиотехнике. Однако на рынке существует множество других типов припоев, каждый из которых имеет свои уникальные характеристики и области применения. В этом разделе мы рассмотрим, как ПОС-61 соотносится с другими популярными припоевыми сплавами, такими как ПОС-30, ПОС-40 и бессвинцовые припои.
Первое, на что стоит обратить внимание, это состав припоя. ПОС-61 состоит из 61% олова и 39% свинца, что обеспечивает ему хорошую текучесть и адгезию к различным металлам. В отличие от него, ПОС-30 содержит 30% свинца и 70% олова, что делает его менее прочным, но более легким в использовании для пайки мелких деталей. ПОС-40, в свою очередь, имеет более высокий процент свинца, что делает его более устойчивым к механическим повреждениям, но также увеличивает риск образования свинцовых паров при пайке.
Следующий аспект — температура плавления. ПОС-61 плавится при температуре около 183-190°C, что делает его удобным для работы с компонентами, чувствительными к высокой температуре. В сравнении, ПОС-30 плавится при более низкой температуре (около 183°C), что может быть преимуществом при пайке, но также увеличивает риск перегрева компонентов. Бессвинцовые припои, такие как SAC (Sn-Ag-Cu), имеют значительно более высокую температуру плавления (около 217-230°C), что требует более тщательного контроля температуры во время пайки.
Что касается механических свойств, то ПОС-61 демонстрирует хорошую прочность на сдвиг и адгезию, что делает его идеальным для соединений, подверженных механическим нагрузкам. В то же время, бессвинцовые припои, такие как SAC, могут обеспечить еще большую прочность, но их использование требует более сложного оборудования и технологий пайки.
Экологические аспекты также играют важную роль в сравнении. ПОС-61, содержащий свинец, подлежит строгим экологическим нормам, таким как RoHS, что ограничивает его использование в некоторых странах и отраслях. Бессвинцовые припои, с другой стороны, соответствуют современным требованиям по экологии, что делает их более предпочтительными для использования в производстве электроники.

В заключение, выбор между ПОС-61 и другими типами припоев зависит от конкретных условий применения, требований к прочности соединений, температуры пайки и экологических норм. ПОС-61 остается популярным выбором благодаря своей сбалансированной комбинации характеристик, но в некоторых случаях бессвинцовые припои могут предложить более современные решения.


